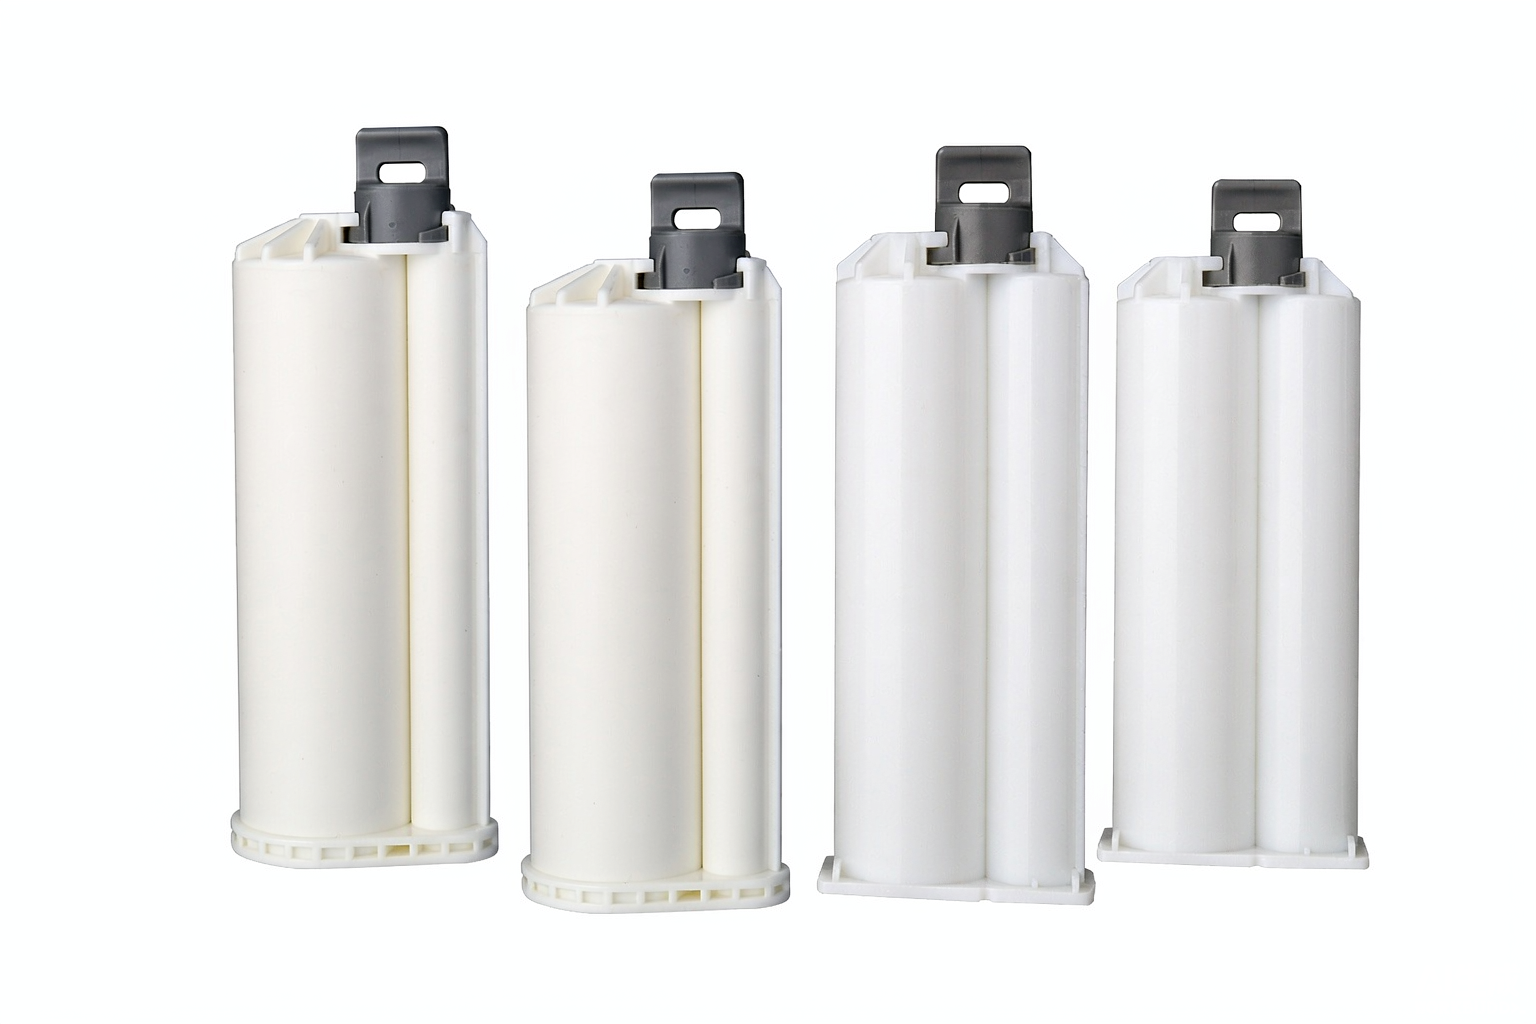
При выборе системы дозирования клея по вязкости , три свойства материала определяют большинство параметров оборудования: вязкость, время жизни смеси и скорость отверждения. Вязкость определяет тип насоса, диаметр сопла и необходимое давление в линии. Время жизни смеси ограничивает время, в течение которого смешанный материал может находиться в смесителе до отверждения, что делает рецептуры с коротким временем жизни смеси подходящими для динамического или по требованию смешивания. Скорость отверждения определяет временной интервал между дозированием и сборкой, а также производительность линии и частоту промывки системы. В этой статье показано, как определить каждое свойство и преобразовать его в конкретную конфигурацию — насос, смеситель, сопло и система перемещения — чтобы ваш процесс работал без засоров, пузырьков, неполного смешивания или преждевременного отверждения.
Почему реология материалов определяет ограничения вашей системы дозирования
Двухкомпонентный (2K) клей работает эффективно только в том случае, если его компоненты дозированы в правильном соотношении, тщательно перемешаны и нанесены до того, как химический процесс начнет нарушать целостность клеевого соединения. Это зависит от трех свойств:
- Вязкость Сопротивление жидкости потоку — это величина, определяющая, сможет ли материал пройти через тонкое сопло, какое давление должен создавать насос и будет ли материал неньютоновским или останется неподвижным.
- Жизнеспособность Время работы (также называемое рабочим временем) — это период после смешивания двух компонентов, в течение которого клей остается пригодным для использования. По истечении этого времени материал начинает гелеобразоваться, а затем затвердевать.
- Скорость лечения Это показатель того, как быстро смешанный клей достигает состояния, пригодного для работы или функционального склеивания. Он определяет время открытой выдержки для сборки и время фиксации до начала перемещения деталей.
В двухкомпонентной системе эти три компонента взаимодействуют. Наиболее сложный случай — это высоковязкий материал с коротким временем жизни смеси: для его перемещения требуется высокое давление, но он не может долго находиться в смесителе. Размер системы рассчитывается исходя из самых жестких ограничений, а не из средних.
| Материальная собственность | Влияние основного оборудования |
|---|---|
| Вязкость | Способ накачивания или дозирования, диаметр сопла, давление в трубопроводе, поведение при сдвиге. |
| Жизнеспособность | Тип смесителя (статический или динамический), время пребывания смешанного объема, предельная производительность. |
| Скорость лечения | Диапазон дозирования до сборки, скорость линии, частота промывки и очистки. |
Та же логика применима независимо от того, упаковываете ли вы химический материал в двойные картриджи или используете его из готовой смеси: физические свойства материала, а не марка оборудования, определяют его параметры.
Вязкость адгезии: сопоставление реологических свойств с насосами, форсунками и давлением.
Вязкость обычно указывается в миллипаскаль-секундах (мПа·с), также называемых сантипуазами (сП), и она почти всегда зависит от температуры. Значение в техническом паспорте при 25 °C может существенно меняться при холодной зимней линии или нагретом шланге. Для расчета размеров используйте вязкость при фактической температуре вашего технологического процесса.
Большинство двухкомпонентных клеев, герметиков и заливочных компаундов попадают в четыре практических диапазона. Приведенные ниже диапазоны описывают поведение, а не фиксированные пороговые значения — точные границы меняются в зависимости от химического состава, содержания наполнителя и тиксотропии, поэтому уточняйте рабочий диапазон у поставщика материала.
| Полоса вязкости | Типичное поведение | Подход к дозированию | Динамика давления/сопла | Следить за |
|---|---|---|---|---|
| Низкий (подобный воде) | Свободно течет, легко капает | Объемный насос низкого давления или напорный бак с запорным клапаном | Возможно получение тонких каналов; низкое давление. | Капли, попадание воздуха, неточное соотношение при отсутствии дозирования. |
| Средняя консистенция (похожая на сироп) | Гладкая, текучая | Поршневое или шнековое дозирование | Умеренное давление, стандартные диаметры цилиндров | Голодание, если насос недостаточно мощный |
| Высокий (пастообразный, наполненный) | Сохраняет форму, препятствует течению. | Сервопоршневое или винтовое дозирование высокого давления | Больший диаметр канала ствола, повышенное давление | Падение давления, оседание наполнителя, истирание |
| Очень высокая (сильно наполненная паста) | Жесткий, поддающийся шпательному методу | Винтовой шнек / подача замеса, большие отверстия | Для установки оборудования большого диаметра часто требуется предварительная подготовка. | Засорение, неравномерное заполнение, перегрев |
Два параметра имеют большее значение, чем просто числовое значение. Материалы с уменьшающейся вязкостью при увеличении скорости сдвига (характерные для наполненных паст) легче текут под давлением, поэтому насос, создающий сдвиговое усилие, может перемещать «густой» материал через сопло меньшего диаметра, чем можно было бы ожидать, — до тех пор, пока сдвиг не прекратится на кончике сопла и осадок не затвердеет. Тиксотропия влияет на то, будет ли материал оседать после нанесения. Оба параметра влияют на выбор насоса и сопла, и оба следует определять по реологической кривой, а не только по заявленной вязкости.
Для точного дозирования двух компонентов предпочтительнее использовать метод объемного вытеснения, чтобы каждая сторона подавали по объему независимо от незначительных различий в вязкости. Необходимое объемное соотношение определяется составом; механика поддержания этого соотношения при изменении вязкости описана в нашем руководстве по соотношениям смешивания и геометрии картриджей.
Выбор сопла осуществляется напрямую: слишком малый диаметр наконечника или сопла, не соответствующий вязкости, приводит к повышению давления до тех пор, пока не ухудшится качество осаждения или система не остановится. Слишком большой диаметр ухудшает контроль над осаждением на мелких деталях. Диаметр следует подбирать в соответствии с геометрией осаждения и расходом материала при рабочей температуре.
Время жизни смеси: определение оптимального диапазона смешивания (статическое и динамическое смешивание)
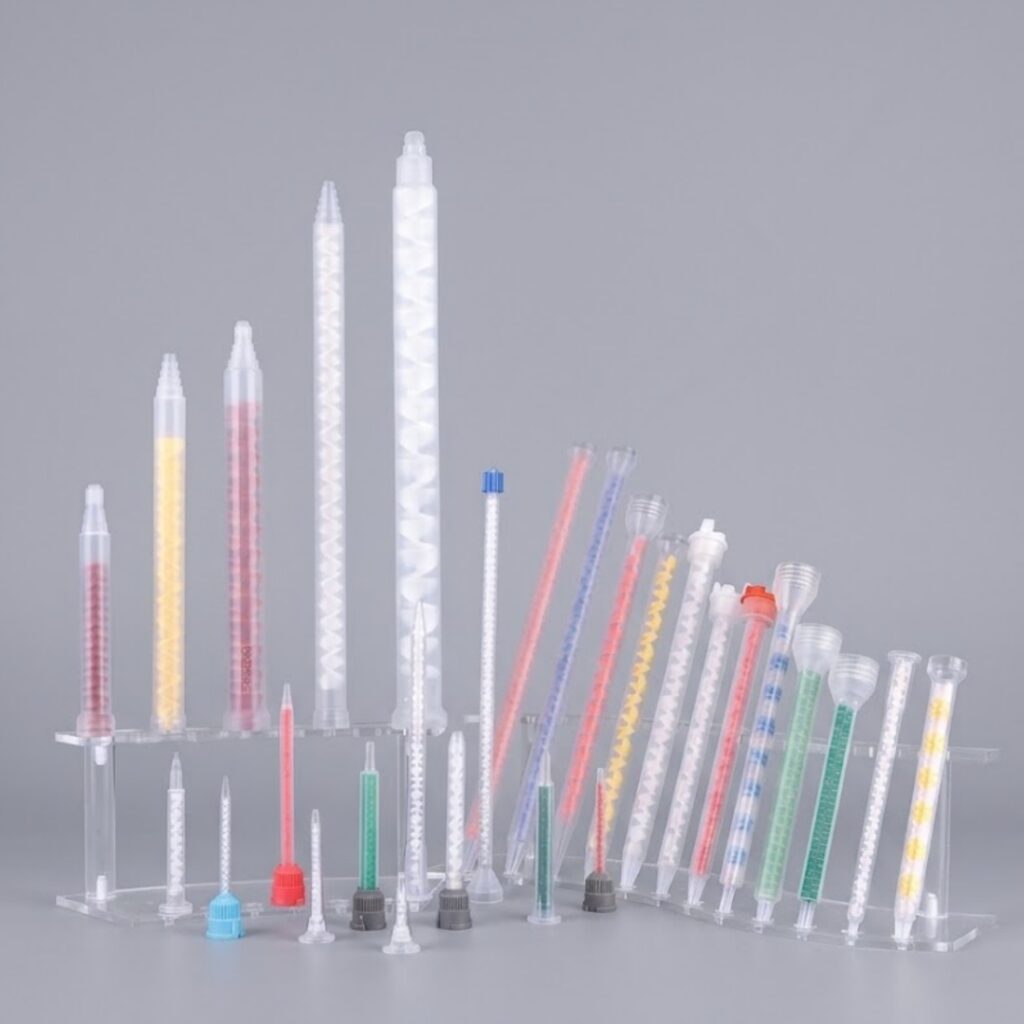
Время жизни смеси — это отсчет времени, который начинается в момент соединения двух компонентов. В статическом смесителе смешанный материал протекает через ряд неподвижных элементов; время его пребывания равно внутреннему объему смесителя, деленному на скорость потока. Если это время пребывания — плюс любое время простоя — приближается к времени жизни смесителя, клей начинает затвердевать внутри смесителя и блокирует его. Более длительное время работы статического смесителя обеспечивает более равномерное смешивание, но и большее время пребывания, поэтому время жизни смесителя ограничивает количество элементов, которые можно использовать при заданной скорости потока.
Динамический смеситель использует вращающийся элемент в небольшой камере. Объём перемешиваемого вещества ничтожно мал, поэтому время пребывания минимально даже при значительных скоростях потока. Это делает динамическое или регулируемое по требованию перемешивание оптимальным решением, когда время жизни смеси короткое по сравнению с производительностью. В наиболее реактивных случаях две части смеси остаются раздельными до момента использования и объединяются с помощью ударного перемешивания или очень короткого динамического этапа.
Вместо фиксированного таймера используйте это правило принятия решения:
- Срок годности ванилина значительно превышает требуемый объем производства. → Стационарный смеситель обычно является более дешевым вариантом, не требующим сложного обслуживания и не имеющим движущихся частей, участвующих в процессе смешивания.
- Короткий срок жизни горшочка или высокая текучесть. → Перейдите к динамическому микшеру или микшированию по запросу, чтобы поддерживать небольшой объем микса.
- Срок годности очень короткий или химически очень реактивный. → Разделять компоненты до момента дозирования и смешивать в минимальной динамической фазе; проконсультироваться с инженером по применению.
Преждевременного излечения можно избежать, если соблюдать режим пребывания в стационаре. Наиболее распространенные факторы, провоцирующие преждевременные роды:
- Уменьшенная скорость потока Увеличивает время пребывания в статическом смесителе — риск возникновения побочных эффектов возрастает при замедлении процесса.
- Время простоя Если в смесителе остается остаток материала, это приводит к истечению времени жизни смеси.
- экзотермия Увеличение объема смеси ускоряет локальное отвердевание.
- Высокая температура окружающей среды Сокращает срок хранения марихуаны, и это следует учитывать при проектировании, а не игнорировать.
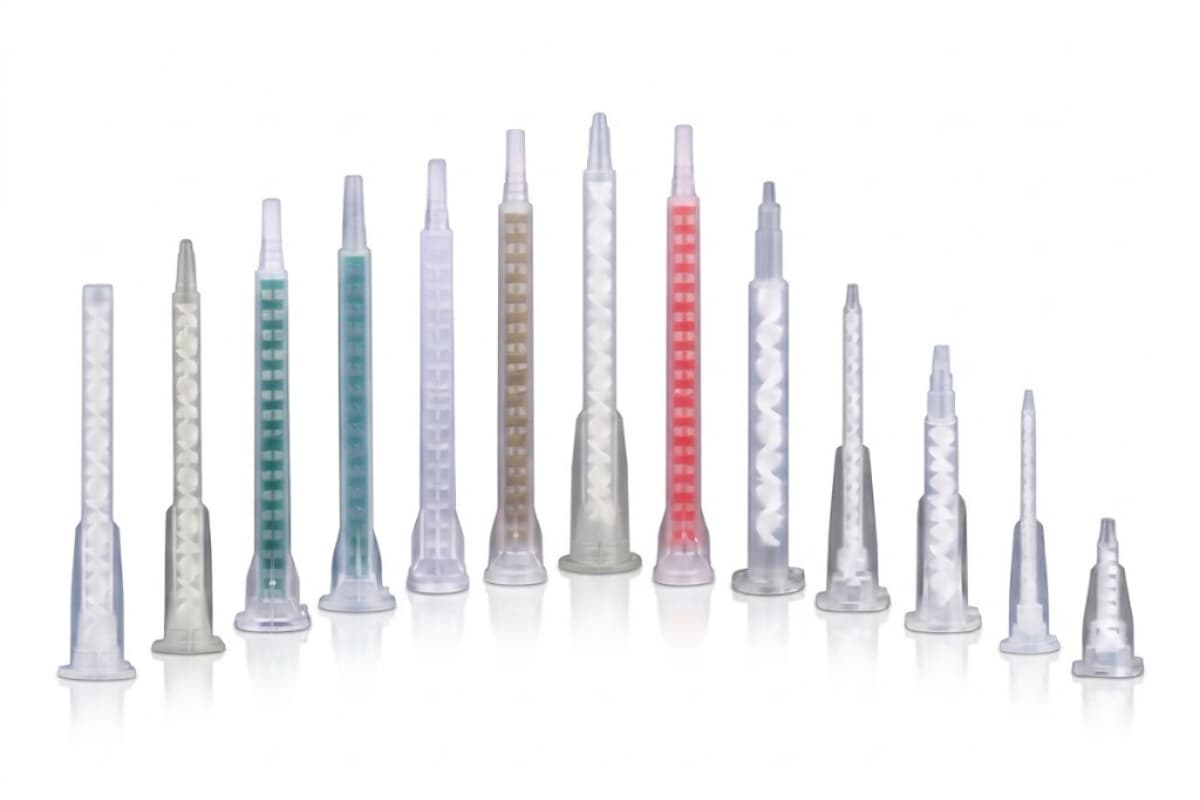
Компания Haijing поставляет как статические, так и динамические миксеры , и выбор между ними определяется именно этим балансом между временем жизни в емкости и временем выдержки, а не личными предпочтениями.
Скорость отверждения и время открытой выдержки: производительность, скорость линии и очистка.
Скорость отверждения определяет время открытой выдержки — период после нанесения клея, в течение которого деталь еще можно соединить или закрепить. Быстротвердеющий клей обеспечивает короткое время открытой выдержки, поэтому необходимо нанести клей и выполнить сборку в течение этого периода; медленнотвердеющий клей дает больше свободы действий при сборке, но большее время фиксации и больший промежуток времени в процессе производства.
Пропускная способность системы оценки эффективности лечения выглядит следующим образом:
1. Ознакомьтесь с временем открытой выдержки и профилем отверждения в техническом паспорте материала.
2. Определите максимальный диапазон времени от выдачи до сборки, допустимый в вашем технологическом процессе.
3. Установите время цикла линии ниже этого временного окна, с запасом на обработку.
4. Подберите систему перемещения — ручную, полуавтоматическую или координатный аппликатор (дозаторный робот) — в соответствии с требуемым циклом.
5. Установите интервал промывки: если клей начинает затвердевать во влажных частях в течение любого периода простоя, промывайте до этого момента, а не после.
Для материалов с быстрым отверждением предпочтительнее автоматизированные, повторяющиеся движения, поскольку человеческая рука не может постоянно удерживать заданное время. Для крупномасштабного заливочного производства предпочтительнее использовать машину для заправки картриджей, настроенную таким образом, чтобы скорость заправки, а не отверждение, определяла такт. Ошибка заключается в проектировании на среднюю скорость и игнорировании того факта, что процесс отверждения не ждет никого во время заторов, переналадок или перерывов.
Методология принятия решений по выбору размера: от данных о материалах до оборудования.
Соедините эти три свойства с соотношением компонентов смеси, и вы получите конфигурацию оборудования. Начните с технической документации, затем пройдите по матрице.
Шаг 1 — Сбор данных о материале: вязкость при температуре процесса, время жизни смеси, время открытой выдержки/профиль отверждения, соотношение компонентов смеси, содержание наполнителя, тиксотропия и температурный диапазон.
Шаг 2 — Примените матрицу принятия решений:
| Вязкость | Жизнеспособность | Скорость лечения | Начальная конфигурация |
|---|---|---|---|
| Низкий–Средний | Длинное | Замедлять | Статический смеситель + поршневой/шнековый дозатор + ручной или полуавтоматический режим |
| Высокий | Длинное | Медленно–Средне | Поршень высокого давления + увеличенный диаметр + статический смеситель |
| Все | Короткий | Быстрый | Динамическое или по требованию смешивание + сервопривод + автоматизированная линия |
| Высокий | Короткий | Быстрый | Наиболее строгие ограничения: динамическое смешивание + путь с регулируемой температурой + роботизированное дозирование; инженерная экспертиза. |
Шаг 3 — Подтвердите проверку времени пребывания: объем смеси, деленный на скорость потока, должен оставаться ниже времени жизни смеси при минимальном расходе.
Шаг 4 — Подтвердите проверку времени открытия: время цикла системы управления движением должно оставаться в пределах времени открытия с учетом запаса на обработку.
Шаг 5 — Определите план промывки , исходя из скорости отверждения и ожидаемого времени холостого хода.
Прежде чем запрашивать коммерческое предложение, отправьте поставщику полный пакет данных. Полезный контрольный список спецификаций включает в себя: вязкость при определенной температуре, время жизни смеси, профиль отверждения, соотношение компонентов смеси и допуски, тип и содержание наполнителя, тиксотропию, субстраты и диапазон рабочих температур. Команда Haijing по индивидуальному заказу подбирает насосы, смесители и форсунки, основываясь именно на этом наборе данных, а не на догадках, и эти же данные защитят вас от заказа оборудования, которое не сможет перемещать ваш материал.
Контрольный список для расчета размеров компонентов: насос, смеситель, форсунка и механизм движения.
Используйте это как список для проверки перед заказом. Каждый товар должен быть подтвержден на соответствие вашим материалам, а не предполагаться.
Насос / дозирование
- Вязкость измеряется при температуре процесса, а не только при 25 °C.
- Для обеспечения точности соотношения был выбран метод с положительным смещением.
- Максимальное давление проверено на сопротивление трубопровода и форсунки.
- Износ наполнителя учитывается при выборе уплотнений и цилиндров.
Смеситель
- Статический или динамический вариант, выбранный на основе правила «жизни в контейнере», приведенного выше.
- Количество элементов обеспечивает баланс качества смеси и перепада давления.
- Время пребывания смешанного объема ниже времени жизни раствора при минимальном потоке.
- Определен путь очистки или промывки.
форсунка
- Диаметр отверстия определяется вязкостью и геометрией отложений.
- Для материалов с низкой вязкостью предусмотрено предотвращение капель или перекрытие потока.
- Подтверждена совместимость материалов (растворитель, химический состав отверждения).
- Для формирования отложений выбирается конусная или прямая форма.
Движение / система
- Время цикла робота или разливочной машины меньше времени открытия
- Пропускная способность соответствует такту линии, а не только пиковому значению.
- Окно промывки устанавливается с учетом скорости отверждения и риска простоя.
- Если вязкость чувствительна к температуре, то путь с регулируемой температурой.
Часто задаваемые вопросы
Какой диапазон вязкости может обрабатывать статический смеситель?
Статические смесители работают в широком диапазоне вязкости, но перепад давления увеличивается с ростом вязкости. Материалы с низкой и средней вязкостью легко проходят через них; для паст с высокой вязкостью или высоким содержанием наполнителя требуются более крупные элементы, более высокое давление привода или динамический смеситель, чтобы избежать остановок. Практический предел зависит от допустимого давления и расхода вашего насоса, поэтому сверьте его с кривой характеристик вашего материала, а не с одним конкретным числом.
Может ли ручной дозатор работать с клеями высокой вязкости?
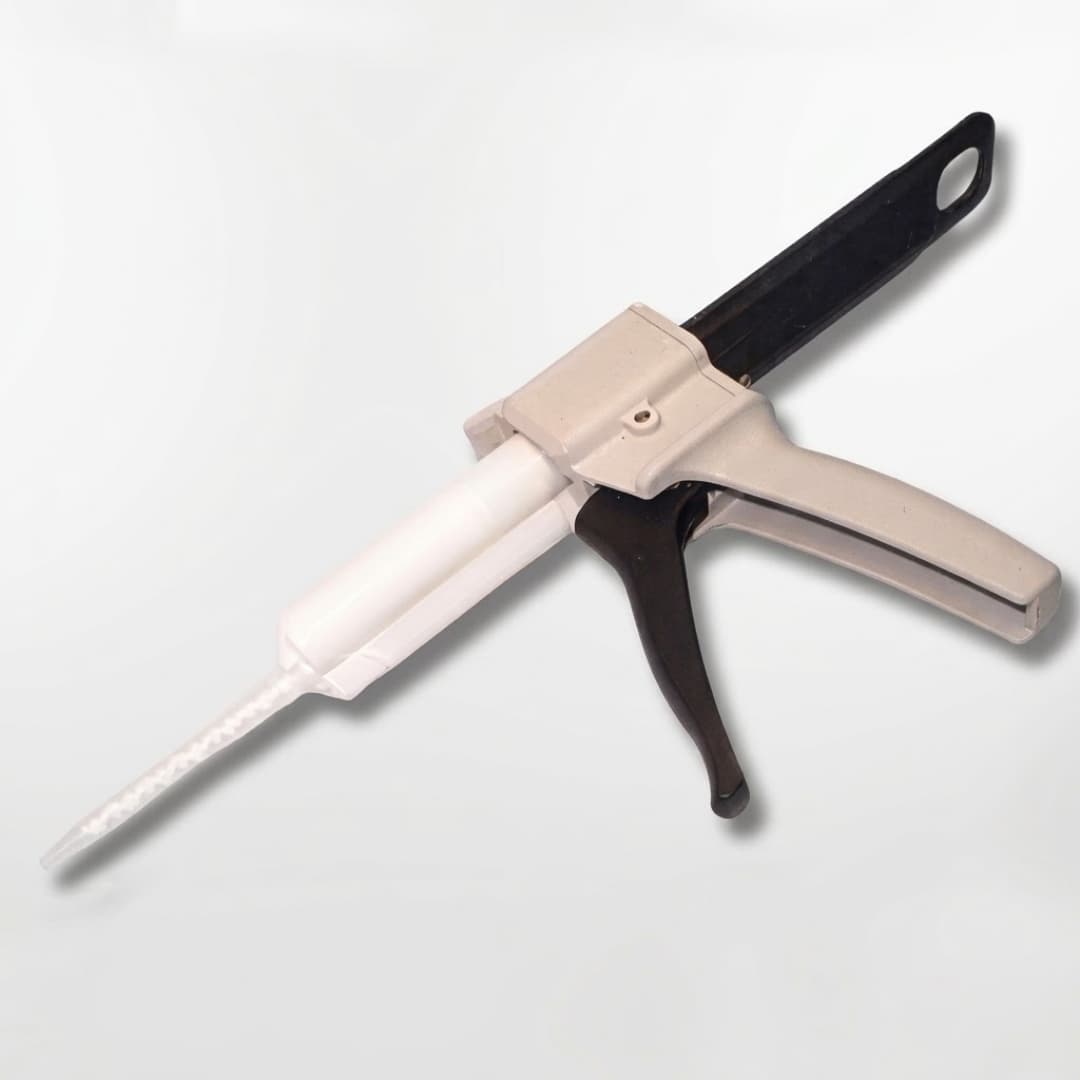
Ручные дозаторы могут работать с материалами средней вязкости, но их эффективность зависит от силы оператора, что приводит к непостоянству соотношения компонентов и осаждения, когда материал густая или наполнена. Для пастообразных или сильно наполненных составов любого объема пневматический или сервоприводной дозатор высокого давления — или система дозирования насыпью — обеспечивает поддержание оптимального соотношения компонентов и снижает утомляемость. Решающим фактором является то, превышает ли требуемое давление дозирования то, что может обеспечить ручной курок с высокой степенью повторяемости.
Как предотвратить застывание клея внутри миксера?
Поддерживайте время нахождения смешанного материала в смесителе ниже времени жизни смесителя при минимальной скорости потока, избегайте оставления материала без движения в смесителе, контролируйте температуру окружающей среды и промывайте смеситель в соответствии с графиком, требуемым скоростью отверждения. Если время жизни смесителя короткое, переключитесь со статического смесителя на динамический или смеситель по требованию, чтобы объем смеси оставался минимальным.
Влияет ли температура на вязкость, и как это следует компенсировать?
Да. Большинство клеев разжижаются при повышении температуры и загустевают при ее понижении, иногда резко. Измерьте вязкость при фактической температуре процесса, и если температура в линии меняется, добавьте шланг с регулируемой температурой или систему подготовки материала, чтобы давление насоса и размер отложений оставались предсказуемыми.
В чём разница между временем жизни в горшке и временем созревания?
Время жизни смеси — это рабочий диапазон после смешивания, время, в течение которого клей не загустеет и не станет непригодным для использования. Время отверждения — это время, необходимое для достижения состояния склеивания или функциональности. Материал может иметь длительное время жизни смеси, но медленное отверждение, или короткое время жизни смеси и быстрое отверждение; они накладывают разные ограничения: время жизни смеси определяет время нахождения в смесителе, а скорость отверждения — время открытой ёмкости и производительность.
Заключение
Вязкость, время жизни смеси и скорость отверждения — три основных параметра, определяющих размер любой двухкомпонентной системы дозирования. Вязкость определяет тип насоса, диаметр сопла и давление. Время жизни смеси определяет тип смесителя и ограничивает время пребывания смешанного материала в нем. Скорость отверждения определяет производительность линии и режим промывки. Прочитайте все три параметра из технической документации на материал при технологической температуре, выполните проверку времени пребывания и времени открытия, и конфигурация оборудования — насос, смеситель, сопло и механизм перемещения — будет определена автоматически, а не методом проб и ошибок.
Если у вас есть техническое описание и целевое время цикла, то самым быстрым следующим шагом будет поручить инженеру по применению преобразовать эти данные в конфигурацию.
Свяжитесь с нами: пришлите нам техническое описание вашего клея — наши инженеры подберут насос, смеситель и форсунку для вашего процесса. → индивидуальная настройка