Введение: Ключевое решение проблемы дозирования медицинских изделий
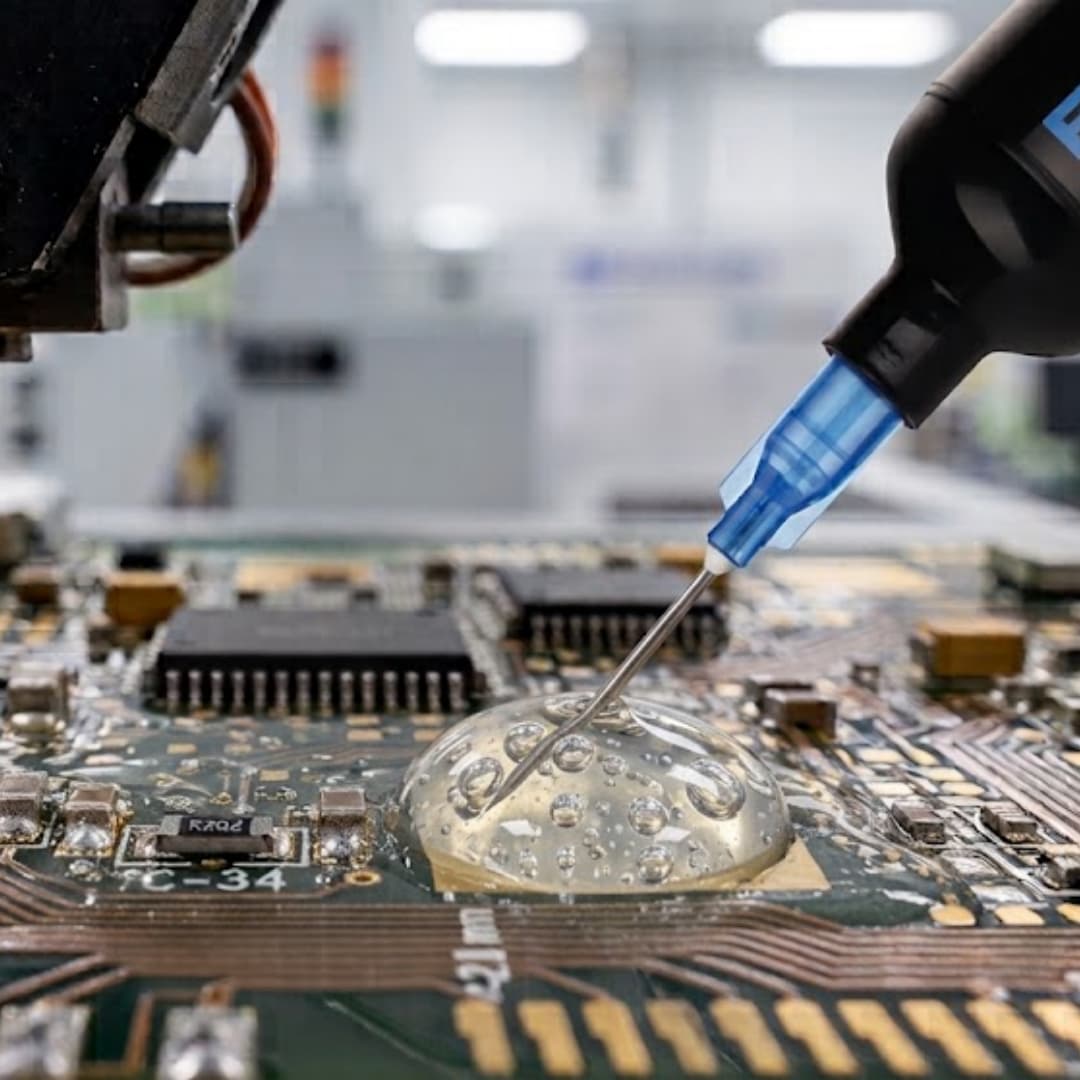
Дозирование клея для медицинских изделий — это контролируемое, воспроизводимое, с микронной точностью нанесение биосовместимых клеев на поверхности соединений катетеров, игл (соединений канюли с коннектором) и микрофлюидных чипов, создающее прочные, герметичные соединения, которые никогда не проникают в просвет сосуда и соответствуют требованиям ISO 10993 / USP Class VI . Успех зависит от трех факторов: ① правильного химического состава для отверждения; ② правильного сочетания двухкомпонентного картриджа + статического смесителя + прецизионного сопла; ③ замкнутого контура объемного дозирования в чистой среде, контролирующего размер порции с точностью до микролитра и предотвращающего образование пузырьков и закупорку просвета сосуда. Ниже мы рассмотрим это по областям применения → материалу → системе → процессу, чтобы помочь вам выбрать валидируемое, готовое к производству решение для дозирования.
Почему для медицинского бондинга требуется точное дозирование
Медицинские детали, изготовленные методом склеивания, находятся непосредственно на пути крови, лекарств или тканей — любое микроскопическое повреждение становится поводом для отзыва продукции и создает риск несоответствия стандартам. По сравнению с бытовой электроникой, медицинское склеивание сопряжено с четырьмя более жесткими ограничениями:
- Биосовместимость: Клеи и упаковочная система должны пройти проверку на цитотоксичность/сенсибилизацию/раздражение в соответствии со стандартом ISO 10993; компоненты, контактирующие с жидкостью, часто требуют сертификации USP класса VI.
- Устойчивость к воздействию света: Внутреннее отверстие катетеров и игл ни в коем случае нельзя заполнять клеем, иначе деталь подлежит утилизации.
- Чистая комната и чистота: Контроль за частицами и экстрагируемыми веществами является базовым уровнем, и сама упаковка не должна быть источником загрязнения — именно поэтому. картриджи без силикона Они пользуются высоким спросом в сфере электронной медицины.
- Прочность на разрыв и стабильность герметичности: Соединения должны сохранять положение и герметичность после циклов стерилизации; в производстве обычно используются контрольные пределы шести сигма.
В справочнике Henkel *Руководство по проектированию игольчатых соединений* отмечается, что соединения канюли с хомутом имеют сложную геометрическую форму и производятся в больших объемах, а несоответствие между выбором клея и оборудованием для отверждения делает цикл валидации «долгим и дорогостоящим» — именно поэтому систему дозирования следует выбирать как комплексную инженерную задачу ( Руководство Henkel по игольчатым соединениям ).
Три основных сценария применения
1. Склеивание коннектора катетера
Катетер изготавливается путем вставки многоканальной трубки в пластиковый соединительный элемент. Цель дозирования — образование кольца по окружности вдоль соединения, покрывающего поверхность без зазоров, при этом замкнутая система объемного дозирования обеспечивает точность дозируемого объема — смачивание только поверхности соприкосновения, без впитывания в просвет за счет капиллярного эффекта.
Ключевые моменты:
- Точность кольцевого пути: Сначала используйте ПЗС-камеру для проверки соосности трубки и ступицы, затем проложите кольцевой контур так, чтобы каждая деталь была расположена одинаково.
- Предохранительный объем: Капиллярное расширение во время введения канюли должно быть «достаточным лишь для заполнения интерфейса», а не «переливаться в канал» — этого можно достичь с помощью замкнутой системы объемного дозирования на дозирующем клапане.
- Многоканальная геометрия с боковым расположением порта: Одна из линий должна адаптироваться к различным формам суставов; траектория должна быть программируемой.
2. Соединение иглы (канюля с коннектором)
Иглы для шприцев, иглы для забора крови и внутривенные канюли – все они крепятся к пластиковому или стеклянному соединителю с помощью канюли из нержавеющей стали. В этих случаях предотвращение утечек (крови/лекарств) и фиксация положения канюли одинаково важны.
- Система отверждения: Основными кандидатами являются медицинский акрил, отверждаемый УФ-излучением, светоотверждаемый цианоакрилат (требующий светопропускающего материала) и однокомпонентная термоотверждаемая эпоксидная смола.
- Геометрия и поток: Зазоры в месте соединения небольшие (часто <0.1 мм); клей низкой вязкости впитывается и затвердевает за считанные секунды, тогда как клей высокой вязкости остается на поверхности и не растекается до момента введения.
- Флуоресцентные лампы и контроль качества: Препараты медицинского класса часто выпускаются в флуоресцентном варианте для визуального контроля качества в процессе производства.
3. Герметизация микрофлюидных чипов
Микрофлюидные каналы обычно имеют ширину от десятков до сотен микрон, что требует исключительной повторяемости и компенсации выравнивания. Примеры из практики показывают, что рабочая станция с точностью позиционирования ±1% и автоматической калибровкой иглы может повысить выход годных микрофлюидных чипов с 95% до 99.8%. Обычно это достигается с помощью автоматизированного робота-дозатора с координатной разметкой.
Как выбрать правильный химический состав клея
| Система | Типичная вязкость | Метод лечения | Лучше всего |
|---|---|---|---|
| Акрил, отверждаемый УФ-излучением (медицинского класса) | 1,000–10,000 мПа·с | УФ-излучение 365–405 нм, 5–20 с | Совместимый с системой подачи жидкости коннектор катетера и быстрое соединение иглы |
| Светоотверждаемый цианоакрилат | 500–5,000 мПа·с | УФ-излучение 365 нм, 3–10 с | Высокообъемный внутривенный катетер / иглоукалывающее кольцо для быстрого излечения |
| Двухкомпонентная медицинская эпоксидная смола (2-компонентная медицинская эпоксидная смола) | 2,000–15,000 мПа·с | Отверждение при комнатной температуре или термической обработке при температуре 40–60°C. | Высокопрочное структурное соединение многоканальных/сложных ступиц с высокой прочностью на разрыв |
| Медицинский силикон | 3,000–20,000 мПа·с | Нагрев до 60–80°C или УФ-излучение | Гибкие детали, требующие поглощения напряжений |
Правило выбора: если на выходе используется электронное/аналитическое оборудование, и вас беспокоит загрязнение силиконом, отдавайте приоритет составу без силикона и соответствующей упаковке. Наши медицинские картриджи без силикона и прецизионные иглы Luer Lock изготавливаются методом литья под давлением из медицинских полимеров, соответствующих стандарту USP Class VI, в чистой среде, сертифицированной по стандарту ISO, с полной прослеживаемостью материалов по всей цепочке поставок.
Дозирующее оборудование: как подобрать картридж, миксер и насадку.
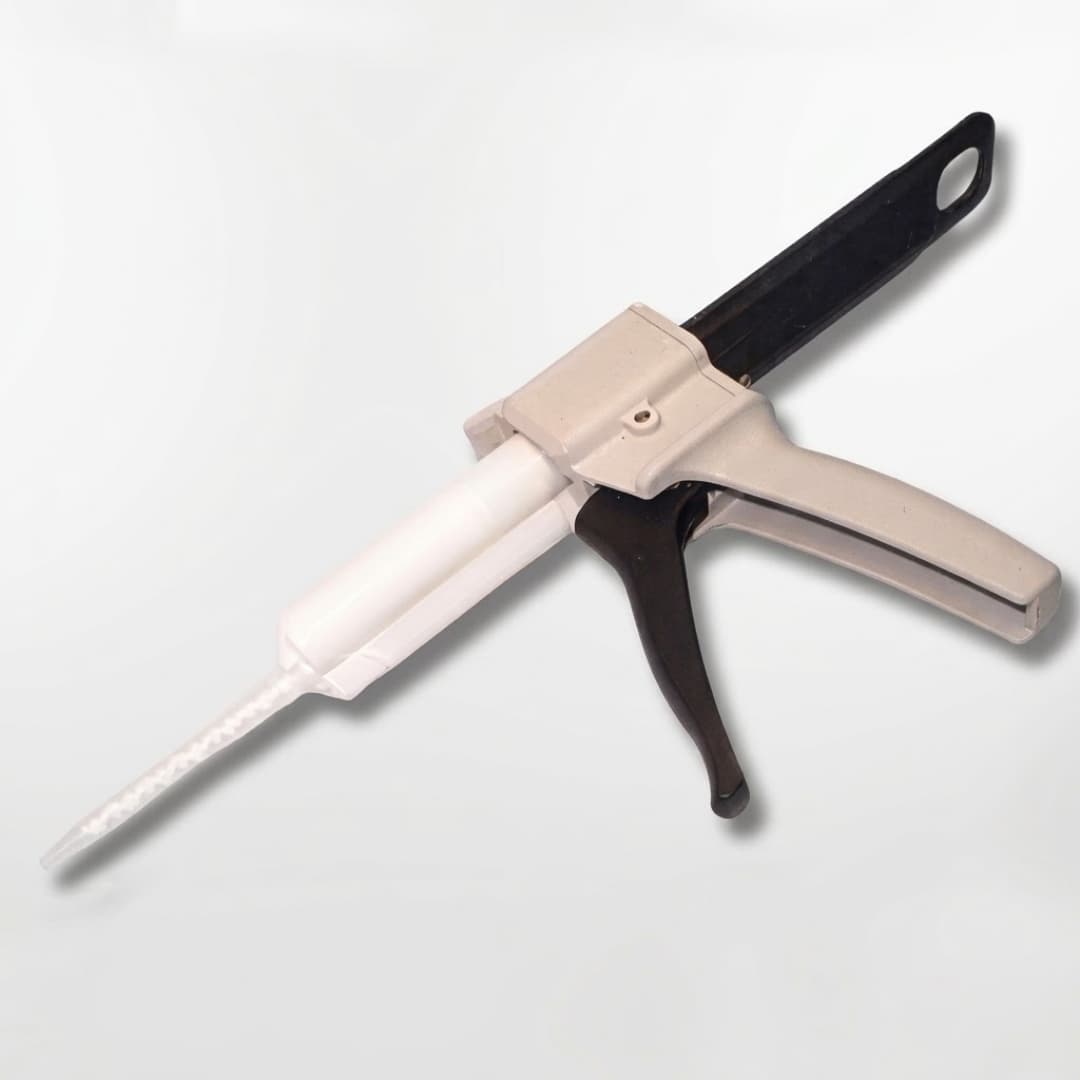
В двухкомпонентной системе ключевым моментом является не «покупка одного картриджа», а подбор картриджа + статического смесителя + пистолета/форсунки в соответствии с вязкостью материала и соотношением компонентов смеси.
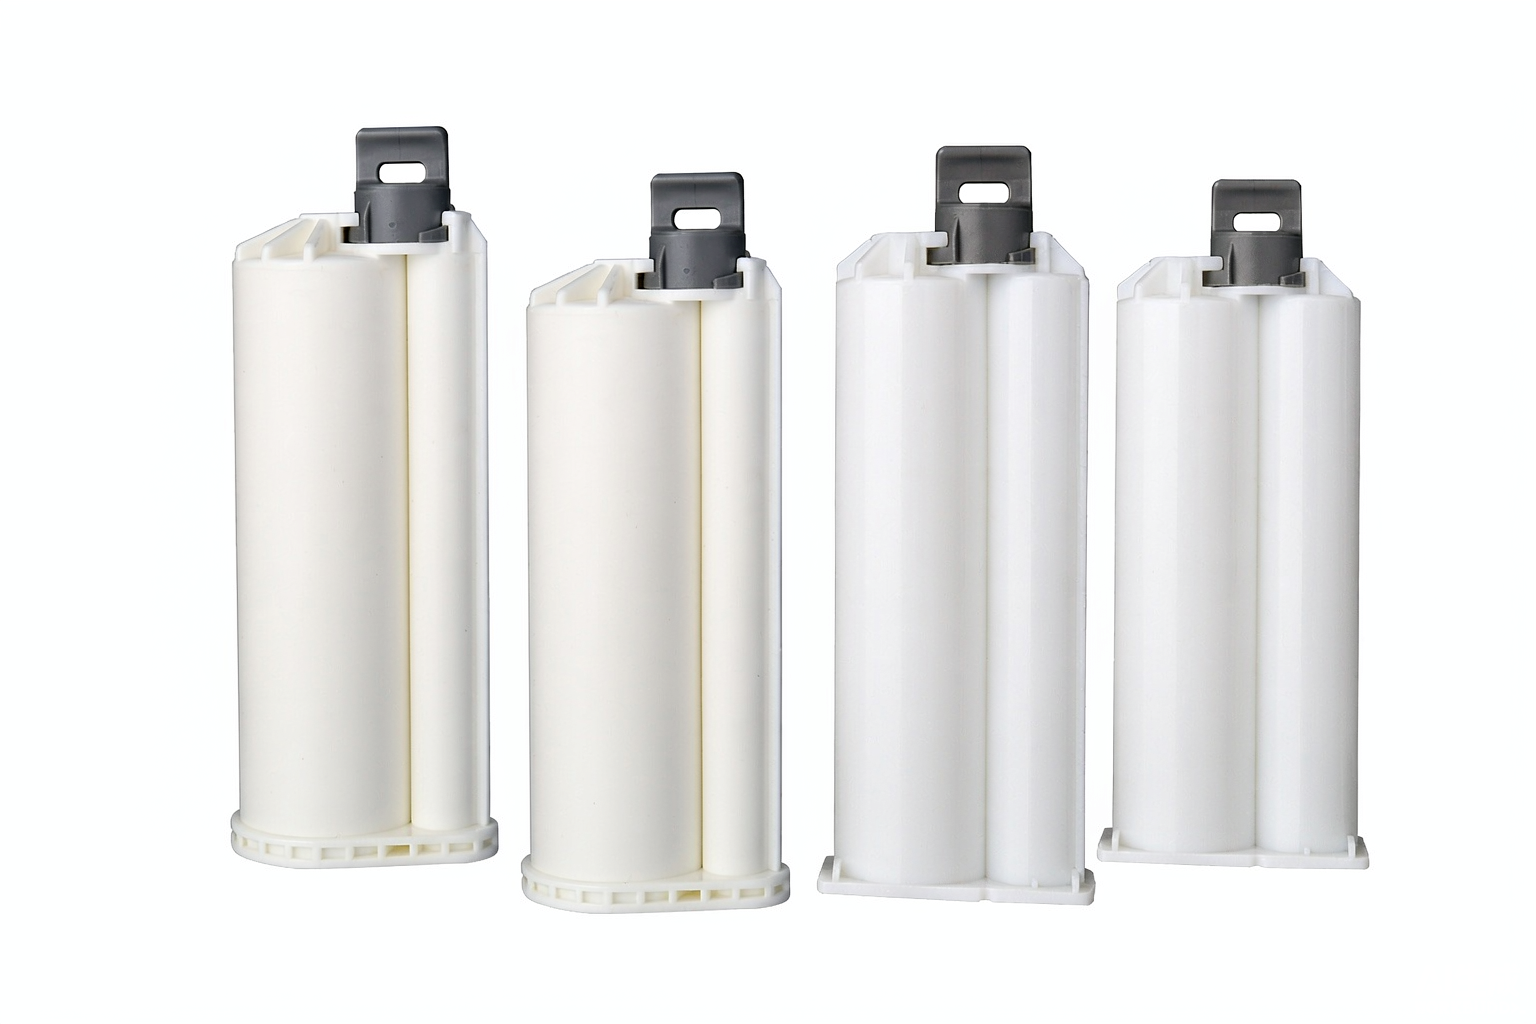
Двухкомпонентные картриджи
Доступны в соотношениях смешивания 1:1 / 2:1 / 4:1 / 10:1 и объемах, таких как 25 мл и 50 мл. Для медицинского применения предпочтительны двухкомпонентные картриджи из медицинского полипропилена без силикона, чтобы избежать примесей, которые могут быть извлечены.
Статические и динамические миксеры
Спиральные/квадратные смесители смешивают компоненты А и В в потоке; большее количество элементов означает лучшее смешивание, но и более высокое противодавление. Выбор зависит от разницы вязкости, соотношения смешивания и диаметра выходного отверстия. См. нашу серию статических и динамических смесителей и сопутствующую методику * Как подобрать двухкомпонентные картриджи, статические смесители и дозирующие пистолеты *.
Насадки и дозаторы для точного дозирования
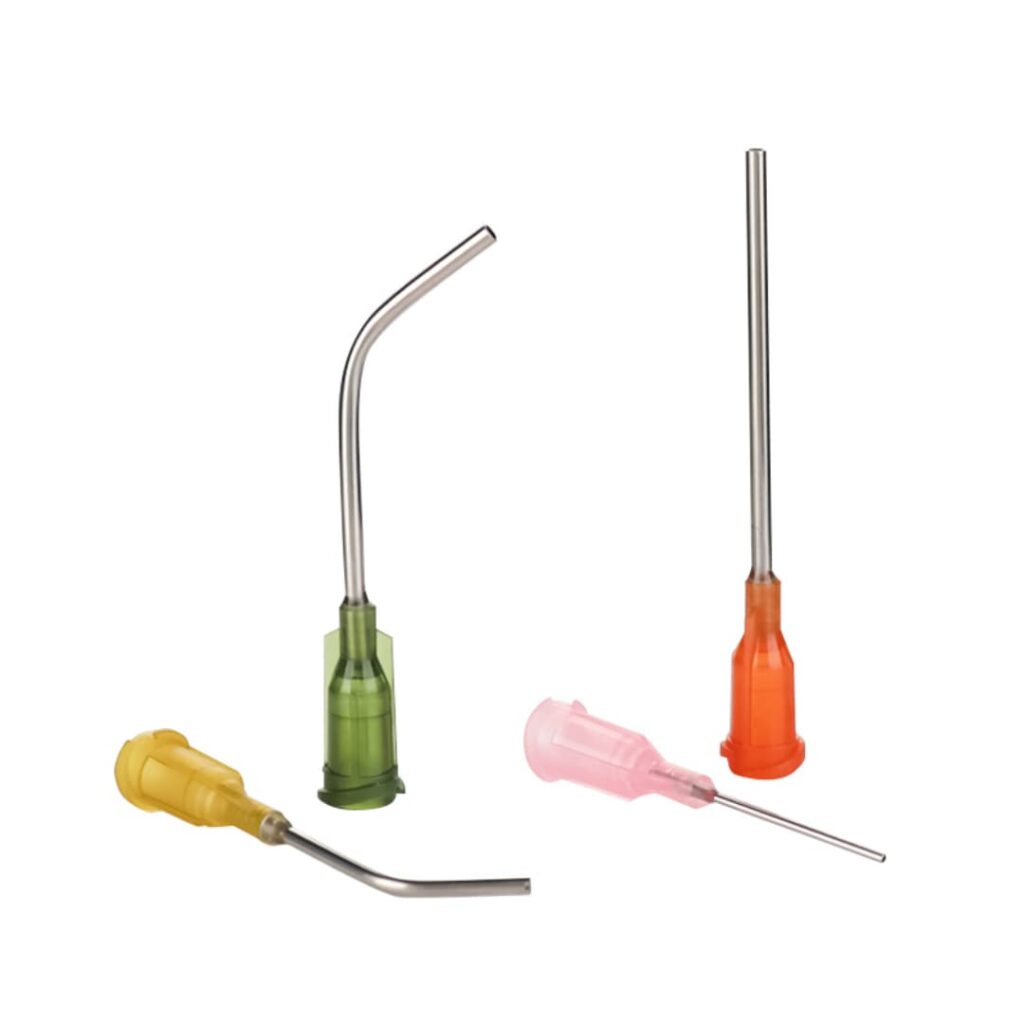
Для нанесения микролитров используются прецизионные иглы Luer Lock и конические сопла, обеспечивающие повторяемость диаметра гранул и точечного нанесения; в медицинской микродозировке обычно применяются иглы из нержавеющей стали с надежной фиксацией, предотвращающей капание и перекрестные помехи.
В соответствии с отраслевой практикой, ProMixUSA подчеркивает, что одноразовые статические смесители должны быть «соответствовать вязкости/соотношению смешивания и предварительно очищены от 1–2 отрезков смесителя», иначе несмешанный материал на передней части детали будет попадать непосредственно на деталь, образуя скрытый дефект ( ProMixUSA ).
Ручной или автоматический режим? Когда стоит переходить на роботизированную систему выдачи?
| Размеры | Ручной/пневматический пистолет | Координатный аппликатор (дозаторный робот) |
|---|---|---|
| Время цикла | Низкий–средний | Высокое позиционирование с повторами ±1%. |
| Согласованность | Зависит от оператора | Запрограммировано, сохранено 999 программ |
| Типичное использование | Мелкосерийное производство, ремонт, НИОКР, прототипирование | Производство катетеров/микрофлюидных систем в количестве миллионов единиц. |
| центровка | визуальный | Автоматическая компенсация системы машинного зрения на основе ПЗС-матрицы, лазерное определение высоты. |
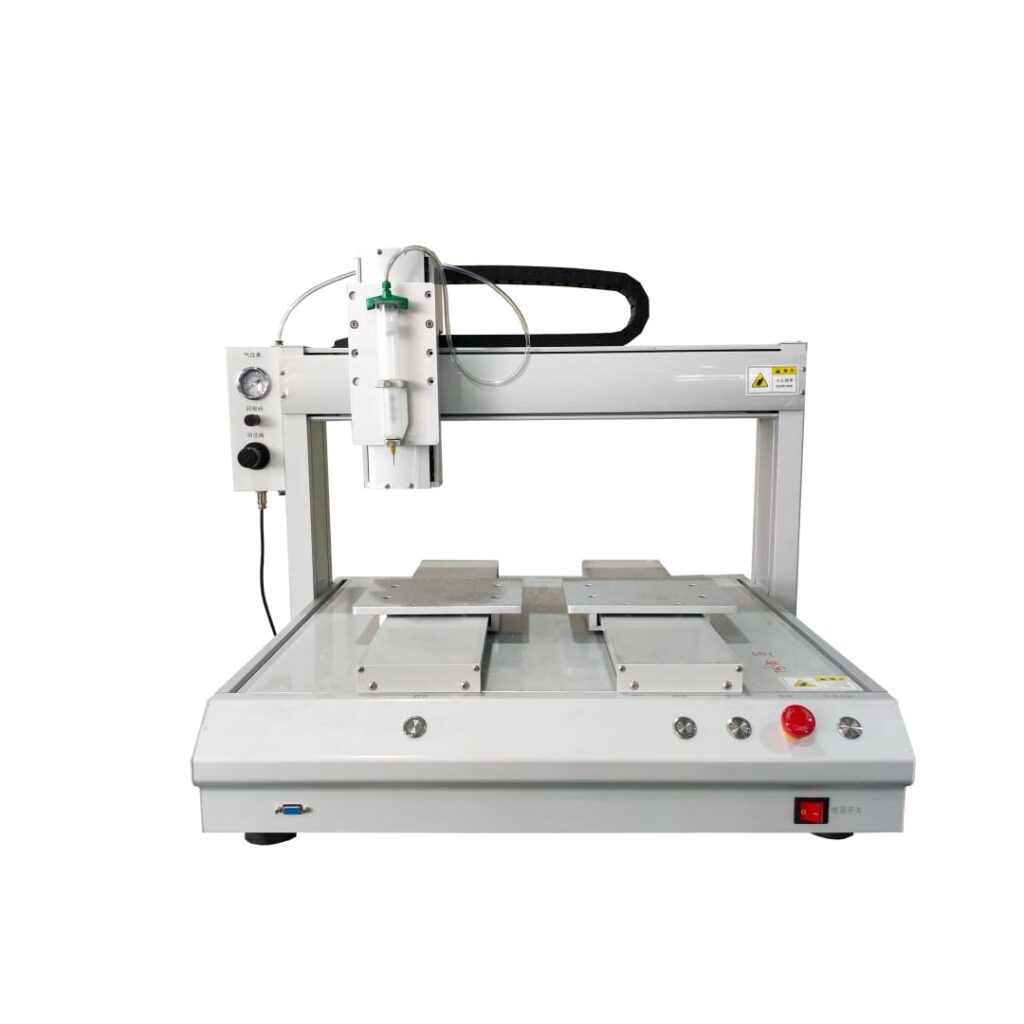
Когда продукт переходит в стабильную серийную продажу, и выход годной продукции определяется принципом «стабильность результатов каждый раз», координатный робот-дозатор — лучший выбор: он объединяет объемное дозирование, визуальное выравнивание и программирование траектории в единую валидируемую линию. Узнайте больше о нашей автоматизированной рабочей станции для дозирования с координатным аппликатором.
Контрольный список процесса надежного медицинского страхования с использованием клейма.
- Загрузка и визуализация выравниваются: ПЗС-матрица подтверждает положение трубки/ступицы и выравнивание поверхности соединения.
- Точное дозирование колец/точек: Система объемного дозирования с замкнутым контуром смачивает только поверхность раздела фаз, никогда не проникая в просвет сосуда.
- Соберите на месте: Канюля вводится на заданную глубину; клей смачивает поверхность контакта.
- Лечение: Согласно составу, соединение отверждается ультрафиолетовым или термическим излучением, образуя прочное, герметичное соединение.
- Подтвердить: Для подтверждения целостности соединения необходимо провести выборочную проверку прочности на разрыв и испытание на герметичность под давлением.
- Окружающая среда: Хранить и использовать клей и упаковку следует в чистом помещении с контролируемой температурой и без воздействия ультрафиолетового излучения; охлажденные материалы перед использованием должны нагреться до комнатной температуры.
Распространенные дефекты и способы их предотвращения
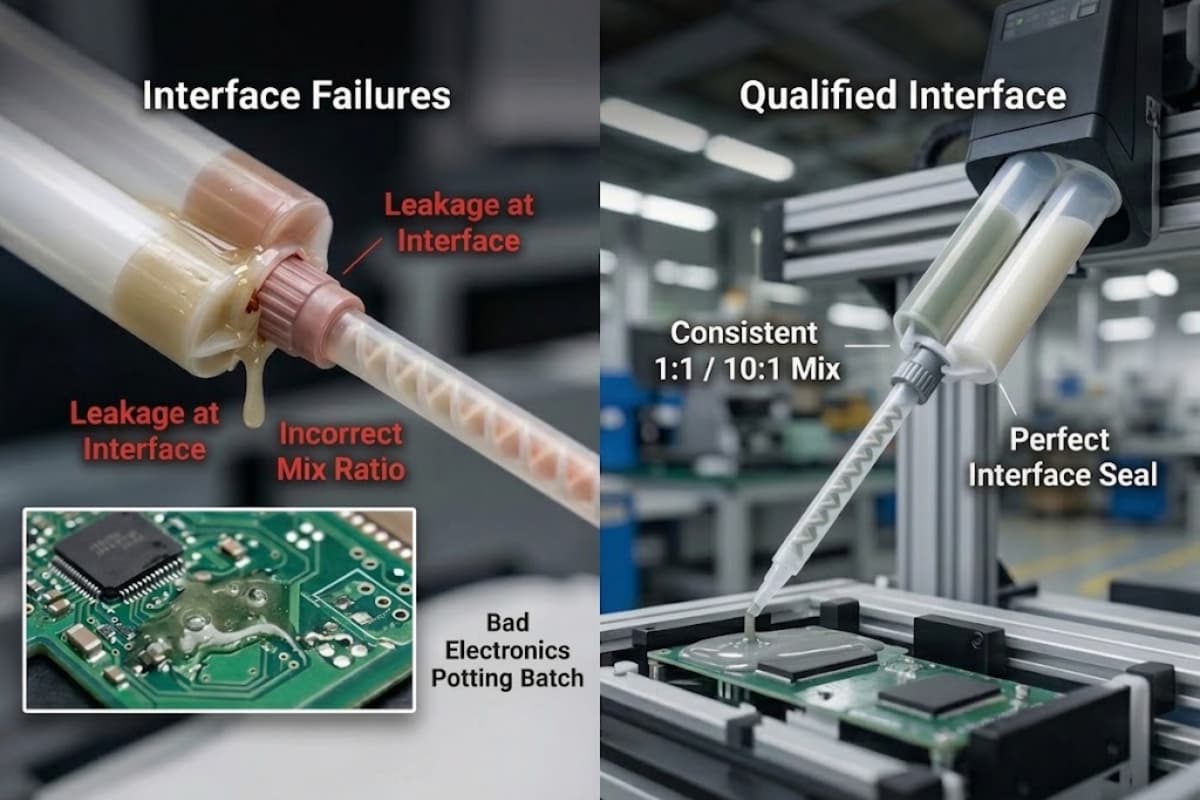
- Пузырьки воздуха: При неполной дегазации картриджа или плохом перемешивании сначала проведите продувку, используйте смесители с низким противодавлением, при необходимости выполните вакуумную дегазацию.
- Внедрение просвета сосуда: Избыточный объем или неконтролируемое капиллярное действие; ограничение с помощью замкнутой системы объемного дозирования и запрограммированных путей.
- Отклонение от нормы: Износ поршня, утечка через уплотнения, несоответствие смесителя; периодически проводите проверку взвешивания A/B и проверку соответствия смесителя.
- Неполное излечение: Неправильная интенсивность света/длина волны или температурный профиль; проверьте диапазон отверждения по данным TDS.
FAQ
В1: В чем основное различие между дозированием клея для медицинских изделий и промышленным дозированием? О: Все сводится к соответствию стандартам и чистоте — материалы класса VI по ISO 10993 / USP, чистая среда, отсутствие проникновения клея в просвет сосуда и процесс, который можно подтвердить и отследить, а не просто ускорить.
В2: Как предотвратить попадание клея в просвет катетера? О: Используйте замкнутую систему объемного дозирования, чтобы клей смачивал только место соединения, в сочетании с выравниванием с помощью ПЗС-матрицы и программируемой траекторией кольца; капиллярная ползучесть во время введения канюли должна быть откалибрована по реальным частям тела.
В3: Всегда ли двухкомпонентная медицинская эпоксидная смола требует статического смесителя? О: Да. Двухкомпонентная система использует статический смеситель для гомогенизации компонентов A/B в потоке; неправильное количество компонентов или несоответствие границ раздела приводят к отклонению соотношения компонентов и неполному отверждению. См. руководство по подбору компонентов.
В4: Почему в медицинской практике так важны картриджи без силикона? О: Извлекаемые силиконы загрязняют медицинские каналы электронного/аналитического класса; медицинские полипропиленовые картриджи без силикона в сочетании с иглами Luer Lock предотвращают это загрязнение и соответствуют требованиям к чистоте.
В5: Какое оборудование лучше использовать для мелкосерийного прототипирования, а какое — для серийного производства? О: Для прототипирования можно использовать ручной/пневматический пистолет; как только вы достигнете объемов производства в миллион единиц, где выход годной продукции определяется стабильностью качества, перейдите на координатно-дозаторный робот (повторяющееся позиционирование ±1% + компенсация по системе машинного зрения) для повышения экономической эффективности.
Заключение и план действий
Дозирование медицинских изделий — это не «купить клеевой пистолет», а разработка системы, включающей биосовместимый материал + соответствующую требованиям упаковку без силикона + подходящий смеситель/насадку + валидируемую автоматизированную линию . Сначала определитесь с областью применения (катетер/игла/микрофлюидика) и химическим составом для отверждения, затем подберите медицинские картриджи и иглы без силикона , статические смесители и координатный робот для дозирования , и, наконец, используйте контрольный список процесса для обеспечения оптимального выхода годной продукции на линии.
Нужна индивидуальная система дозирования для ваших катетеров/игл/микрофлюидных изделий? Наша инженерная команда предоставляет комплексные услуги OEM/ODM по индивидуальной настройке , от разработки оснастки и выбора материалов до высокоточного литья, как правило, предоставляя профессиональное предложение и смету в течение одного рабочего дня. Вы также можете ознакомиться с руководством cluster-mate по дозированию клеев для автомобильной электроники , чтобы понять логику выбора в различных отраслях.