Основные выводы
- PP — это значение по умолчанию. Промышленный полипропилен подходит для работы с большинством эпоксидных смол, полиуретанов и силиконов по самой низкой цене.
- Физическая активность укрепляет мышцы. Корпуса из полиамида выдерживают более высокие давления и температуры, в то время как полипропилен (ПП) деформируется или размягчается.
- Технология PBT обеспечивает ведущую роль в обеспечении размерной стабильности. Более жесткие допуски при литье и улучшенная химическая стойкость подходят для требовательных автоматизированных линий.
- Решающим фактором является химическая совместимость. Самое дешевое сопло, которое выдержит полный цикл дозирования в зависимости от химического состава вашей смолы, — это правильное сопло.
- Задокументируйте партию материала. Сертификация первичного полимера для каждой партии позволяет отследить дефектную деталь и привлечь поставщика к ответственности.
Приобретая смесительную насадку, вы фактически покупаете полимер, решение о котором уже принял кто-то другой. Материал, из которого изготовлен корпус, определяет, выдержит ли он давление в картридже объемом 400 мл, выдержит ли контакт с агрессивным растворителем или сохранит ли точность размеров на протяжении десяти тысяч единиц в роботизированной ячейке.
Вкратце: полипропилен (PP) подходит для большинства работ общего назначения, полиамид (PA) обеспечивает механическую прочность, а полибутилентерефталат (PBT) — точность и химическую стойкость. Выбор делается в первую очередь по химическому составу, а во вторую — по стоимости.
Почему важен полимер, используемый в корпусе
Смесительная форсунка выглядит как обычная пластиковая деталь, но она работает под постоянным внутренним давлением, контактируя с химически активными веществами. Любое из этих условий приводит к неприятным последствиям: разрыв корпуса разбрызгивает смешанный клей в середине цикла, а химическое воздействие на корпус приводит к попаданию размягченного полимера в шов склеивания.
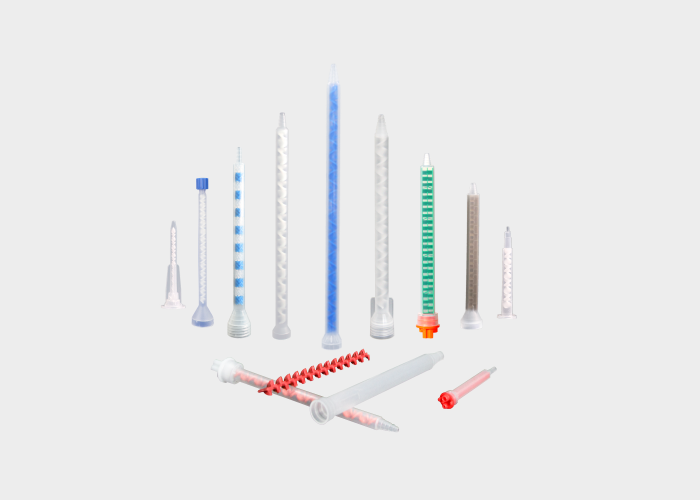
В картриджных смесителях доминируют три группы материалов: полипропилен (ПП), полиамид (ПА, обычно называемый нейлоном) и полибутилентерефталат (ПБТ). Все три являются конструкционными полимерами, пригодными для литья под давлением, и все три представлены в стандартных каталогах — это означает, что выбор действительно открыт для большинства покупателей, а не является премиальной опцией.
Краткие характеристики: три материала вкратце.
| Свойства | PP | PA (нейлон) | PBT |
|---|---|---|---|
| ценовой уровень | Самая низкая | середине | Средне-высокий |
| Типичная роль | Универсальные стандартные миксеры | Корпуса высокой прочности | Прецизионные детали, устойчивые к воздействию химических веществ. |
| Обработка давлением | Подходит для стандартного дозирования. | Высокий | Высокий |
| Размерная стабильность | Хорошо | Хорошо (чувствительно к влаге) | Прекрасно |
| Химическая стойкость | Широкий, слабый по отношению к некоторым растворителям. | Хорошо, зависит от химического состава. | Отлично защищает от растворителей и масел. |
Используйте таблицу для сортировки; логика отбора, описанная ниже, определяет фактическое принятие решения.
Полипропилен (ПП): Рабочая лошадка
Промышленный полипропилен (ПП) является стандартным материалом для корпусов статических смесителей, представленных в каталоге, и он по праву занимает это место. Он хорошо поддается формовке, обладает превосходной химической стойкостью в большинстве эпоксидных, полиуретановых и силиконовых систем, устойчив к поглощению влаги и является самым дешевым из трех вариантов с явным отрывом.
Его химическая стойкость обусловлена неполярной основой полимера: большинству водных систем, спиртам и смоляной химии стандартных двухкомпонентных клеев просто не с чем бороться. Проблемы полипропилена возникают при взаимодействии с сильными окислителями и некоторыми неполярными растворителями — в частности, ароматическими и хлорированными углеводородами, — которые могут вызывать набухание и размягчение полимера при длительном контакте.
Если в вашей рецептуре используется растворитель из этого семейства, то вопрос совместимости становится актуальным, и ответ обычно находится на ступень выше по иерархии материалов.
Его механические пределы также очевидны. При длительном воздействии высокого давления — например, при использовании густых конструкционных клеев, подаваемых пневматическими пистолетами или оборудованием для дозирования — полипропилен может деформироваться, то есть корпус медленно деформируется под нагрузкой в течение цикла дозирования.
Где проявляется эффект «ползучей деформации» PP, а где его никогда не бывает:
- Ручное дозирование — Импульсы давления короткие; ползучесть никогда не проявляется.
- Стандартные пневматические системы — В пределах рейтингов; не представляет практической опасности.
- Автоматизированные линии высокого давления — Длительная нагрузка деформирует дом; именно поэтому покупатели выбирают материалы PA или PBT.
Полиамид (ПА): Прочность под давлением
Корпуса из полиамида обладают более высокими показателями давления и лучшей механической прочностью, чем полипропилен, при аналогичном весе. Они сохраняют свою форму под постоянными нагрузками пневматической системы дозирования и устойчивы к усталости при многократной замене картриджей в автоматизированных ячейках.
В основе конструкции лежат амидные группы в полимерной цепи, которые образуют прочные водородные связи между цепями — та же самая химия, которая делает нейлон конструкционным волокном. Эти связи придают полиамиду жесткость и прочность, а также создают его единственный известный недостаток: они притягивают воду.
Компромисс заключается в влажности. Полиамид поглощает влагу из окружающей среды, что со временем незначительно изменяет его размеры и механические свойства. Для одноразовой насадки, используемой в течение нескольких недель после формования, это редко является практической проблемой, но именно поэтому полиамид выбирают для применений, требующих высокой прочности, а не точности.
Из этого следует два замечания по обращению: храните детали PA в оригинальной герметичной упаковке, и если партия товара хранилась во влажном складе в течение сезона, ожидайте, что при первой проверке изделия размеры будут немного отличаться от размеров исходной партии.
ПБТ: Точность и химическая стойкость
PBT — это премиальный материал для деталей, которые должны обладать жесткими допусками при литье и устойчивы к воздействию агрессивных химических веществ. Его стабильность размеров превосходит как PP, так и PA, и он устойчив к растворителям, маслам и топливу, которые могли бы повредить стандартный полипропилен.
Практическое значение «стабильности размеров» на линии дозирования — это соответствие. Штыревой интерфейс, отлитый с запасом в 0.1 мм, застревает в приспособлении; отлитый с меньшим запасом протекает под давлением. Полукристаллический ПБТ сохраняет свои размеры в процессе формования с меньшими колебаниями усадки, чем ПП, поэтому в каталогах картриджей детали, критически важные для интерфейса и имеющие широкое соотношение сторон, отдаются преимущественно именно ему. Его устойчивость к растворителям обусловлена кристаллическими областями, которые не пропускают мелкие агрессивные молекулы так, как это делают аморфные области.
В каталогах компонентов картриджей PBT используется в деталях, где важна точность подгонки: байонетные соединения, которые должны надежно герметизироваться под давлением, корпуса смесителей с широким диапазоном расхода и компоненты, предназначенные для работы с химически агрессивными составами. Если ваша линия дозирования забивается из-за несоответствия сопла заданным параметрам, PBT — это материал, который поможет сохранить количество доз в пределах допустимых значений.
Материал и соотношение компонентов смеси: их взаимодействие.
Выбор материала и соотношение компонентов взаимодействуют сильнее, чем ожидают покупатели. Составы с широким соотношением компонентов — конструкционные клеи 4:1 и 10:1 — как правило, требуют более высокого давления при дозировании и содержат более агрессивный активатор, чем компаунды для заливки в соотношении 1:1.
Такое сочетание позволяет дважды повысить уровень выбора: один раз по давлению (ПА или ПБТ вместо ПП) и один раз по химическому составу (ПБТ, если активатор содержит растворители).
Обратная ситуация наблюдается со стандартными силиконами и полиуретанами в соотношении 1:1 и 2:1 при ручном дозировании: полипропилен (PP) вполне подходит для обеих целей, а покупка полибутилентерефталата (PBT) дает вам запас прочности, который вы никогда не используете. Следует избегать стандартизации одного материала для всего ассортимента расходных материалов, когда ваши программы охватывают оба направления — в нужном ассортименте на линии силиконов используется полипропилен, а на линии конструкционных материалов с широким соотношением компонентов — полибутилентерефталат (PBT).
Не уверены, какой полимер выдержит воздействие вашей смолы?
Пришлите нам техническую документацию на ваш клей или описание его химического состава — мы подберем подходящий материал для корпуса и вышлем образцы для проверки совместимости на вашей производственной линии.
Как сделать выбор: сетка из трех вопросов для принятия решения.
- Вопрос 1 — Что приводит в движение сопло? Ручной пистолет или стандартный пневматический дозатор: начните с полипропилена (PP). Оборудование для длительного воздействия высокого давления или дозирующего смешивания: перейдите на полиамид (PA) или полибутилентерефталат (PBT).
- Вопрос 2 — Что содержит смола? Стандартные эпоксидные, полиуретановые или силиконовые составы: полипропилен (ПП) обычно проходит проверку. Растворители, агрессивные пластификаторы или составы, контактирующие с топливом: запросите таблицу совместимости и используйте меньшее количество полибутилентерефталата (ПБТ).
- Вопрос 3 — Что произойдет, если размерности изменятся? При ручном дозировании допускается небольшой дрейф: подходит любой материал. Роботизированная или автоматизированная установка требует единообразия на уровне всего процесса: подходит полибутилентерефталат (PBT).
Ответьте на три вопроса по порядку; первый вопрос, который подтолкнет к продвижению по карьерной лестнице, закрепит материал.
Рабочий сценарий: одна смола, две форсунки.
Рассмотрим производителя, работающего с конструкционным клеем на основе растворителя в соотношении 10:1, который изначально отобрал стандартные смесители из полипропилена (ПП), поскольку они были в наличии и стоили недорого. Через несколько недель корпуса начали размягчаться вблизи выходного отверстия, где концентрировался растворитель. Переход на корпуса из полибутилентерефталата (ПБТ) только для этой программы — при сохранении ПП на линии по производству силикона в соотношении 1:1 в соседнем цехе — решил проблему без перерасхода всего бюджета на расходные материалы. Вывод общий: выбор материала должен осуществляться для каждой программы отдельно, а не для каждого предприятия.
Качество материалов – это не просто их сорт.
Помимо самого семейства полимеров, разница между надежным и проблемным соплом заключается в качестве смолы и контроле технологического процесса. Смесители, изготовленные из 100% первичного полимера без примесей вторичного сырья, демонстрируют стабильные характеристики от партии к партии; потоки вторичного сырья вносят неконтролируемые изменения именно там, где важны размерные и химические характеристики. Именно поэтому сертификация материалов и отслеживаемость партий должны быть включены в ваш контрольный список входного контроля для любой программы по производству смесителей большого объема.
Масштаб производства подкрепляет необходимость соблюдения дисциплины. Наш завод производит эти компоненты на более чем 60 прецизионных литьевых машинах с усилием смыкания от 10 до 600 тонн, выпуская более 85 миллионов статических смесителей в год, с полной прослеживаемостью от партии сырья до готового продукта. При таком объеме несоответствие материала — это не единичный случай, а отзыв продукции, и процесс построен таким образом, чтобы предотвратить это.
В коммерческих целях образцы смесителей отгружаются в течение 3-7 дней для проверки совместимости, при этом стандартный минимальный объем заказа для смесителей составляет 3,000 штук для серийных программ.
Полный ассортимент материалов, включая варианты из полибутилентерефталата (PBT) и индивидуальные конфигурации, представлен в разделах «Статические» и «Динамические смесители».
Пути пользовательской конфигурации
Когда стандартные детали отсутствуют, процесс индивидуальной настройки оказывается короче, чем ожидает большинство покупателей. Стандартные параметры включают количество элементов, длину корпуса, материал корпуса и тип выходного отверстия — и поскольку оснастка для распространенных интерфейсов картриджей уже существует на заводе-изготовителе микшеров, разработка нестандартного варианта из полипропилена или полибутилентерефталата на основе стандартного интерфейса — это вопрос инженерного обсуждения, а не программа разработки.
Причиной для перехода на индивидуальный подход является повторяющаяся работа на грани допустимых значений: тесты на полосатость проходят успешно, но без запаса прочности, отчеты о размерах находятся на грани допуска оснастки, или выдержка в условиях совместимости показывает первые признаки неисправности. Для каждого из этих случаев существует индивидуальное решение — больше элементов для запаса смешивания, корпус из PBT для запаса допуска, изменение материала для химического состава. А вот игнорирование запаса прочности и надежда на то, что следующая партия будет более удачной, решения не существует.
В коммерческом плане процесс выглядит следующим образом: инженерная экспертиза ваших требований, коммерческое предложение, включающее изготовление оснастки, если потребуются новые пресс-формы, изготовление опытных образцов для испытаний на вашей производственной линии и серийное производство после успешного прохождения испытаний образцов. Отгрузка образцов для стандартных конфигураций занимает от 3 до 7 дней; изготовление действительно новой оснастки увеличивает срок разработки, который ваш инженер-консультант должен точно указать, а не оценивать оптимистично.
Тестирование совместимости, которое вы можете провести самостоятельно.
Для предварительной проверки материала на соответствие химическим свойствам не требуется лаборатория. Основной метод — это испытание на замачивание, которое проводится в два этапа:
- разоблачать — Контактные образцы каждого полимера-кандидата с компонентами вашей смолы при комнатной температуре и при технологической температуре в течение всего срока службы клея, а также времени, в течение которого установленная насадка находится в неподвижном состоянии до утилизации.
- Диагностика — Проверьте наличие увеличения веса (отека), размягчения поверхности, изменения цвета и любых изменений в посадке в месте соприкосновения.
Два важных момента помогут сделать тест более достоверным. Во-первых, тестируйте отлитую деталь, а не образец необработанного полимера — форма поверхности, красители и технологический процесс могут повлиять на совместимость. Во-вторых, тестируйте химическую формулу конкретной партии, которую вы покупаете, поскольку изменения в составе клея от поставщика являются скрытым фактором, который делает недействительной прошлогоднюю квалификацию. Сопоставьте результаты замачивания с таблицей совместимости поставщика, и эти два источника данных редко будут расходиться; если же это произойдет, доверяйте результатам замачивания.
Почему мы это пишем
Мы производим все три полимера методом литья под давлением на собственном производстве, поэтому это руководство написано с учетом производственных процессов, а не из каталога для перепродажи. Наша цель — обеспечить долговечность выбранного вами материала в условиях вашей химической среды — поломка сопла в процессе эксплуатации обходится нам обоим дороже, чем разница в цене между полипропиленом (PP) и полибутилентерефталатом (PBT).
Референсы
- Профили совместимости полимеров (устойчивость к неполярным группам ПП, упрочнение за счет водородных связей ПА и влагопоглощение, устойчивость к полукристаллическим растворителям ПБТ) — стандартные справочные материалы по полимерной науке для конструкционных термопластов.
- Семейства материалов и параметры пользовательской конфигурации (PP/PA/PBT, количество элементов, длина, материалы) — страницы товаров на gluecartridges.com, 2026.
- Политика в отношении первичных полимеров, отслеживаемость партий и масштаб производства (более 60 машин, 10–600 тонн, более 85 млн смесителей в год) — производственная документация Хайцзин, 2026 год.
- Условия продажи (минимальный объем заказа 3,000 шт., образцы 3–7 дней) — условия продаж компании HaiJing, 2026 год.
Выбор материала — лишь одна из составляющих процесса утверждения. Руководство по выбору форсунки для смешивания эпоксидной смолы включает в себя проверку соответствия картриджа, тестирование образцов, измерение отходов и контроль входного контроля.
Часто задаваемые вопросы
Подходит ли полипропилен для использования в форсунках для смешивания эпоксидной смолы?
В каких случаях дополнительные затраты на PBT оправданы?
Впитывает ли нейлон влагу при хранении?
Что такое переработанный шлак и почему его следует избегать?
Можно ли заказать миксеры в нестандартных материалах?
Какой материал подходит для клеев с широким соотношением компонентов?