Правильная система дозирования компаунда для электроники — это та, которая обеспечивает получение чистого, без пустот и загрязнений, необходимого объема и точности для вашего процесса. Выбор зависит от четырех факторов: формата материала (однокомпонентный или двухкомпонентный), его вязкости и количества наполнителя, размера и допуска осаждения, а также производительности вашего производства. В этом руководстве рассматриваются ручные картриджные системы, автоматизированные дозирующие рабочие станции, а также картриджи, статические смесители и пистолеты, которые их соединяют, чтобы вы могли подобрать конфигурацию, соответствующую вашему применению, вместо того, чтобы гадать.
Что на самом деле требуется для заливки и герметизации электронных компонентов?
Заливка компаундом, герметизация, защитное покрытие и подложка защищают чувствительные компоненты, но предъявляют разные требования к дозирующему оборудованию.
- Герметичные Заполняет полость вокруг компонента твердым или гелеобразным веществом, чтобы защитить его от влаги, вибрации и термического удара.
- Инкапсуляция Полностью окружает компонент, часто для герметизации в суровых условиях или для обеспечения высокой надежности.
- Защитное покрытие Наносит тонкий, равномерный слой по всей поверхности печатной платы для защиты от воздействия окружающей среды без увеличения её объёма.
- Недозаполнение Это микроскопический отложение под микросхемой или BGA-чипом, которое снимает термическое и механическое напряжение в месте соединения.
Наличие воздушных пустот или загрязнений внутри этих материалов приводит к термическим повреждениям, пробою диэлектрика или растрескиванию соединений. Именно поэтому в системах дозирования электронного класса наиболее важны два момента: чистый путь прохождения материала (отсутствие захваченного воздуха, миграция силиконового масла) и повторяемый контроль объема в микроскопическом масштабе. Соответствие этим условиям определяется не только химическим составом, но и упаковкой и дозирующим оборудованием.
Ручной или автоматический режим: какой способ дозирования подходит для вашего объема?
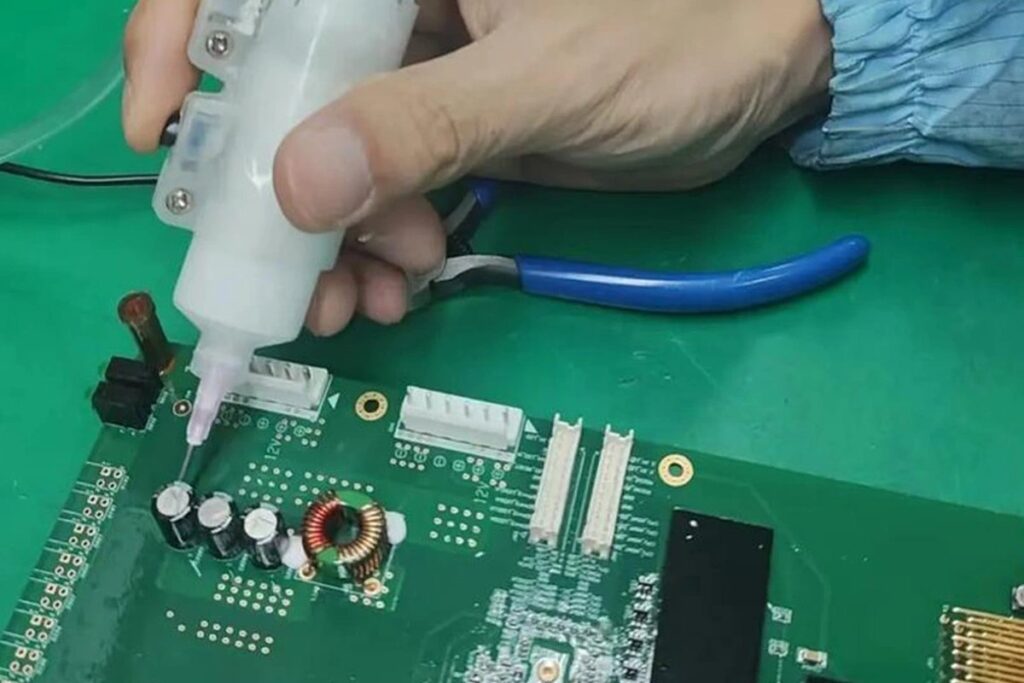
Первым шагом при принятии решения является вопрос о том, достаточно ли портативной картриджной системы или же для этого процесса необходима программируемая рабочая станция.
| фактор | Ручной патрон + пистолет | Автоматизированная станция дозирования |
|---|---|---|
| Типичная пропускная способность | Низкий или средний уровень сложности, темп работы оператора | Высокая, непрерывная, круглосуточная работоспособность. |
| Стабильность депозита | Зависит от оператора; подходит для более крупных бусин. | Повторяемость на микронном уровне, программируемые траектории. |
| Лучше всего | Прототипирование, доработка, мелкосерийное производство или изготовление деталей с переменными параметрами. | Массовое производство, идентичные точки/дорожки, линии поверхностного монтажа. |
| Капитальные затраты | Низкий | Более высокая стоимость, полученная за счет экономии на рабочей силе и металлоломе. |
| интеграцию | Портативный, не требует смены линии. | Стационарная камера; можно добавить обзор и дополнительное оборудование. |
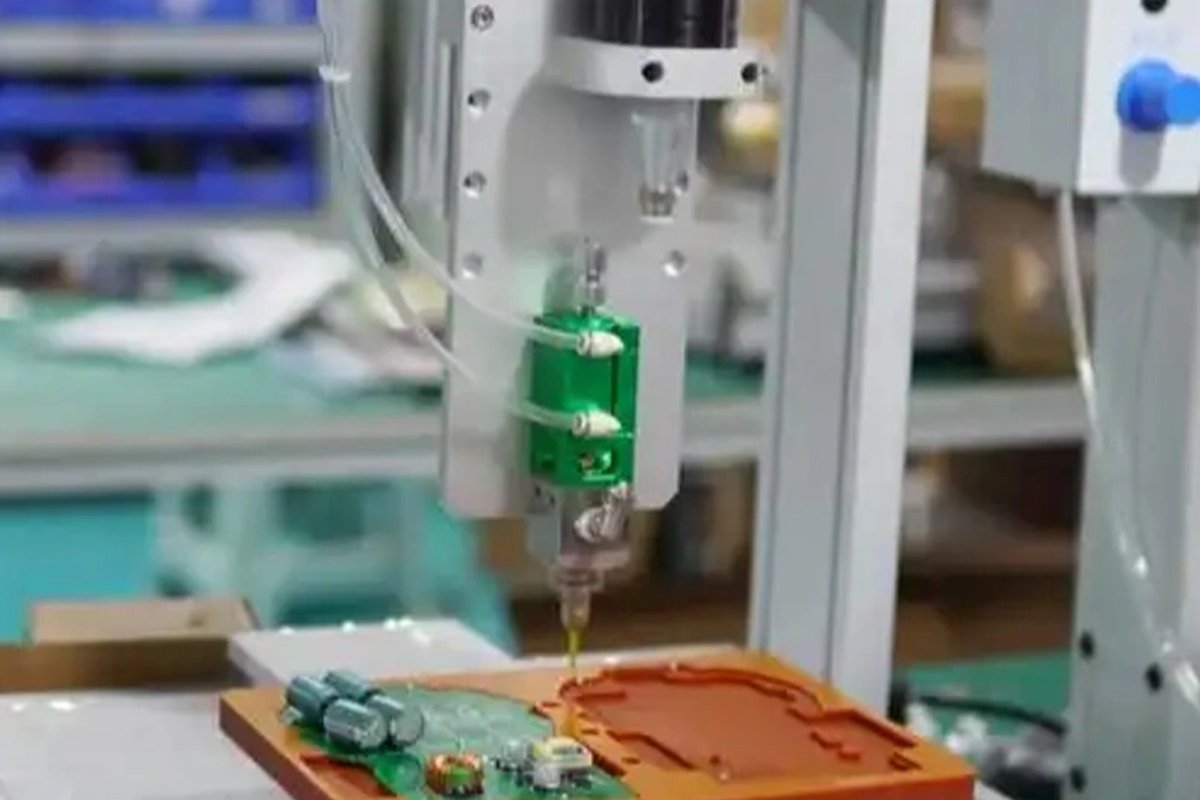
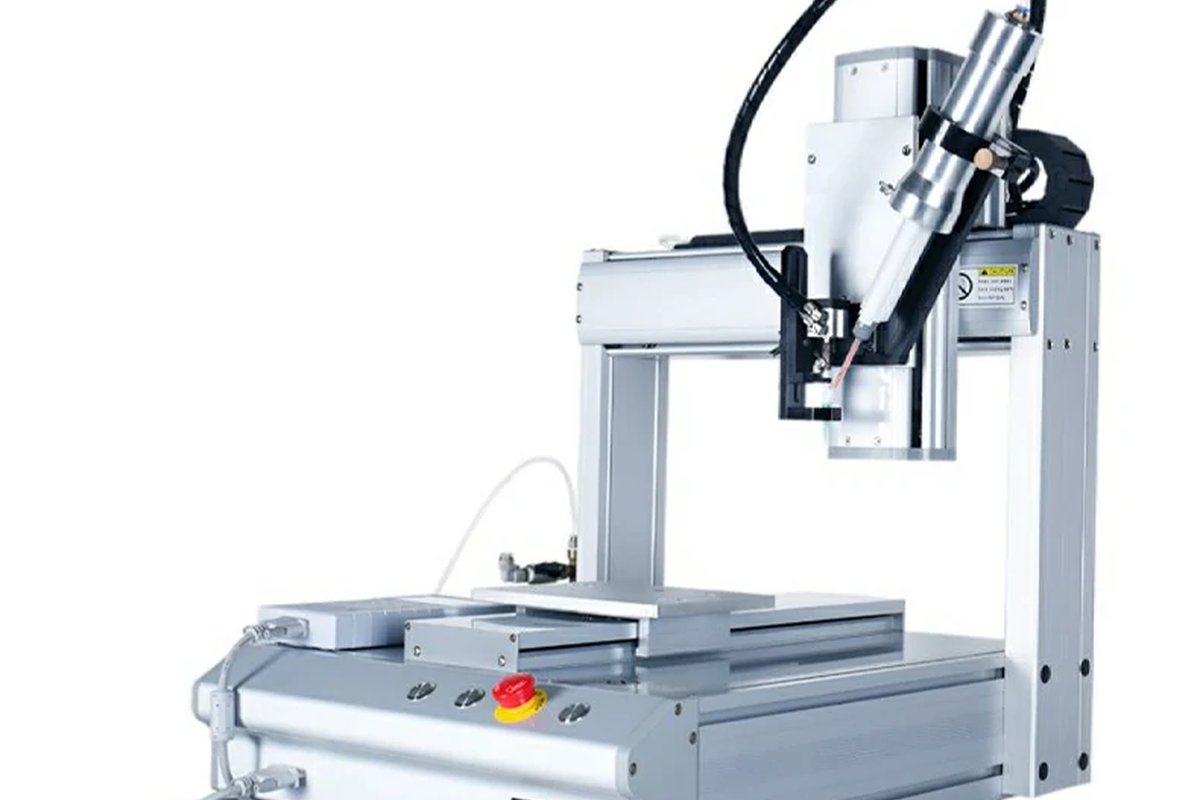
Ручная система окупается, когда объемы партий невелики, детали различаются или допуски на нанесение достаточно строгие. Автоматизированный координатный аппликатор клея становится более дешевым вариантом при увеличении объемов производства, поскольку исключает влияние оператора, сокращает расход материала и освобождает квалифицированный персонал. Например, сервоприводная платформа, такая как HJ-XYZ-600, использует ПЛК и высокопрочную раму для обеспечения точности на микронном уровне на сложных траекториях, в то время как перистальтический блок, такой как HJ-TP50, обеспечивает точное микрокапельное нанесение быстросохнущих клеев без использования сжатого воздуха.
Однокомпонентные и двухкомпонентные материалы: упаковка и смешивание.
Формат материала определяет всю архитектуру картриджа и микшера.
- Однокомпонентные материалы (УФ-отверждаемые покрытия, некоторые силиконы, смазки) поставляются в предварительно смешанном виде. однокомпонентный картриджОни не требуют смешивания, только контролируемой экструзии через наконечник или клапан.
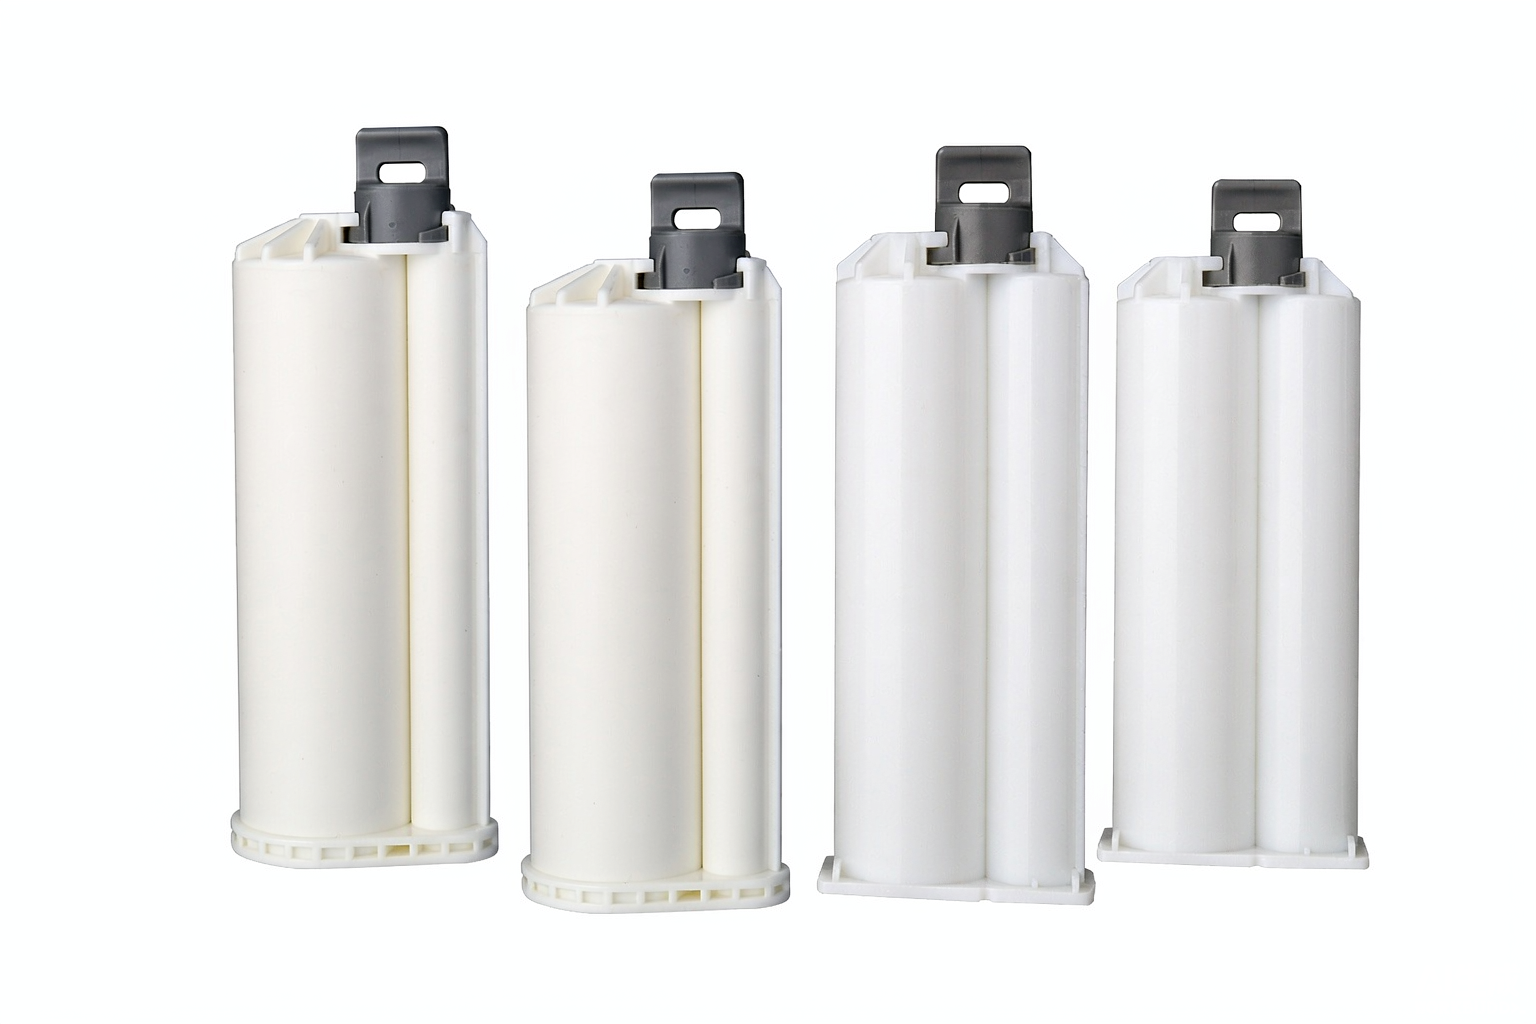
- Двухкомпонентные материалы (Эпоксидные смолы, полиуретаны, некоторые силиконы) поставляются в виде смолы и отвердителя, которые необходимо дозировать в фиксированном соотношении. Они требуют... двухкомпонентный картридж плюс статический смеситель объединить их в месте применения.
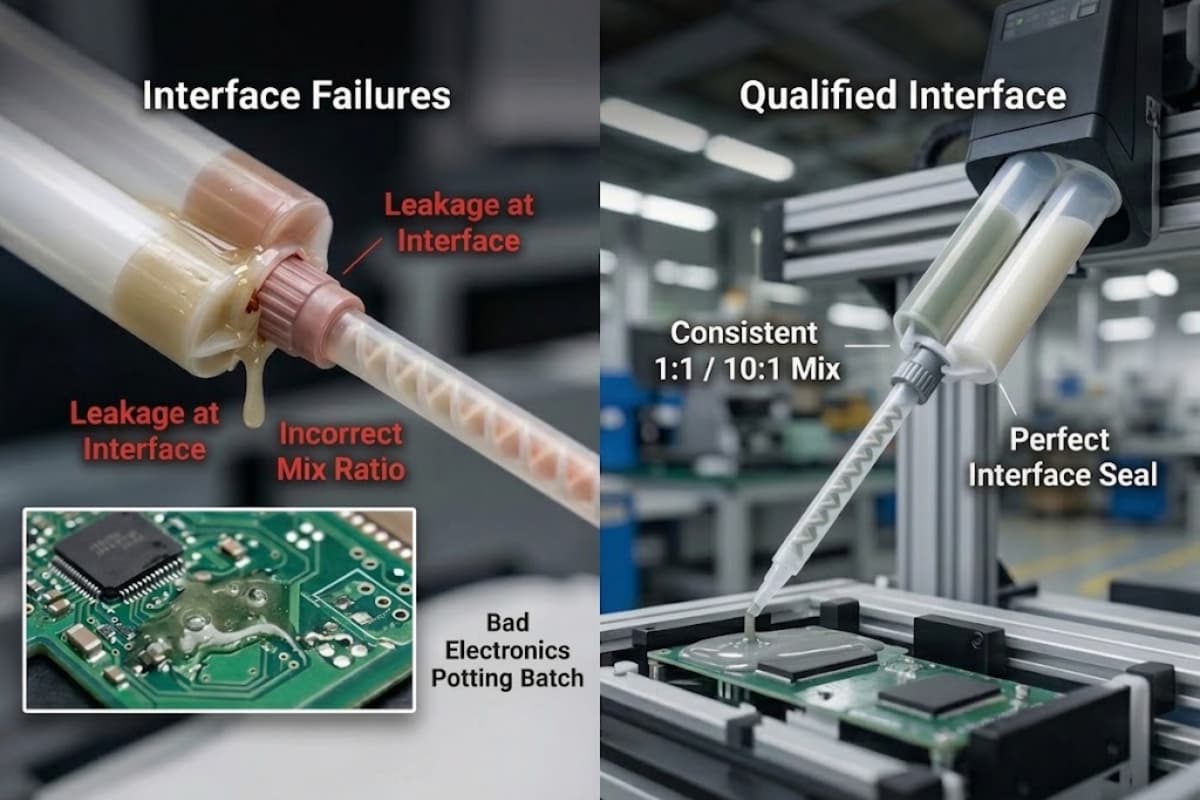
Для двухкомпонентных компаундов для электроники соотношение компонентов в смеси не является необязательным. Обычно используются соотношения 1:1, 2:1, 4:1 и 10:1, и картридж, пистолет и смеситель должны соответствовать этому соотношению, чтобы обеспечить правильное отверждение и прочность сцепления. Например, соотношение 10:1 типично для высокотекучих термоинтерфейсных материалов, используемых в аккумуляторных батареях электромобилей, где двухкомпонентный картридж с высоким соотношением компонентов поддерживает правильную пропорцию двух компонентов на протяжении всего процесса нанесения.
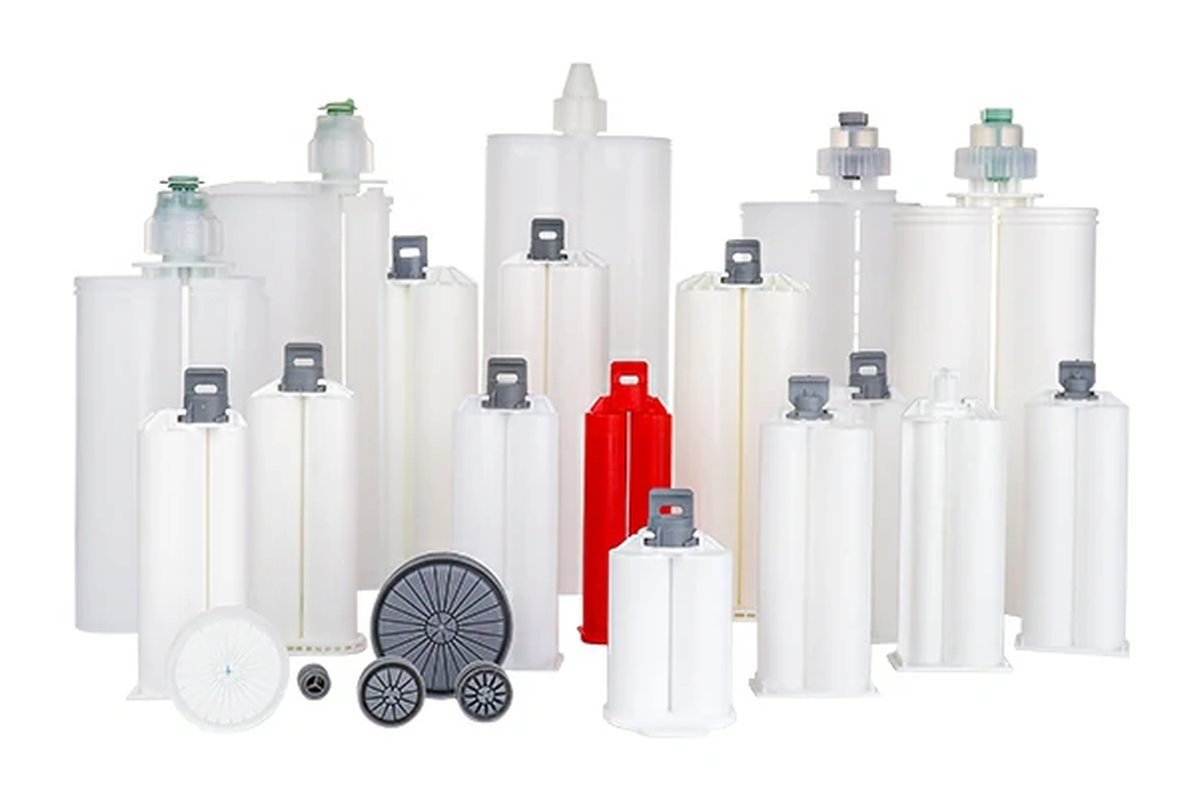
Чистота имеет значение для электроники. Картриджи без силикона малого объема, например, 3, 5 и 10 куб. см, предотвращают загрязнение чувствительных составов силиконовым маслом, а постоянный внутренний диаметр и поршни с низким трением обеспечивают стабильное давление в автоматических дозаторах. Формование корпуса картриджа без пустот также предотвращает попадание воздуха в клей еще до того, как он достигнет смесителя.
Основные компоненты системы дозирования электроники
Полная система состоит из нескольких взаимозаменяемых деталей. Выбор каждой детали в зависимости от материала обеспечивает надежность всей линии.
| Компонент | Что проверить | Примечания по электронике |
|---|---|---|
| Картридж | Одинарный или двойной, объем, соотношение, материал (PP / PBT / нейлон) | Безсиликоновое покрытие, жесткие допуски по размерам для автоматизации |
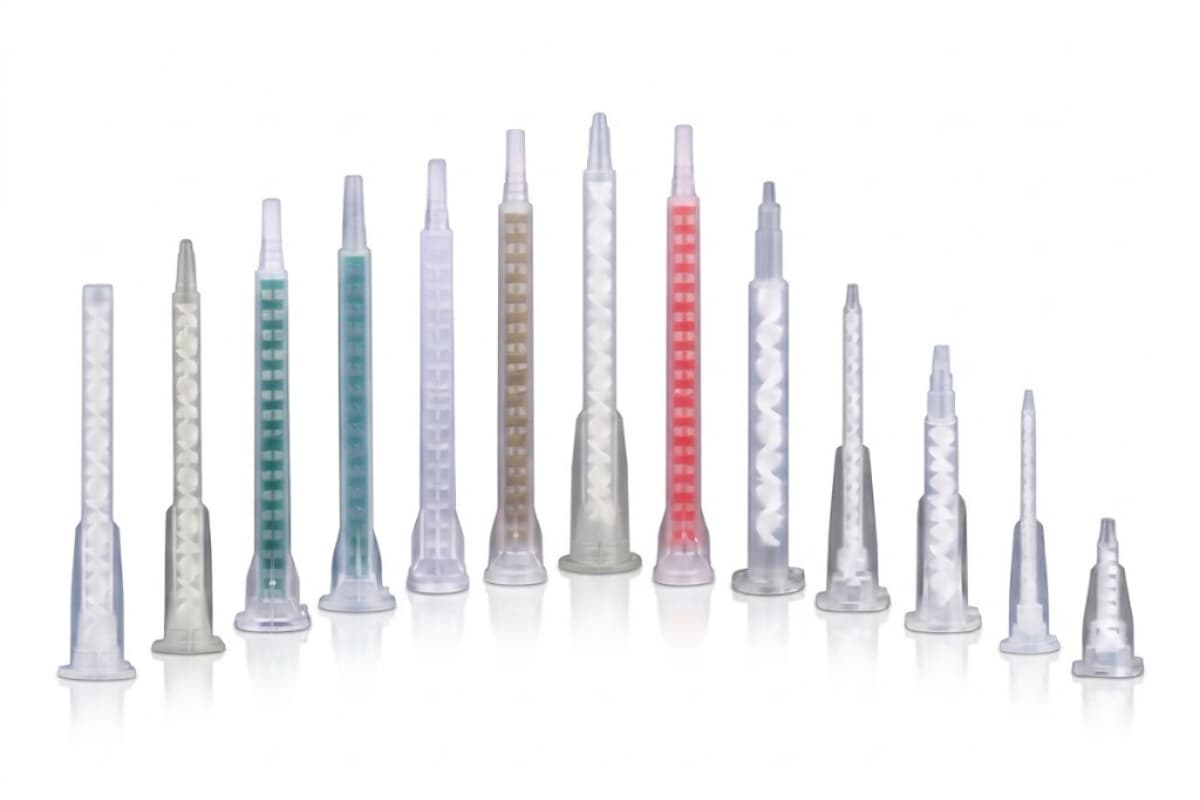
| Статический смеситель | Тип соединения, количество элементов, диаметр, номинальное давление. | Система A для двойных картриджей объемом 50 мл; байонетная система C для высокого давления; поворотный замок F для быстрой замены; динамические смесители для высоких вязкостей. |
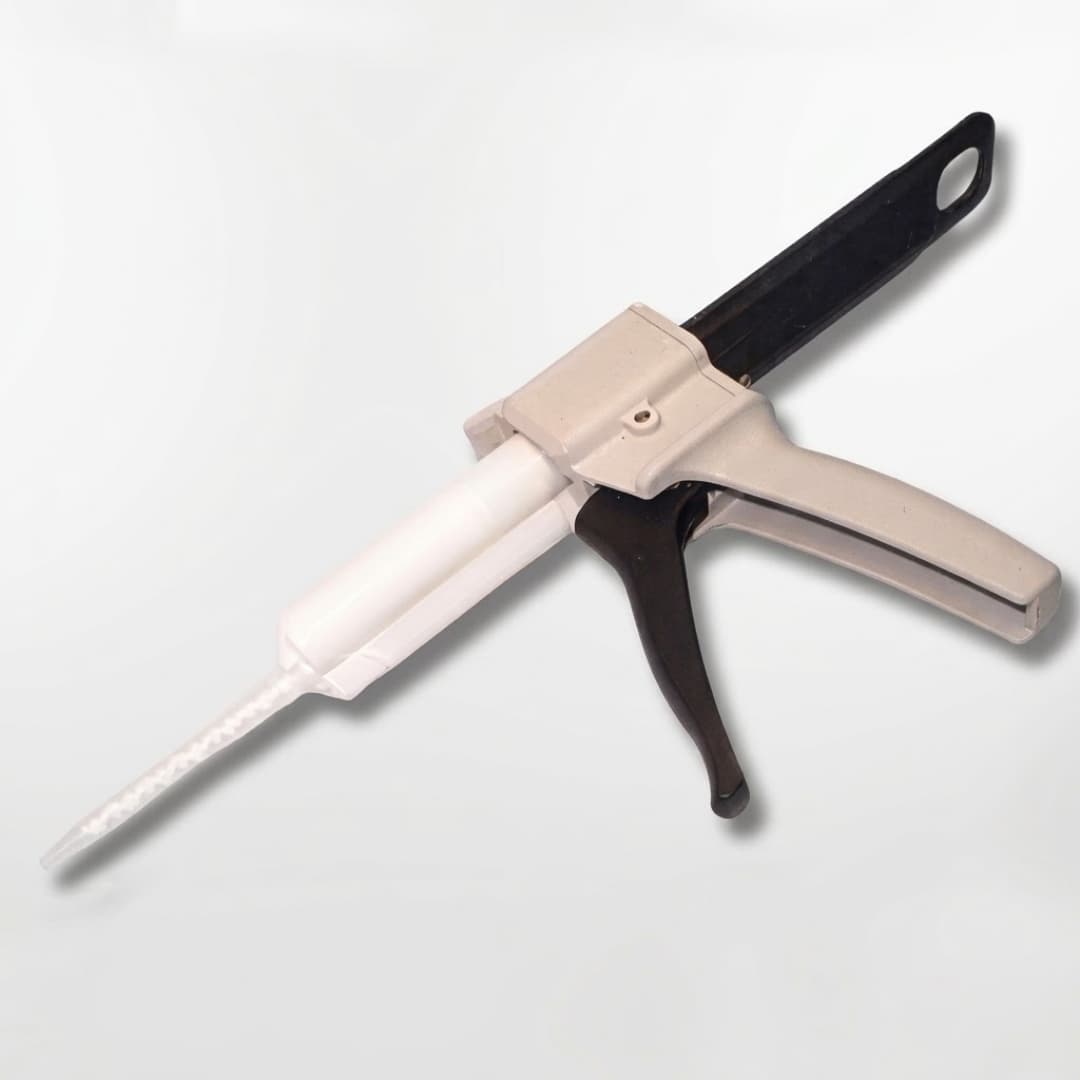
| Выдающий пистолет | Ручное или пневматическое управление, передаточное отношение. | Высокие коэффициенты тяги (около 26:1) позволяют перемещать материалы с высокой вязкостью; двухзарядные орудия поддерживать синхронизацию обеих частей |
| Дозатор/насадка | Диаметр канала ствола, замок Люэра, конусность | Прецизионные наконечники из нержавеющей стали для получения повторяемых микроточек; конические наконечники для вязких паст без засорения. |
| Автоматизированная платформа | Рабочая зона, движение, зрение | ПЛК + сервопривод для микроточной повторяемости; настраиваемые приспособления и клапаны. |
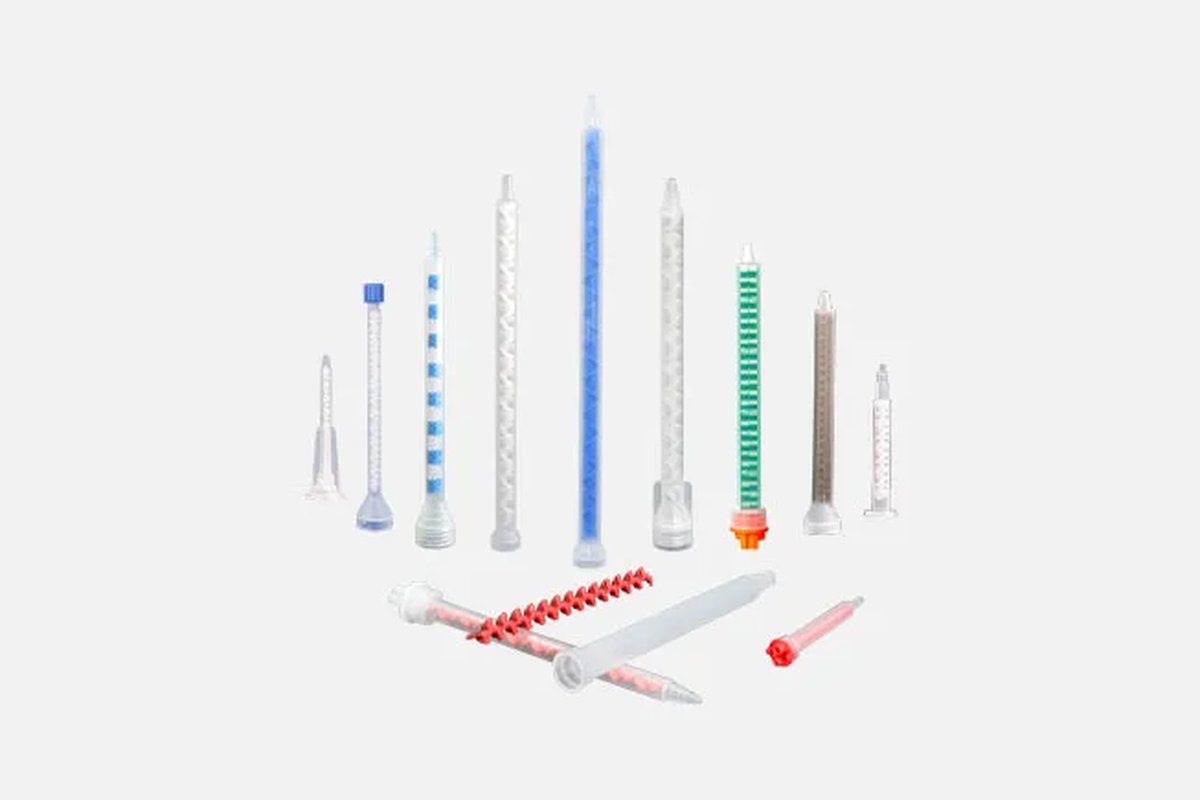
Дозатор или пневматический податчик подает материал; статический смеситель осуществляет его смешивание. Смесительные элементы разделяют и снова объединяют потоки , так что двухкомпонентная эпоксидная смола или полиуретан покидают сопло однородно и без пузырьков. Для материалов с очень разной вязкостью динамический смеситель с вращающимся элементом обеспечивает более равномерный результат, чем пассивная статическая конструкция.
Сопоставление системы с процессом
Одно и то же оборудование используется в совершенно разных электронных процессах. Используйте эту матрицу, чтобы сузить круг вариантов конфигурации.
| Разработка | Типичный материал | Подходящая конфигурация |
|---|---|---|
| Заполнение подложки и инкапсуляция (полупроводники) | Низковязкие эпоксидные компаунды с наполнителем | Небольшие картриджи без силикона (3/5/10 мл) + прецизионный наконечник Luer-lock; литье без пустот. |
| Защитное покрытие и заливка компаундом (печатные платы) | Однокомпонентный УФ-стойкий, двухкомпонентный силикон | Картридж + наконечник/клапан; для двухкомпонентной смеси требуется соответствующий статический смеситель. |
| Склеивание рамок, герметизация модуля камеры | Конструкционные клеи, УФ-отверждение | Программируемая рабочая станция с микроточным управлением траекторией движения |
| Дозирование красного клея для поверхностного монтажа | Вязкая паста | Конический наконечник + картридж с постоянным внутренним диаметром на высокоскоростной линии |
| Заливка автомобильных датчиков, термоинтерфейсная паста для аккумуляторов. | Двухкомпонентный полиуретан/силикон, термоинтерфейс 10:1 | Высокопроизводительный двухкартриджный смеситель + высокопоточный статический смеситель + автоматизированная ячейка |
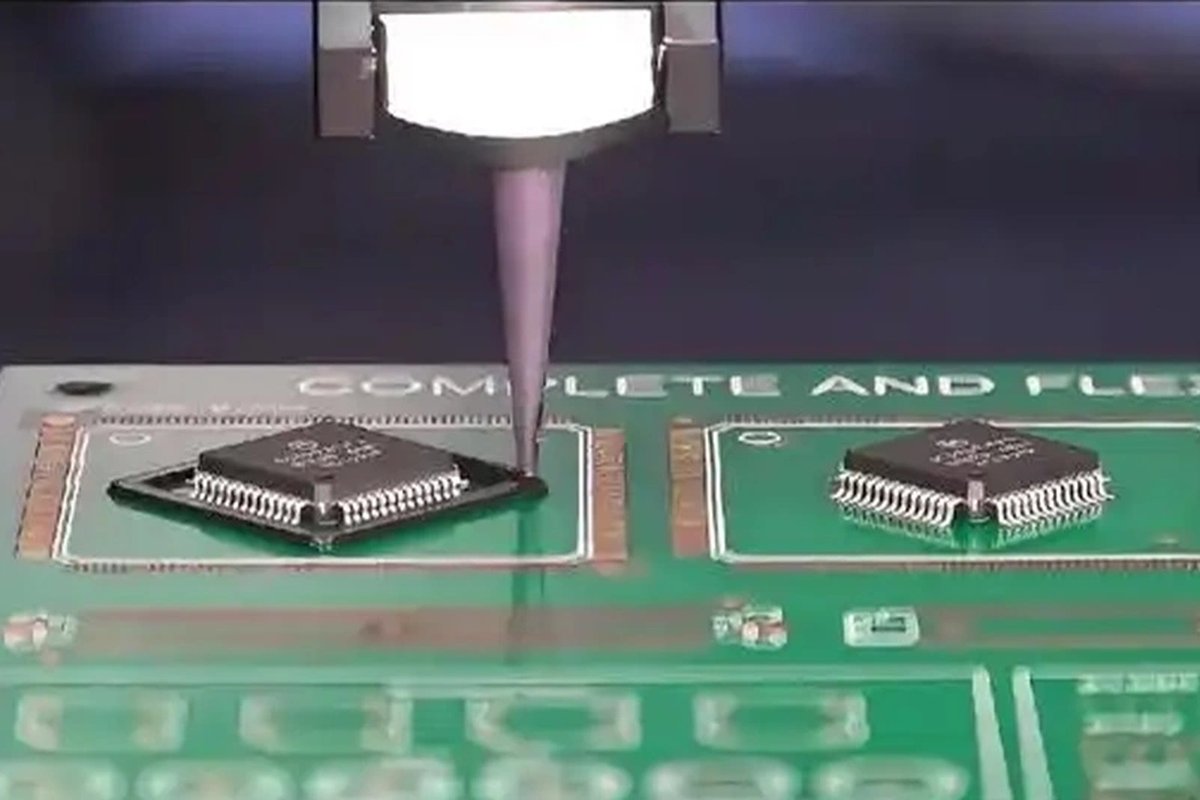
Линия упаковки, ориентированная на электронику, строится на принципах чистоты и микроточности, в то время как установка для дозирования в автомобильной промышленности предъявляет высокие требования к давлению и производительности. Выбор компонентов меняется в зависимости от этих требований, а не от марки клея.
Распространенные риски для качества и способы их предотвращения
- Воздушные пузырьки и пустоты. Причиной может быть попадание воздуха в процессе розлива или плохое перемешивание. Используйте вакуумный или низконапорный розлив и смеситель, размер которого соответствует вязкости; центробежная пеногасительная обработка после розлива дополнительно уменьшает пустоты в высоковязких компаундах.
- Загрязнение. Силиконовое масло или его частицы ослабляют связи. Для электронных компонентов следует выбирать картриджи без силикона и высокочистые первичные полимеры (ПП, ПОМ, ПБТ).
- Ошибка соотношения. Неправильное соотношение компонентов смеси влияет на процесс отверждения и прочность. Подберите картридж, пистолет и смеситель в точном соответствии с требуемым соотношением (1:1, 2:1, 4:1, 10:1) и уточните у поставщика.
- Несоответствие размеров. Картриджи с отклонениями от нормы забивают автоматические дозаторы. Требуется 100% контроль размеров или литье с жесткими допусками, чтобы каждая деталь была готова к автоматизации.
Большинство этих рисков исключаются на этапе упаковки, поэтому выбор картриджа и смесителя имеет такое же важное значение, как и состав клея.
Что нужно уточнить перед заказом
Прежде чем запрашивать коммерческое предложение, зафиксируйте следующие детали, чтобы поставщик мог подобрать подходящую систему:
- Формат материала: однокомпонентный или двухкомпонентный, и точное соотношение компонентов, если используется двухкомпонентный материал.
- Диапазон вязкости и наличие наполнителей в составе (влияет на тип смесителя и усилие, прилагаемое к пистолету).
- Объем отложений, допустимые отклонения, а также то, являются ли отложения идентичными или изменчивыми.
- Целевой показатель производительности: количество изделий в час или за смену.
- Размер картриджа и любые нормативные требования (без силикона, ISO 9001, RoHS/REACH, если применимо).
- Подходят ли стандартные детали или нет. Индивидуальная конфигурация OEM/ODM Требуется знание геометрии миксера, цвета/печати картриджа, собственной торговой марки, интегрированной системы машинного зрения.
Для самого процесса розлива используется картриджная разливочная машина , например, двухкомпонентный агрегат, обрабатывающий 50–490 мл в соотношении от 1:1 до 10:1, или центробежная пеногасительная машина для удаления пузырьков воздуха, которая обеспечивает однородную подготовку картриджей перед их поступлением на линию.
Основные выводы
- Выберите метод в зависимости от объема и допуска: ручные картриджные системы для малых/переменных объемов, автоматизированные рабочие станции для высокой повторяемости.
- Для двухкомпонентных электронных материалов требуется подобранный двойной картридж, статический смеситель и электролитическая горелка в правильном соотношении (1:1, 2:1, 4:1 или 10:1).
- Для электронных компонентов необходимы картриджи, не содержащие силикона, высокой чистоты и с постоянными размерами, чтобы избежать загрязнения и сбоев в работе автоматизированных систем.
- Большинство дефектов качества (пузырьки, несоответствие пропорций, загрязнение) предотвращаются на этапе упаковки и розлива, а не после отверждения.
- Перед заказом подтвердите свойства материала, производительность и соответствие стандартам; если стандартные детали не подходят, воспользуйтесь услугами OEM-производителя.
Часто задаваемые вопросы
В чём разница между заливкой компаундом и инкапсуляцией в электронике?
Заливка компаундом заполняет полость вокруг компонента для защиты, тогда как инкапсуляция полностью окружает компонент. В обоих случаях используется схожее дозирующее оборудование; инкапсуляция обычно требует более полного заполнения без пустот.
Всегда ли для двухкомпонентных клеев для электроники необходим статический смеситель?
Да, когда двухкомпонентная смола и отвердитель упакованы отдельно в двойной картридж, статический смеситель смешивает их в правильном соотношении в точке дозирования. Пропуск этого шага приводит к неполному смешиванию и слабым или незатвердевшим соединениям.
Когда следует переходить от ручного дозирования к автоматизированной рабочей станции?
Переходите к автоматизации, когда допуски на осаждение жесткие, объемы производства большие и повторяющиеся, или затраты на рабочую силу и брак превышают более высокие капитальные затраты. Сервоприводной координатный аппликатор обеспечивает повторяемость на микронном уровне, недоступную для ручных пистолетов.
Почему для электронных устройств рекомендуется использовать картриджи без силикона?
Силиконовое масло может мигрировать и загрязнять чувствительные составы, вызывая проблемы с отверждением или надежностью. Картриджи без силикона в небольших объемах сохраняют чистоту заполняющих и инкапсулирующих материалов.
Какое соотношение компонентов является наиболее распространенным для теплопроводящих материалов в батареях электромобилей?
Для высокопроизводительных двухкомпонентных термоинтерфейсных материалов в аккумуляторных батареях электромобилей обычно используется соотношение 10:1, и для этого требуется двухкомпонентный картридж с высоким соотношением компонентов и высокопроизводительный статический смеситель, подобранный под это соотношение.
Свяжитесь с нами
Выбор системы дозирования компаунда для электроники — это сложная задача: формат материала определяет картридж и смеситель, вязкость и допуск на осаждение определяют пистолет или рабочую станцию, а объем производства определяет уровень автоматизации. Начните с материала и процесса, подтвердите требования к соотношению компонентов и чистоте, затем выберите компоненты, которые обеспечат чистоту и повторяемость процесса нанесения материала. Если в вашем приложении используются нестандартные соотношения, размеры или требования к соответствию стандартам, обсудите спецификацию с инженерной группой перед оформлением заказа.
Готовы подобрать систему? Сообщите инженерной команде Haijing формат материала, соотношение компонентов смеси, вязкость, допустимое содержание отложений и целевую производительность, и они предложат конфигурацию картриджа, смесителя, пистолета и автоматизации, соответствующую вашему процессу. Для фасовки в промышленных масштабах уточните информацию о двухкомпонентных разливочных машинах и центробежных пеногасителях для получения однородных картриджей без пузырьков.