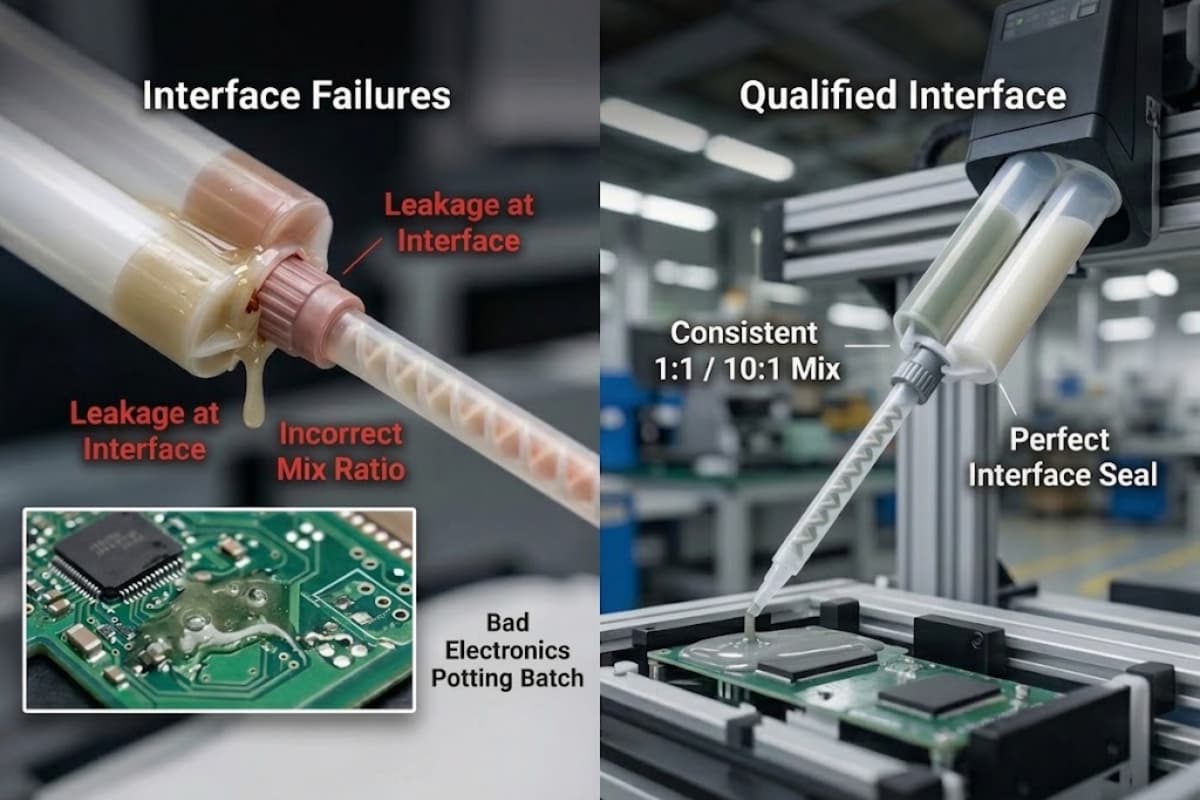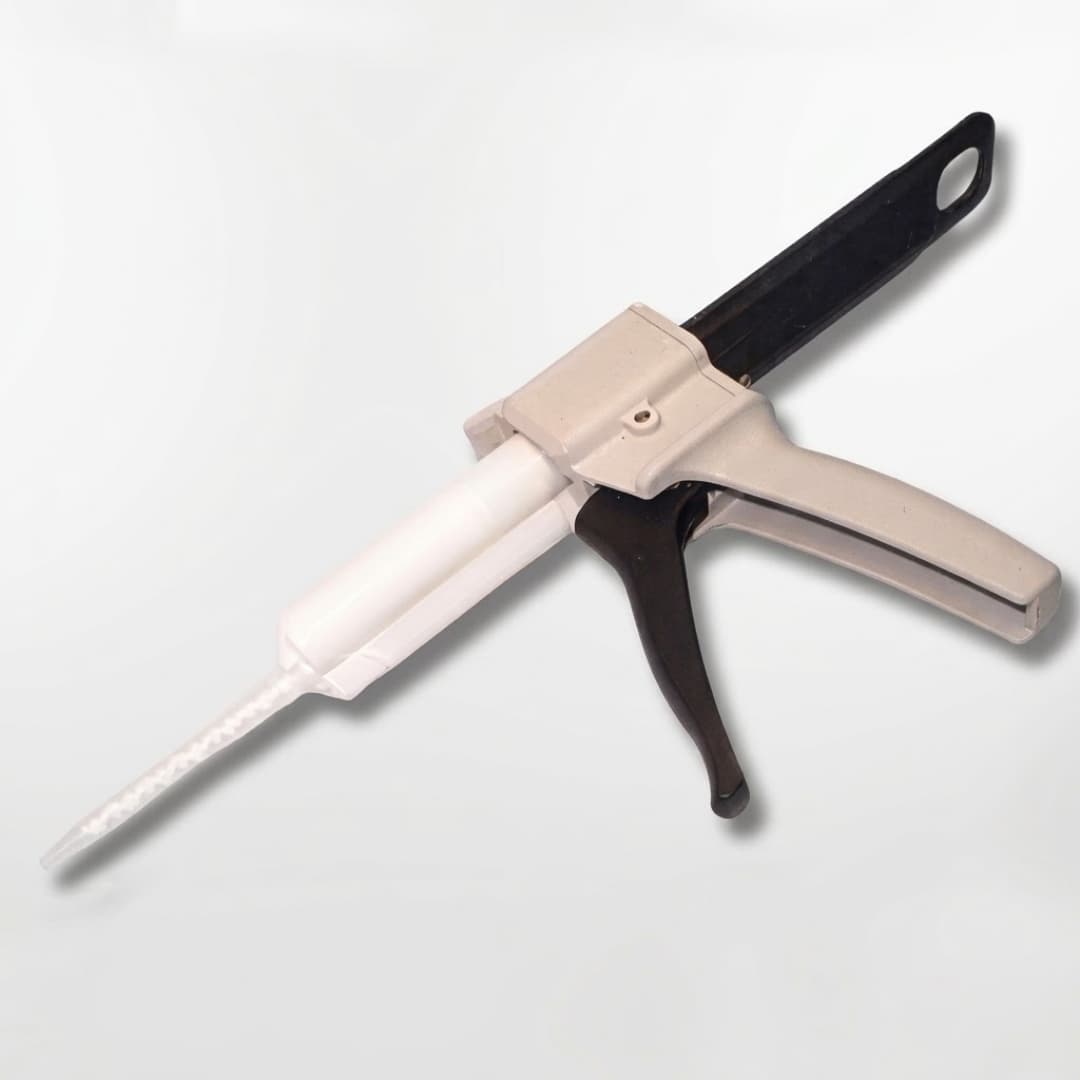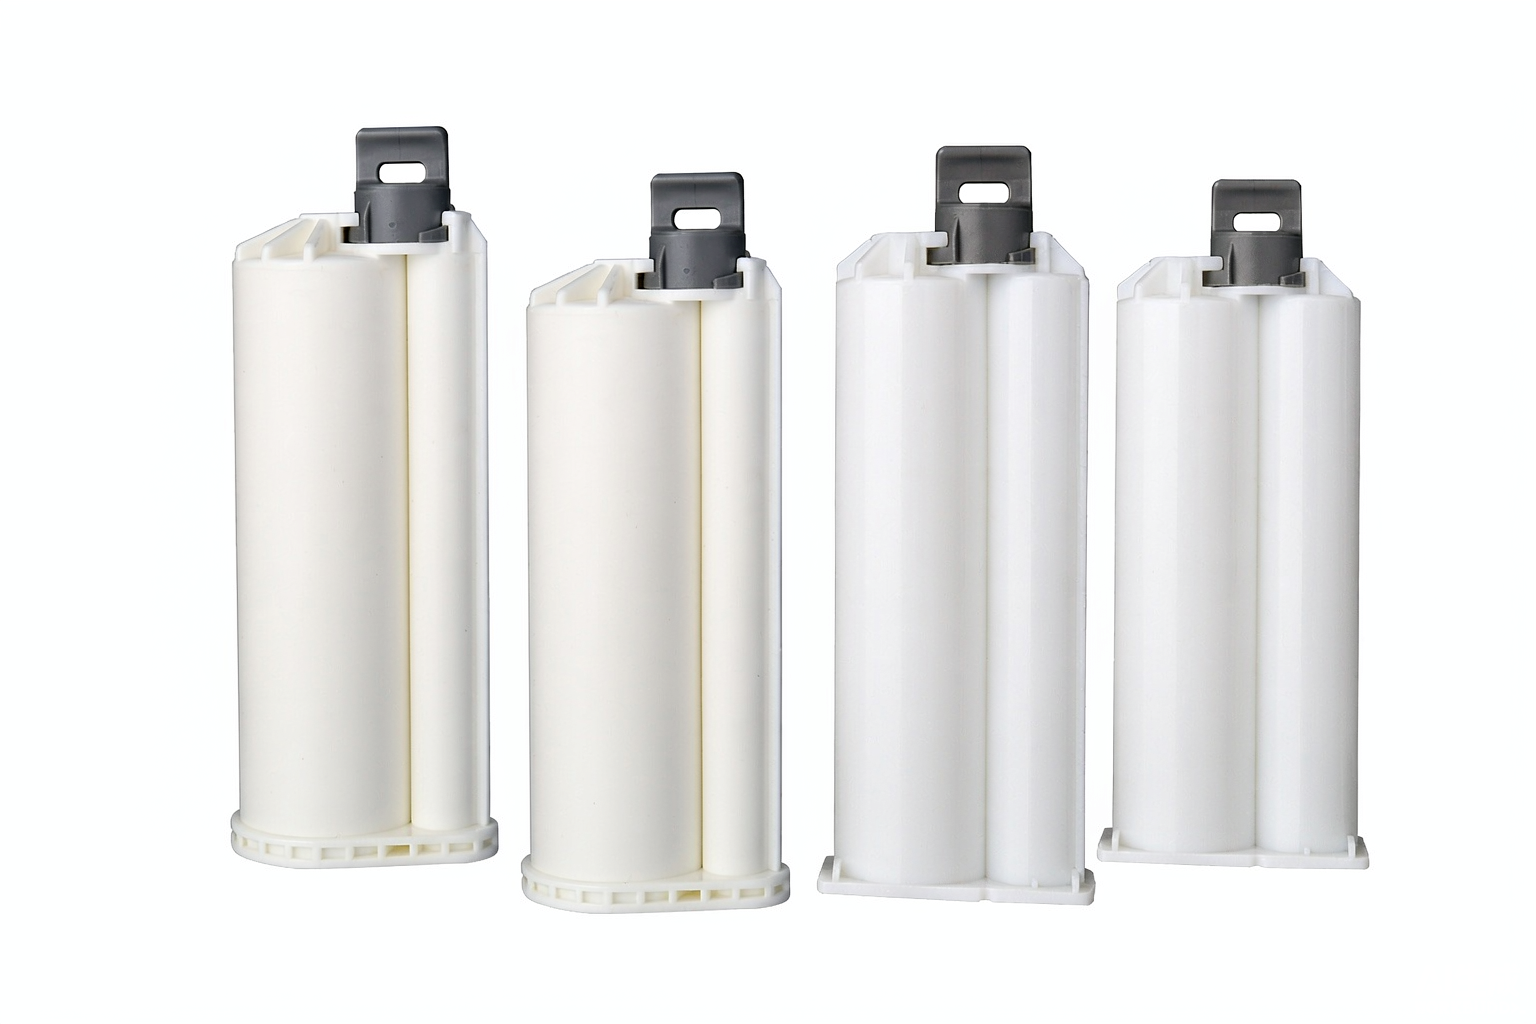
Характеристики машины для наполнения картриджей определяются четырьмя параметрами, а не размером машины: является ли материал однокомпонентным или двухкомпонентным, диапазон вязкости при температуре наполнения, размеры картриджей и соотношения компонентов, которые необходимо заполнять, а также целевая производительность, включая установку поршня и укупорку. После определения этих четырех параметров, механизм подачи, система дозирования и уровень автоматизации определяются автоматически. В этом руководстве рассматривается каждый параметр, сопоставляется с конфигурацией машины и завершается техническим заданием, которое вы можете отправить поставщику.
Четыре переменные, определяющие конфигурацию вашего оборудования.
Большинство ошибок при выборе оборудования для розлива картриджей происходит из-за того, что при выборе оборудования сначала указываются модель машины, а не технологический процесс. Покупатели запрашивают «машину для розлива картриджей объемом 400 мл», хотя реальные ограничения связаны с вязкостью, соотношением компонентов и частотой переналадки. Машина, которая наполняет 400 мл при давлении 5,000 мПа·с, будет работать иначе с картриджем объемом 400 мл, наполняемым при давлении 500 000 мПа·с, а линия, которая переключается между тремя размерами дважды за смену, требует иной конструкции системы переналадки, чем линия, которая работает с одним размером в течение недели.
Четыре переменные в порядке, в котором следует на них ответить:
- Количество компонентов: один компонент (1 тыс.) или два компонента (2 тыс.).
- Вязкость каждого компонента при температуре наполнения.
- Формат картриджа: диапазон размеров, материал, тип поршня, а для 2K — соотношение компонентов смеси.
- Требуемый результат: количество заполненных картриджей в минуту, подсчитанное с учетом всех этапов процесса.
Всё остальное — объём резервуара, отопление, ПЛК, занимаемая площадь, электропитание — находится ниже по течению от этих четырёх компонентов.
Вязкость определяет работу механизма подачи, а не только двигателя.
Вязкость — это самая распространенная причина поломки разливочной машины в полевых условиях. Если материал не может стабильно поступать к заправочному соплу, машина либо недозаполнит емкость, либо оставит воздушное пространство над ней, либо остановит цикл.
| Полоса вязкости при температуре наполнения | Необходим механизм подачи. | Влияние на проектирование машин | Эталонная модель |
|---|---|---|---|
| 100–1 000 000 мПа·с (1 К) | Подача из резервуара к насосу | Стандартная заправка из резервуара, дополнительный подогрев резервуара. | DH-F002, DH-F009, DH-AF016 |
| 1,000–2 000 000 мПа·с (1 К) | Двойной резервуар с дозированной подачей. | Два независимых резервуара, регулировка соотношения, опциональный подогрев. | DH-F001-400-50 |
| 5,000–1 000 000 мПа·с (1 К) | Компрессионная пластина (поршень) | Высокопрочная пластина вдавливает материал в картридж. | ДХ-Ф003 |
| 10 000–1 000 000 мПа·с (2 К, 10:1) | Дозирование высоковязких растворов с точностью до 2 К | Усиленная рама, увеличенный привод, два подогреваемых бака. | DH-F005-5010 |
Почему компрессионная пластина важна при давлении выше примерно 5,000 мПа·с
При розливе с помощью насоса материал поступает в насосное отверстие. По мере повышения вязкости материал перестает следовать за насосом, и масса наполнителя изменяется. Прижимная пластина устраняет проблему текучести, механически выдавливая продукт из исходной емкости, поэтому машина с прижимной пластиной справляется с диапазоном вязкости, недоступным для стандартной установки с насосной подачей.
Это также объясняет деталь технических характеристик, которую покупатели часто упускают из виду: DH-F003 использует картриджи объемом от 20 до 75 куб. см, что соответствует диапазону размеров DH-F002, но охватывает совершенно другой диапазон вязкости. Список картриджей выглядит идентичным; машины не взаимозаменяемы.
Температура является частью спецификации вязкости.
Вязкость не имеет смысла без температуры. Герметик, вязкость которого составляет 800 000 мПа·с при 20 °C, после предварительной обработки может попасть в диапазон, пригодный для перекачивания. По этой причине модели DH-F002 и DH-F005-5010 предлагают дополнительный подогрев емкости с клеем. Всегда указывайте температуру заполнения при отправке данных о вязкости поставщику и уточняйте, включает ли предлагаемая машина подогрев емкости или предлагает его в качестве опции.
1K против 2K: двухкомпонентное наполнение добавляет контроль соотношения и последовательность работы поршней.
В однокомпонентной машине для наполнения картриджей один материал засыпается в один цилиндр, а затем устанавливается поршень или крышка. Двухкомпонентная машина для наполнения картриджей должна подавать два материала в заданном соотношении в два отдельных цилиндра одного и того же картриджа, без перекрестного загрязнения и без попадания воздуха, а затем устанавливать поршни в оба цилиндра.
Это различие обуславливает наличие четырех дополнительных требований:
- Точность соотношения: машина должна поддерживать заявленное соотношение на протяжении всего процесса заполнения. Модель DH-F001-400-50 рассчитана на соотношения 1:1, 2:1, 4:1 и 10:1; модель DH-F005-5010 сконфигурирована для соотношения 10:1.
- Независимые пути транспортировки материалов: два резервуара, два маршрута дозирования и процедура очистки для каждого.
- Обработка поршней: поршни в обоих цилиндрах должны быть установлены на правильную глубину. Модель DH-F005-5010 представляет собой одну заправочную станцию плюс две станции для сборки поршней, что отражает то, сколько времени цикла занимает установка поршней при работе с высоковязкими двухкомпонентными продуктами.
- Разделение в зависимости от срока годности: для реактивных систем смола и отвердитель не должны соприкасаться до момента дозирования, поэтому конструкция канала заполнения имеет такое же значение, как и точность заполнения.
Если вы все еще выбираете между 1K и 2K упаковкой для своей производственной линии, стоит ознакомиться со сравнительным анализом вариантов упаковки, прежде чем определять тип оборудования, поскольку выбор упаковки определяет архитектуру машины на долгие годы.
Подбор размеров картриджей и переналадка в соответствии с вашим ассортиментом продукции.
Указанные в отчете показатели скорости предполагают использование одного размера, одного материала и квалифицированного оператора. В реальных условиях такие условия редко соблюдаются. В таблице ниже приведена опубликованная конфигурация каждой модели, чтобы вы могли увидеть, где одна машина охватывает ваш размерный диапазон, а где потребуется отдельная оснастка.
| Модель | Компоненты | Размеры картриджей | Соотношение смеси | Заявленная скорость | Диапазон вязкости | размер машины | Мощность |
|---|---|---|---|---|---|---|---|
| DH-F001-400-50 | 2K | 50 / 75 / 200 / 250 / 400 / 490 мл | 1:1, 2:1, 4:1, 10:1 | 5–15 картриджей/мин | 1,000–20,000 мПа·с | L1100 × W900 × H1300 мм | 3 кВт |
| ДХ-Ф002 | 1K | 20 / 30 / 50 / 75 куб. см | - | 5–30 картриджей/мин | 100–20,000 мПа·с | L1100 × W700 × H1000 мм | 0.5 кВт |
| ДХ-Ф003 | 1K | 20 / 30 / 50 / 75 куб. см | - | 5–30 картриджей/мин | 5,000–1,000,000 мПа·с | Д1000 × Ш700 мм | 0.5 кВт |
| DH-F005-5010 | 2K | 50 / 75 / 250 / 490 мл | 10:1 | 5–10 картриджей/мин | 10,000–1,000,000 мПа·с | L1200 × W1300 × H1600 мм | 3 кВт |
| ДХ-Ф009 | 1K, настольный | 1 / 10 / 20 / 30 / 50 / 75 куб. см | - | 5–10 картриджей/мин | 100–20,000 мПа·с | L500 × W400 × H1000 мм | 0.2 кВт |
| DH-AF016 | 1K, полностью автоматический | 10 / 20 / 30 / 50 / 75 куб. см | - | 8–10 картриджей/мин | 100–20,000 мПа·с | Уточните у поставщика. | Уточните у поставщика. |
Значения представляют собой опубликованные данные модели. Перед заказом подтвердите текущую конфигурацию, набор инструментов и утилиты, поскольку дополнительные элементы, такие как подогрев резервуара, укупорка и поршневая подача, изменяют как цену, так и компоновку.
Выделяются две особенности. Во-первых, DH-F001-400-50 поддерживает два разных размера картриджей на одном устройстве, что подходит для предприятий, работающих с малым и большим форматами из одной и той же пары материалов. Во-вторых, DH-F009 предназначен для заправки через небольшое отверстие с предварительно собранным поршнем и принимает оригинальные упаковки объемом менее 1 л — такая конфигурация существует для производителей, которые заправляют непосредственно из небольших оригинальных контейнеров, а не из резервуара большого объема.
Планирование производительности: что на самом деле включает в себя показатель «картриджей в минуту»?
Чаще всего в коммерческих предложениях на разливочные машины неправильно интерпретируются показатели скорости. Уточняйте у каждого поставщика, какие из следующих параметров входят в указанный цикл:
- Загрузка картриджа, ручная или автоматическая.
- Заполните само время
- Вставка поршня
- Установка крышки или колпачка
- Разгрузка на следующую станцию
- Перемещение оператора между циклами
Машина, рассчитанная на 5–15 картриджей в минуту с ручной загрузкой и ручной установкой поршня, не сможет поддерживать такую производительность в течение всей смены, если рабочее место оператора не будет соответствующим образом оборудовано. Модель DH-AF016 объединяет автоматическую подачу материала, сборку поршня, наполнение и укупорку картриджей с малым отверстием в одной машине, что в точности соответствует тем этапам, которые в противном случае отнимают время оператора.
Практический способ планирования: возьмите свой ежемесячный объем работы, разделите его на реальное количество минут смены с учетом коэффициента эффективности оператора и только затем сравните с опубликованным диапазоном. Если ваши потребности постоянно находятся на верхней границе опубликованного диапазона машины, выберите следующую конфигурацию, а не работайте на пределе возможностей машины каждый день.
Риски, связанные с качеством наполнения: воздух, снос поршня из-за перепадов давления и положение поршня.
Три типа дефектов являются причиной большинства жалоб на заполненные картриджи, и каждый из них связан с настройками аппарата.
| дефект | Типичная первопричина | Там, где это контролируется |
|---|---|---|
| Воздушные полости в патроне | Слишком высокая скорость наполнения, материал падает в цилиндр, отсутствует этап деаэрации. | Конструкция заправочного сопла, профиль заправки (опционально) вакуумное наполнение |
| Продукт с коэффициентом отклонения 2K | Дрейф показаний дозатора, изменение температуры между двумя компонентами, частичное перекрытие одного из путей. | Регулировка температуры в двух резервуарах, проверка соотношения компонентов, процедура очистки. |
| Поршень установлен на неправильной глубине | Усилие или ход поршня не соответствуют патрону и материалу. | Настройка станции сборки поршня, функции поршня DH-F001 и DH-F005 |
Вакуумное наполнение — это отдельный технологический процесс со своими компромиссами. Если ваш материал легко задерживает воздух или если вы заполняете картриджи непосредственно в картриджи, используемые для конструкционного склеивания, стоит сравнить вакуумное и традиционное наполнение, прежде чем окончательно определиться с техническими характеристиками оборудования.
Полуавтоматический и полностью автоматический режимы: трудозатраты, подача и укупорка.
Решение об автоматизации — это решение, продиктованное необходимостью обеспечения трудовых ресурсов и стабильности, а не стремлением к престижу.
Полуавтоматические настольные установки, такие как DH-F009, подходят для пилотных запусков, изготовления образцов и мелкосерийного производства специализированной продукции. Капитальные затраты невелики, а переналадка между размерами осуществляется быстро.
Напольные полуавтоматические станки, такие как DH-F002 и DH-F003, подходят для устоявшегося производства с выделенным оператором, где станки одних и тех же размеров используются в течение длительного времени.
Полностью автоматизированные конфигурации, такие как DH-AF016, подходят для линий, где ячейка розлива должна работать в темпе, соответствующем оборудованию, расположенному выше или ниже по потоку, или где стоимость рабочей силы на картридж является доминирующим фактором. Автоматическая подача и укупорка исключают два этапа ручной работы, но также увеличивают объем работ по переналадке при изменении формата картриджа.
Если ассортимент вашей продукции меняется еженедельно, более простая машина с быстрой переналадкой обычно производит больше пригодных для продажи картриджей в месяц, чем автоматизированная ячейка, которая тратит время на переналадку.
Контрольный список утилит, параметров сети и интеграции
Перед заказом оборудования необходимо уточнить следующую информацию на вашем предприятии:
- Сжатый воздух: указанные выше модели рассчитаны на давление 0.4–0.7 МПа. Убедитесь, что ваша система подачи воздуха обеспечивает этот диапазон давления на входе в машину под нагрузкой.
- Электропитание: номинальная мощность варьируется от 0.2 кВт для настольного блока до 3 кВт для машин серии 2K. Уточните напряжение и фазу.
- Платформа управления: DH-F001, DH-F002, DH-F003 и DH-F005-5010 используют ПЛК и ЧМИ Siemens; DH-F009 использует ПЛК и ЧМИ. Уточните, требуется ли вашей команде технического обслуживания обучение работе с данной платформой.
- Площадь и доступ для обслуживания: DH-F005-5010 занимает 1200 × 1300 × 1600 мм (длина × ширина × высота), что отличается от настольного блока размером 500 × 400 мм (длина × ширина × высота). Необходимо предусмотреть пространство для загрузки резервуара и доступа к очистке, а не только для габаритов машины.
- Объем резервуара в зависимости от объема партии: в модели DH-F001 используются два резервуара по 30 л, а в модели DH-F005-5010 — два резервуара по 20 л с возможностью подогрева. Подберите объем резервуара в соответствии с объемом партии, чтобы материал не находился в резервуаре дольше срока его службы.
- Совместимость расходных материалов: машину, картридж и поршни необходимо указывать вместе. Материал корпуса картриджа и конструкция поршня влияет на герметичность и усилие поршня во время наполнения.
Спецификация из семи вопросов для отправки поставщикам
Скопируйте это в свой запрос. Ответы на эти семь вопросов позволят получить сопоставимое ценовое предложение от любого поставщика.
- Продукт однокомпонентный или двухкомпонентный, и каково соотношение компонентов для двухкомпонентного продукта?
- Какова вязкость каждого компонента и при какой температуре проводились измерения?
- Какие размеры картриджей, материалы и типы поршней должна обрабатывать машина?
- Какой объем продукции вам требуется в заполненных картриджах за смену, включая поршни и крышки?
- Как часто меняется формат, и сколько времени может занять переход?
- Каковы доступные объемы сжатого воздуха, электроэнергии и площадей?
- Какие этапы должны быть автоматизированы: подача, наполнение, установка поршня, укупорка, выгрузка?
Добавьте данные о безопасности материала и, по возможности, образец картриджа. Большинство ошибок конфигурации выявляется в ходе пробного заполнения , а не по данным из паспорта безопасности.
Основные выводы
- Сначала укажите технологический процесс: количество компонентов, вязкость, формат картриджа и фактический выходной результат определяют характеристики аппарата, а не название модели.
- Вязкость определяет механизм подачи. При давлении выше примерно 5,000 мПа·с следует использовать компрессионную пластину или дозирующую систему с высокой вязкостью (2K), а не стандартный насосный агрегат.
- Двухкомпонентная технология наполнения добавляет контроль соотношения компонентов, два пути подачи материала и двойную поршневую обработку, поэтому двухкомпонентные машины больше по размеру и работают медленнее на один картридж, чем однокомпонентные машины того же диапазона размеров.
- Опубликованные данные о количестве картриджей в минуту предполагают стабильный формат и наличие квалифицированного оператора; перед планированием производственной мощности следует вычесть время на установку поршня, укупорку и обращение с картриджем.
- Захват воздуха, изменение передаточного отношения и глубина поршня — три дефекта, которые необходимо устранить при проектировании, и каждый из них связан с конкретными настройками станка.
- Заранее уточните требования к инженерным сетям: давление сжатого воздуха 0.4–0.7 МПа, мощность 0.2–3 кВт в зависимости от модели, а также площадь помещения, включая доступ для загрузки резервуара и очистки.
Часто задаваемые вопросы
В чем разница между однокомпонентной и двухкомпонентной картриджной машиной? Однокомпонентная машина заполняет один материал в один резервуар, а затем устанавливает поршень или крышку. Двухкомпонентная машина дозирует два материала в фиксированном соотношении в два резервуара одного и того же картриджа, разделяет два пути подачи до заполнения и устанавливает поршни в оба резервуара. Таким образом, двухкомпонентная машина требует двух резервуаров, контроля соотношения и более сложной процедуры очистки.
Может ли одна машина для наполнения картриджей работать с картриджами разных размеров? Некоторые могут. Модель DH-F001-400-50 разработана для работы с двумя разными размерами картриджей на одной машине и подходит для объемов 50, 75, 200, 250, 400 и 490 мл. Для большинства машин требуется смена оснастки или формата между размерами, поэтому уточните время переналадки и перечень оснастки, включенной в коммерческое предложение.
Какую вязкость может обрабатывать картриджная заправочная машина? Это зависит от механизма подачи. Модели с насосной подачей в этом диапазоне рассчитаны на вязкость 100–20 000 мПа·с. Модель DH-F003 с компрессионной пластиной рассчитана на вязкость 5 000–1 000 000 мПа·с, а модель DH-F005-5010 для высоковязких двухкомпонентных картриджей — на вязкость 10 000–1 000 000 мПа·с. Всегда указывайте температуру измерения.
Насколько быстро может работать машина для наполнения картриджей? Заявленные показатели производительности для этого диапазона составляют от 5–10 картриджей в минуту для двухкомпонентных конфигураций с высокой вязкостью до 5–30 картриджей в минуту для однокомпонентных машин с низкой вязкостью. Производительность зависит от размера картриджа, объема наполнения, вязкости и степени ручного выполнения цикла.
Нужна ли мне вакуумная заливка? Вакуумная заливка используется в тех случаях, когда захваченный воздух вызывает проблемы с качеством, например, в случае конструкционных клеев и герметиков, где пузырьки образуют пустоты в клеевом шве. Необходимость вакуумной заливки зависит от материала и области применения; как традиционный, так и вакуумный методы имеют свои преимущества и недостатки с точки зрения времени цикла и стоимости.
Какую информацию мне следует предоставить для получения точной сметы? Количество и соотношение компонентов, вязкость в зависимости от температуры, размеры и материалы картриджей, включая тип поршня, требуемая производительность за смену, частота переналадки, доступный воздух и электропитание, а также какие этапы должны быть автоматизированы. Заполненный пробный картридж значительно ускорит испытания.
Следующий шаг — отправьте компании Haijing информацию о вязкости материала, размерах картриджей и целевом объеме выпускаемой продукции, и группа специалистов по применению порекомендует конфигурацию наполнения и организует пробное наполнение вашим материалом.