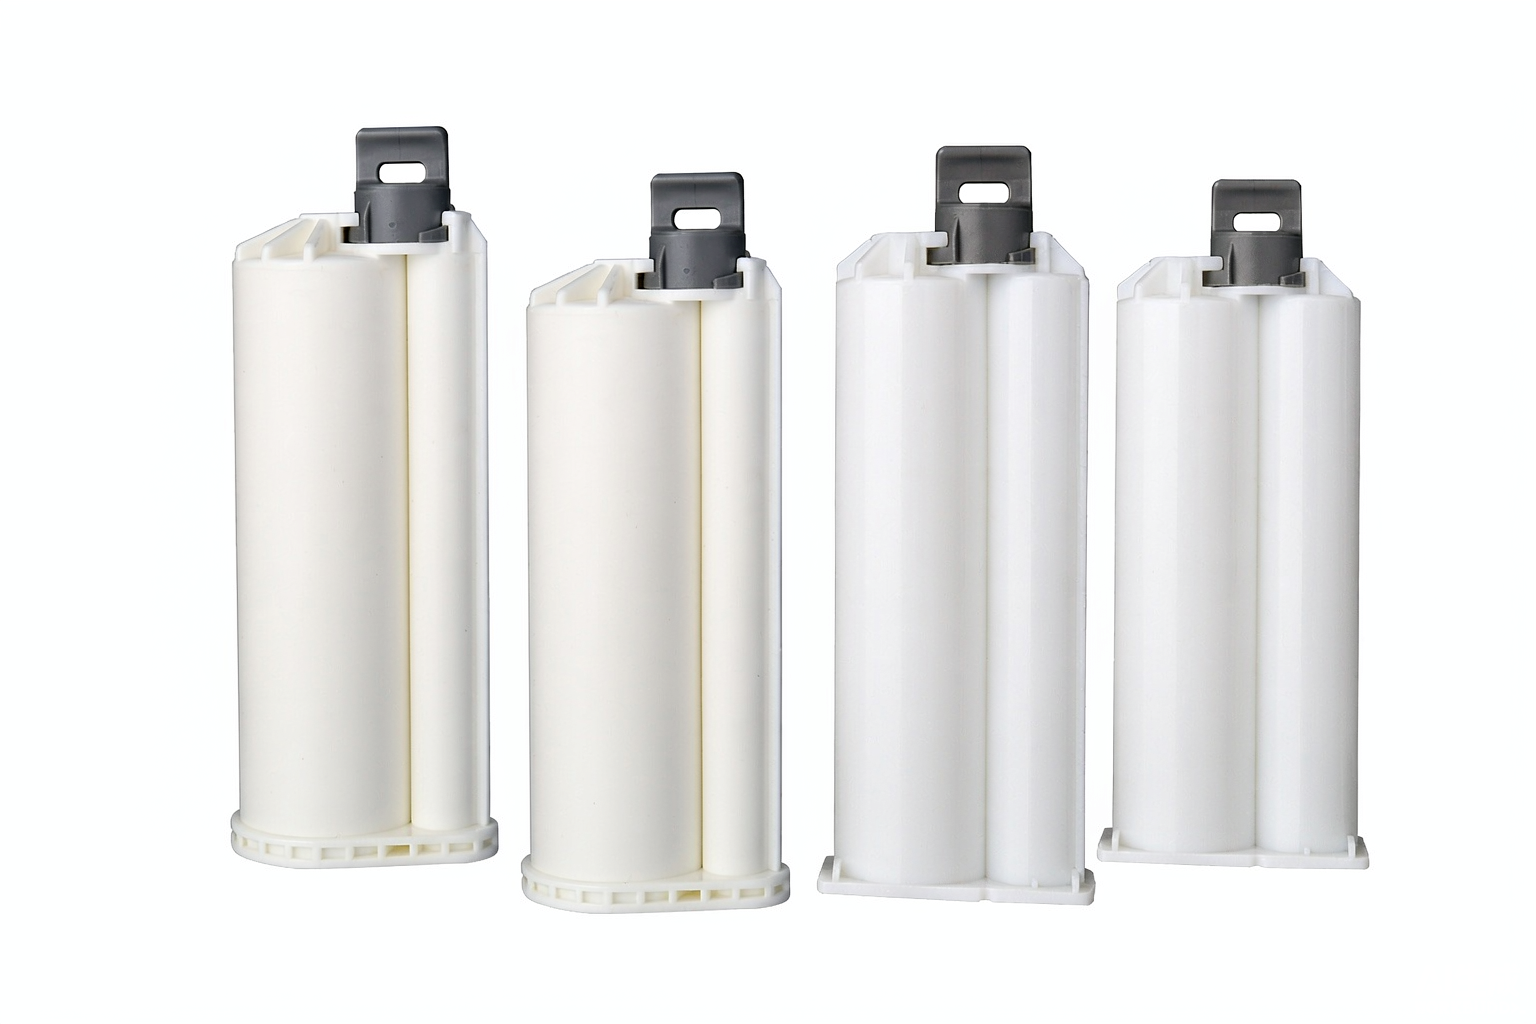
Толщина клеевого шва — зазор между двумя склеиваемыми поверхностями после отверждения — является одним из немногих технологических параметров, который незаметно определяет, соответствует ли соединение техническим требованиям или выйдет из строя в процессе эксплуатации. Слишком толстый слой приводит к перерасходу клея, замедлению отверждения и накоплению напряжений; слишком тонкий слой снижает прочность, препятствует образованию клеевого шва или заполняет загрязнения. В этом руководстве рассматриваются факторы, влияющие на геометрию клеевого шва, способы подбора сопла и технологического процесса для достижения целевой толщины клеевого шва, а также методы проверки и поддержания этой толщины на протяжении всего производственного цикла.
Почему толщина клеевого шва влияет на прочность соединения?
Толщина клеевого шва находится на пересечении прочности, отверждения и напряжения:
- Прочность: У многих конструкционных клеев пиковое значение прочности на сдвиг достигается при заданной линии склеивания; при значительном превышении или снижении этих значений свойства клея ухудшаются.
- Избавление от вредного поведения: Более толстые линии содержат больше смешанного материала, поэтому экзотермический эффект и время отверждения меняются в зависимости от толщины — это актуально для двухкомпонентных систем.
- Стресс и усталость: Контролируемая, равномерная линия распределяет нагрузку; неравномерная линия концентрирует ее по краям и торцам.
- Герметизация и тепловые пути: В электронике и тепловых интерфейсах эта линия задает диэлектрический зазор или тепловое сопротивление.
В случае электроники и тепловых интерфейсов, та же самая линия, которая соединяет компоненты, также определяет электрический зазор или тепловой поток, поэтому стабильность имеет такое же значение, как и среднее значение. Контекст дозирования электроники показывает, где контроль за линией является наиболее строгим.
Что определяет геометрию бусины (переменные)?
Ширина, высота и, следовательно, толщина клеевого шва определяются небольшим набором взаимодействующих переменных:
| Технология | Как происходит перемещение депозита |
|---|---|
| Диаметр сопла / внутренний диаметр наконечника | Больший диаметр канала → более широкий и высокий слой отложений при фиксированном давлении |
| Давление подачи | Более высокое давление → более быстрое заполнение, более широкий/тяжелый шов |
| скорость передвижения | Более быстрое перемещение → более тонкая и узкая бусина при том же результате |
| Вязкость материала | Повышенная вязкость → требуется большее давление или более низкая скорость движения. |
| Поверхностная энергия / пропитка | Плохое смачивание приводит к более узкой эффективной связи, чем само осаждение. |
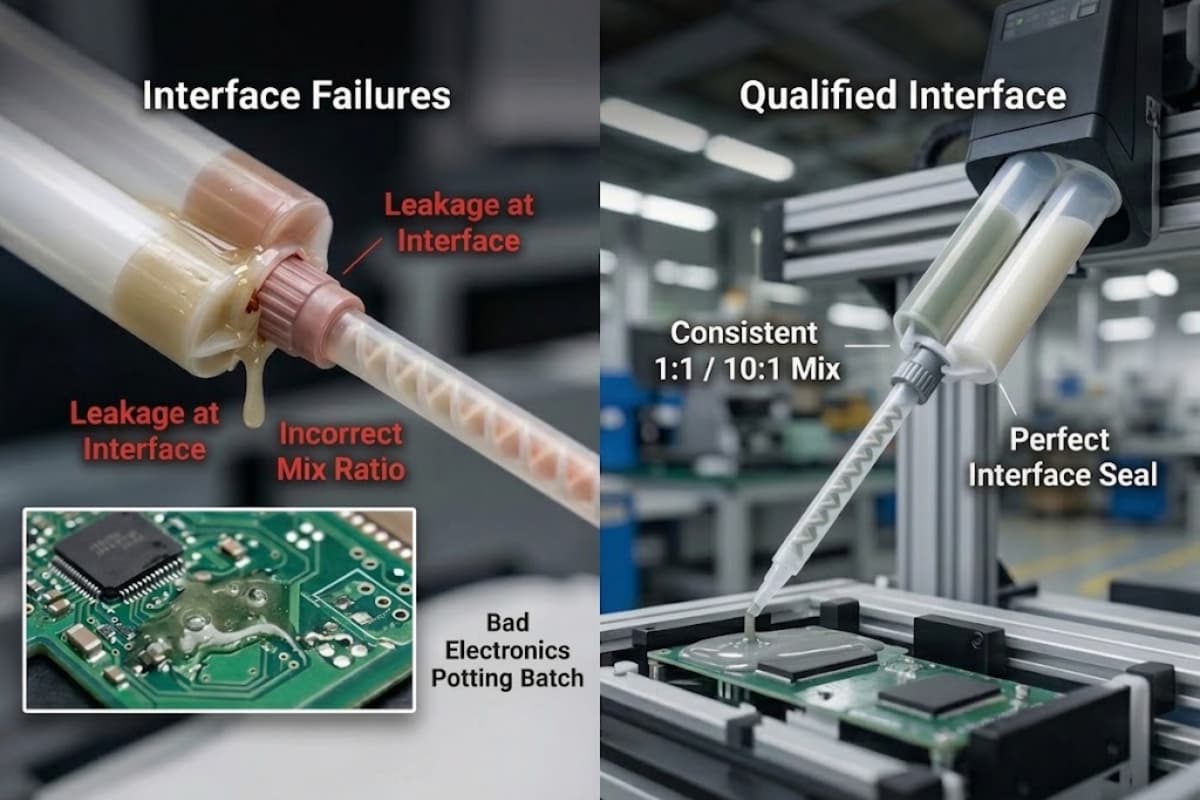
| Равномерность смешивания (2K) | Неоднородность смеси влияет на текучесть и отверждение, поэтому состав смеси может отличаться. |
| Температура | Более тёплый материал течёт легче, расширяя залежи. |
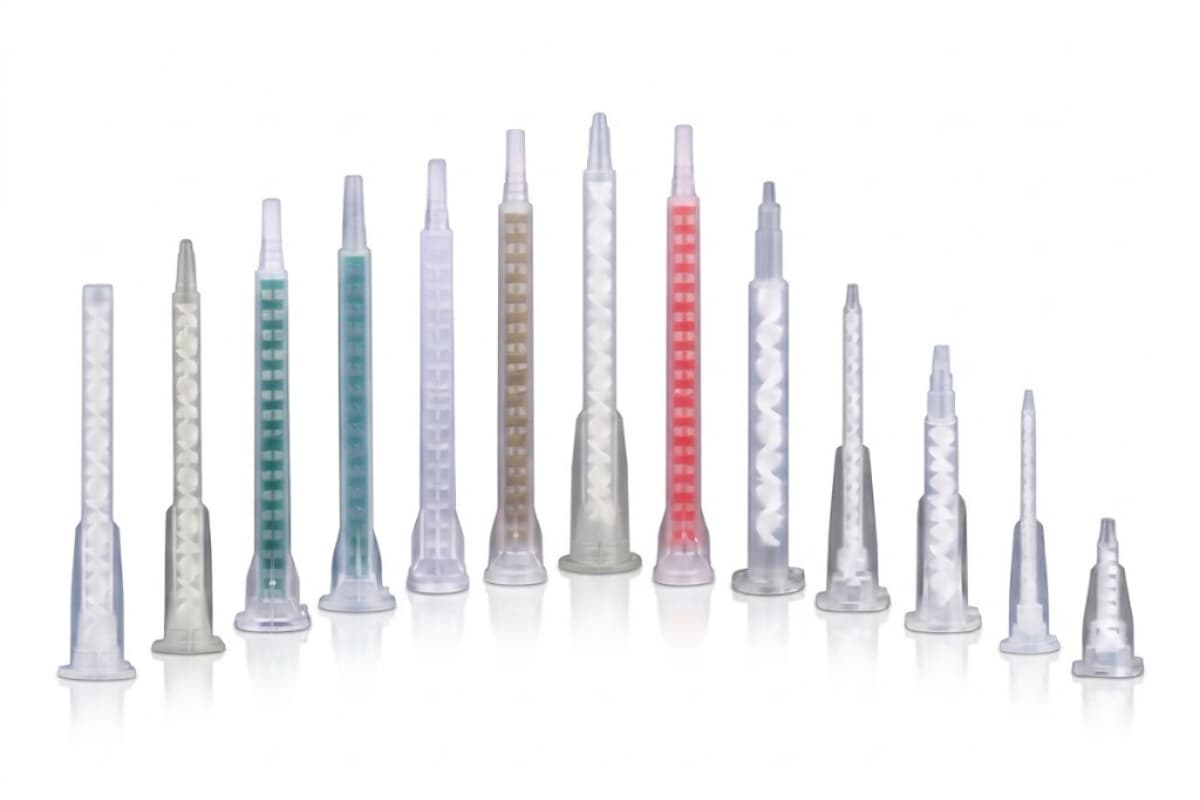
Поскольку они взаимодействуют, линия фактически представляет собой результат взаимодействия давления, скорости, диаметра поршня и материала, а не какой-либо одной конкретной величины. Статический или динамический смеситель , обеспечивающий равномерное смешивание, поддерживает постоянный расход, так что другие параметры можно регулировать предсказуемым образом.
Соответствие форсунки и объема впрыска целевому объему BLT
Насадка — это самый дешевый и быстрый способ повлиять на геометрию валика, но только если она соответствует заданным параметрам:
- Нацельтесь на линию, а не на точку: Наконечник с круглым отверстием формирует закругленную мушку, ширина и высота которой зависят от диаметра канала ствола; выберите диаметр канала ствола, который соответствует целевой ширине при вашем давлении и скорости.
- Советы по вентиляторам или слотам Распределите материал в виде плоской ленты для герметизации или широких соединений, где круглая нить лишила бы материала краев.
- Кончики игл Обеспечивает получение тонких, малообъемных отложений для мелких деталей и узких окон BLT.
- Конический или прямой канал ствола изменяет перепад давления и, следовательно, обеспечивает однородность осаждения в начале/конце валика.
Выберите наконечник таким образом, чтобы целевая линия соединения находилась посередине комфортного диапазона, а не на его границе — работа наконечником на пределе диапазона делает линию чувствительной к любому изменению давления или скорости. Руководство по выбору дозирующего наконечника сопоставляет геометрию наконечника с профилями нанесения покрытия.
Роботизированное управление траекторией и процессом для обеспечения повторяемости
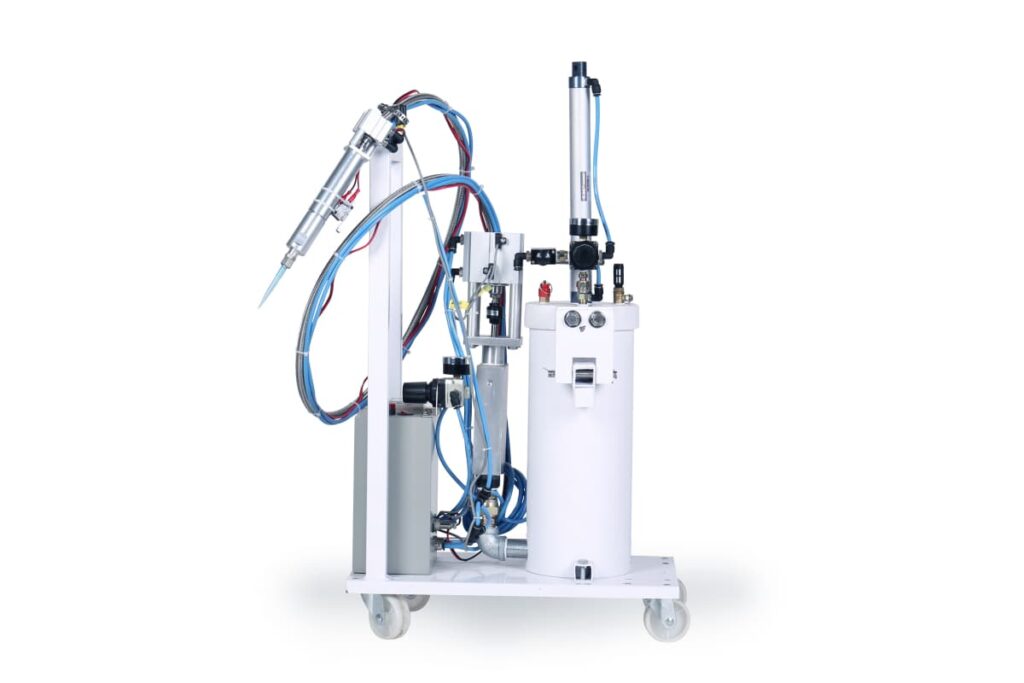
Ручное дозирование не позволяет обеспечить ровный шов на тысячах деталей. Робот-дозатор удерживает его, контролируя параметры, которые могут изменяться при ручной работе:
- Постоянная скорость движения На поворотах и прямых участках, чтобы борт шины не раздувался при остановках и не истончался при разгоне.
- замкнутый контур давления или потока это компенсирует изменение вязкости по мере нагревания материала или опустошения картриджа.
- Старт/стоп контроль— Плавное изменение потока на входе и выходе позволяет избежать классического образования скоплений жидкости и последующего дефицита питательных веществ в гранулах.
- Многоосевая синхронизация для трехмерных траекторий, чтобы ширина бусины оставалась равномерной при изменении геометрии.
Главное — повторяемость: одна и та же программа, одна и та же линия, деталь за деталью. В случаях, когда используются смешанные материалы, использование робота в паре с постоянным смесителем исключает колебания потока, обусловленные составом смеси.
Измерение и проверка толщины клеевого шва
Нельзя удержать то, что не измеряешь. Распространенные методы, примерно от самых быстрых до самых надежных:
| Способ доставки | Что это дает | Наилучшее использование |
|---|---|---|
| Взвешивание / масса дроби | Средний объем депозита на одну деталь | Высокоскоростная проверка в потоке |
| Штангенциркуль / толщиномер | Толщина прямой линии на простых соединениях | Настройка и выборочные проверки |
| Затвердевший поперечный срез + микроскопия | Истинный профиль линии и однородность | Квалификация, анализ отказов |
| Лазерное/оптическое профилирование | Карта высоты/ширины бесконтактных линий | Встроенное или пакетное картирование |
Определите допустимый диапазон и частоту его проверки в плане процесса; для ответственных соединений проведите квалификацию линии на отвержденном поперечном сечении перед началом серийного производства. Если вам нужна помощь в определении допустимого диапазона для вашего соединения, группа специалистов по индивидуальной настройке может провести его квалификацию на основе ваших деталей и клея.
Распространенные дефекты бусин и способы их устранения
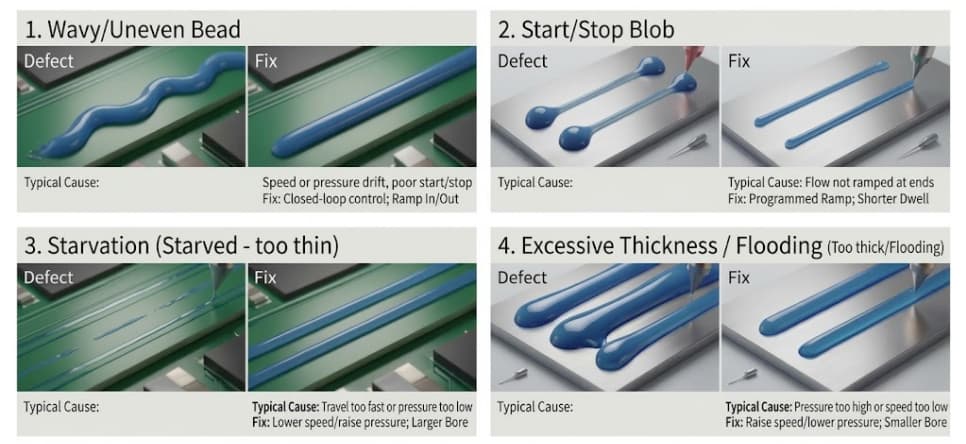
Большинство бракованных изделий имеют несколько узнаваемых особенностей:
| дефект | Типичная причина | фиксированный |
|---|---|---|
| Волнистая/неровная бусина | Изменение скорости или давления, плохая работа системы старт/стоп. | Замкнутый контур скорости/давления; плавное увеличение/уменьшение. |
| Запуск/остановка блока | Поток не регулируется на концах | Программируемое увеличение времени пребывания; более короткий период задержки |
| Истощенный (слишком худой) | Слишком высокая скорость движения или слишком низкое давление | Снижение скорости или повышение давления; больший диаметр канала ствола |
| Слишком толстый слой / затопление | Слишком высокое давление или слишком низкая скорость | Повысить скорость или понизить давление; уменьшить диаметр канала |
| Натяжка струн / концы | Высокая вязкость, быстрое втягивание, отсутствие обрыва | Оттягивание назад или отключение; более медленное втягивание |
| Непоследовательные полосы смешивания | Слабый смеситель или дрейф соотношения (2K) | Проверьте соотношение; подберите подходящие элементы смесителя. |
Каждое исправление указывает на одну из определяющих переменных, поэтому контроль над ними на источнике проблемы предпочтительнее, чем поиск дефектов постфактум. Некоторые из них — голодание, перелив и образование нитей — напрямую связаны с выбором наконечника.
Контрольный список BLT
Перед забегом зафиксируйте линию:
цель
- Целевой и допустимый диапазон толщины клеевого шва определены в соответствии со спецификацией соединения.
- Выбранный метод приемки (поперечное сечение / калибр / взвешивание)
Металлоизделия
- Диаметр/тип сопла подобран в соответствии с целевым значением BLT и формой отложений.
- Робот-дозатор программа с постоянной скоростью и линейно изменяющимся режимом
- Смеситель Проверено на равномерность выходных данных (2K)
Разработка
- Настройка давления/скорости и замкнутый контур там, где это необходимо.
- Температура в пределах рабочего диапазона материала
- Первая строка статьи измеряется до объема.
Инженеры -технологи компании Haijing настраивают сопло, робот и смеситель в соответствии с вашим клеем и деталью, чтобы линия склеивания держалась по всей длине изделия.
Часто задаваемые вопросы
Какова толщина клеевого шва в клеевых соединениях?
Это толщина отвержденного клеевого слоя между двумя соединяемыми поверхностями. Это контролируемая технологическая переменная, поскольку она влияет на прочность соединения, поведение при отверждении, распределение напряжений и — в электронике или тепловых соединениях — на электрический зазор или тепловое сопротивление.
Как контролировать ширину и толщину клеевого шва?
Контролируйте взаимодействующие переменные: диаметр сопла, давление дозирования, скорость перемещения и вязкость материала. Выберите сопло, комфортный диапазон действия которого охватывает целевую линию, поддерживайте постоянную скорость перемещения (обычно с помощью робота) и используйте замкнутый контур регулирования давления для компенсации колебаний вязкости. Измерьте параметры линии и настройте параметры до тех пор, пока они не окажутся в середине допустимого диапазона.
Влияет ли размер сопла на толщину клеевого шва?
В значительной степени, но не только. Диаметр сопла определяет объем осаждения при заданном давлении и скорости, поэтому он является самым быстрым рычагом — но давление, скорость перемещения, вязкость и степень смачивания поверхности — все это смещает конечную линию. Подберите сопло в соответствии с целевыми параметрами, а затем контролируйте другие переменные, чтобы их поддерживать.
Почему мой клейкий слой неровный или волнистый?
Обычно это связано с дрейфом скорости или давления, либо с плохой обработкой при запуске/остановке. Ручное дозирование и некомпенсированные механизмы допускают дрейф скорости или давления, из-за чего шарик раздувается на остановках и истончается при ускорении. Робот с управлением траекторией с постоянной скоростью и плавным запуском/остановкой, а также замкнутым контуром управления давлением, устраняет большую часть этих проблем.
Как измерить толщину клеевого шва?
Взвешивание позволяет быстро определить средний объем отложений; штангенциркуль или толщиномер позволяют непосредственно измерить толщину простых швов; отвержденный поперечный срез под микроскопом показывает истинный профиль и однородность; лазерное или оптическое профилирование позволяет бесконтактно составить карту линии. Выберите необходимый уровень точности проверки — сначала проверьте качество на поперечном срезе, а затем выборочно проверьте в процессе производства.
Заключение
Толщина клеевого шва — это результат одновременного воздействия сопла, давления, скорости, вязкости и однородности смеси, а не какой-либо одной настройки. Для поддержания заданной толщины необходимо подобрать сопло в соответствии с целевым диапазоном, контролировать скорость перемещения и давление (обычно с помощью дозирующего робота ), поддерживать постоянную работу смесителя для двухкомпонентных материалов и проверять линию с помощью правильного измерения. Определите допустимый диапазон заранее, проверьте на поперечном сечении, и та же самая линия клеевого шва будет повторяться от детали к детали.
Если вам необходимо точно настроить линию склеивания на новом клее или детали, отправьте чертеж соединения и данные о материалах инженеру по применению.
Свяжитесь с нами : Отправьте нам чертеж детали и данные о клее — наши инженеры подберут сопло, программу для робота и смеситель для достижения желаемой линии склеивания. → Индивидуальная настройка