Нанесение клея в автомобильной электронике — это комплекс процессов, в ходе которых наносятся, смешиваются и отверждаются смолы, защищающие блоки управления двигателем, датчики и аккумуляторные батареи. Для инженеров, определяющих технологическую линию, ответ прост: три сценария — заливка ЭБУ, герметизация датчиков и нанесение термоинтерфейсного материала (ТИМ) на аккумуляторные батареи — требуют одинаковой двухкомпонентной системы, но существенно различаются по вязкости материала, точности нанесения и производительности. Выбор картриджа, статического смесителя, пистолета или робота следует основывать на типе клея и характере отказа, от которого необходимо защититься, а не на какой-либо одной категории продукции.
Основными факторами, влияющими на принятие решения, являются химический состав и вязкость материала, соотношение компонентов смеси A/B, требуемая точность нанесения, объем производства и контроль качества, гарантирующий отсутствие пустот и полное отверждение. В этом руководстве рассматривается каждый сценарий применения в автомобильной промышленности, показано, как меняются решения по выбору дозирующего оборудования, и в заключение приводится практический контрольный список для запроса коммерческого предложения. На нашей странице, посвященной решениям для дозирования автомобильной электроники, приведено сопоставление этих применений с соответствующим оборудованием.
Почему качество дозирования является решающим фактором в автомобильной электронике
Электронный модуль автомобиля выдерживает перепады температуры, постоянную вибрацию, влажность и термические циклы в течение десяти лет и более. Пустота в залитом компаундом блоке управления, пузырек в уплотнении датчика или неполное затвердевание термоинтерфейсной пленки в аккумуляторе не приводят к поломкам на стенде — они происходят в полевых условиях, часто с перебоями, и обычно с высокими затратами на гарантийное обслуживание.
Именно поэтому в цепочке поставок серьезно относятся к квалификации компонентов и процессов. Совет по автомобильной электронике определяет квалификацию пассивных компонентов с помощью стресс-тестов в соответствии со стандартом AEC-Q200, опубликованным Советом AEC , и большинство производителей работают на своих производственных линиях в соответствии со стандартом управления качеством IATF 16949. Обе системы доносят до инженера-технолога один и тот же посыл: надежность герметичного или залитого компаундом узла зависит от надежности процесса его изготовления. В оставшейся части этой статьи объясняются технологические параметры, определяющие эту надежность.
Заливка компаундом ECU: требования к материалам и дозированию.
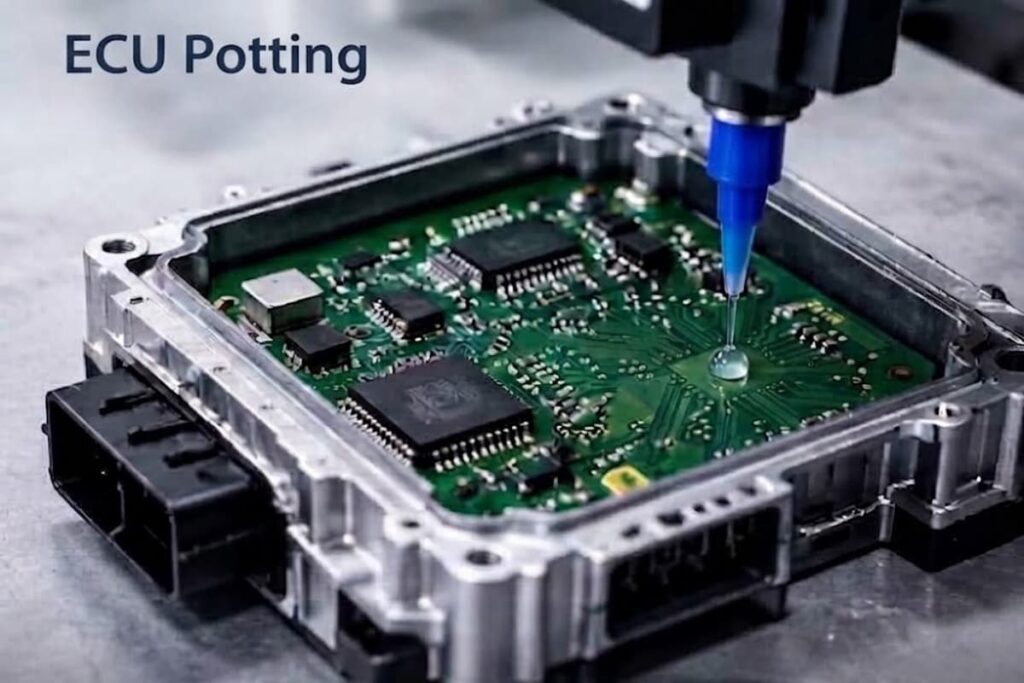
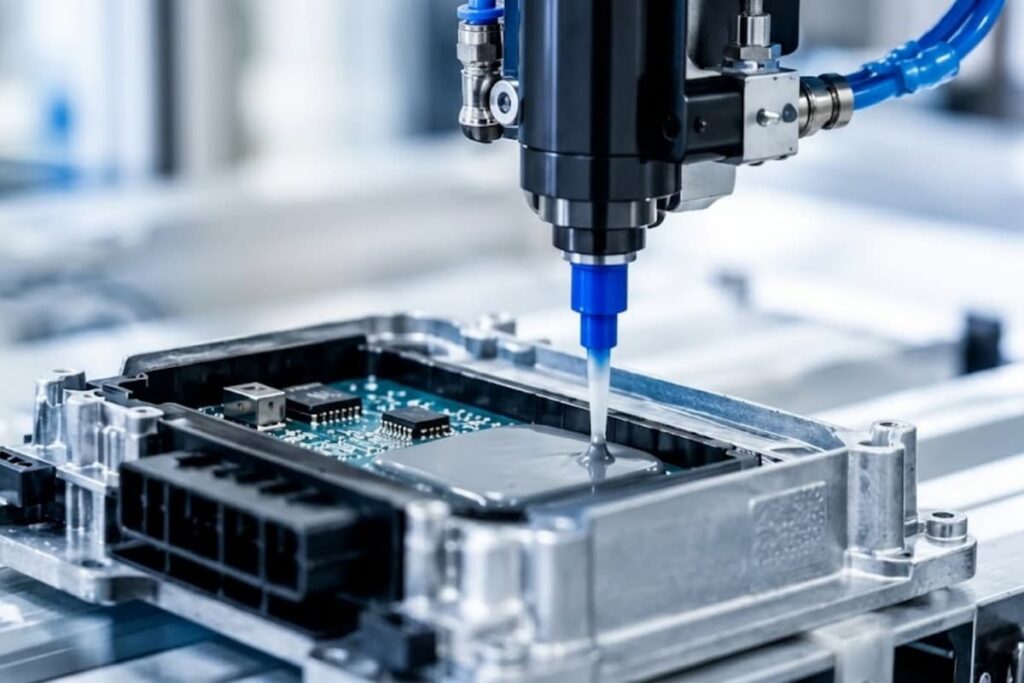
Блоки управления двигателем, контроллеры трансмиссии и их корпуса обычно защищаются путем заливки или герметизации двухкомпонентным эпоксидным или полиуретановым клеем. Клей должен обеспечивать электрическую изоляцию, выдерживать термические циклы и прочно сцепляться с корпусом, не создавая напряжения для компонентов. Требования к дозированию напрямую зависят от материала.
То, что диктует материал
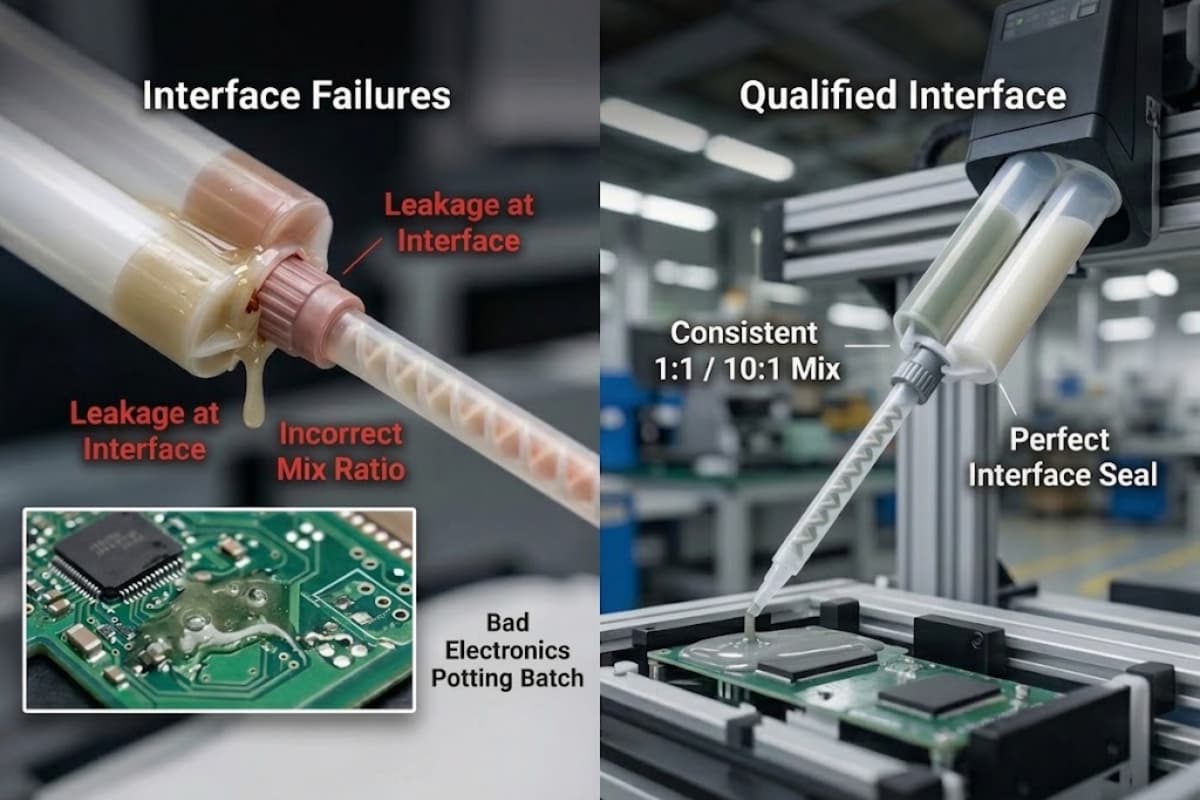
Двухкомпонентная эпоксидная или полиуретановая смола поставляется в виде отдельных смолы и отвердителя. Соотношение компонентов смеси, вязкость и время жизни смеси определяют остальные параметры системы. Высокая точность соотношения компонентов смеси — например, 1:1 или 2:1 по объему — означает, что картридж и дозирующий механизм должны подавать два потока в правильном соотношении, а статическое смесительное сопло должно гомогенизировать их перед нанесением.
Контрольный список технических характеристик заливки ЭБУ компаундом
| Параметры адгезии | Что это заставляет делать в системе дозирования |
|---|---|
| Соотношение смешивания (например, 1:1, 2:1) | Соотношение патронника и привод орудия должны обеспечивать соотношение A/B. |
| Вязкость обеих частей | Определяет количество элементов смесителя и давление подачи. |
| Время работы / срок годности в емкости | Ограничивает время пребывания в смесителе и размер партии. |
| Профиль лечения | Влияет на время выдержки в линии и конструкцию фитинга. |
| Содержание наполнителя | Влияет на риск засорения и износ смесителя. |
Поскольку эти параметры привязаны к конкретной технической документации на клей, точные значения следует уточнить у поставщика клея, а затем подобрать их к двухкомпонентной картриджной системе и смесителю. В нашем руководстве по подбору картриджей, смесителей и пистолетов подробно описаны проверки сопряжения.
Герметизация датчиков: точное дозирование в миниатюрных узлах.
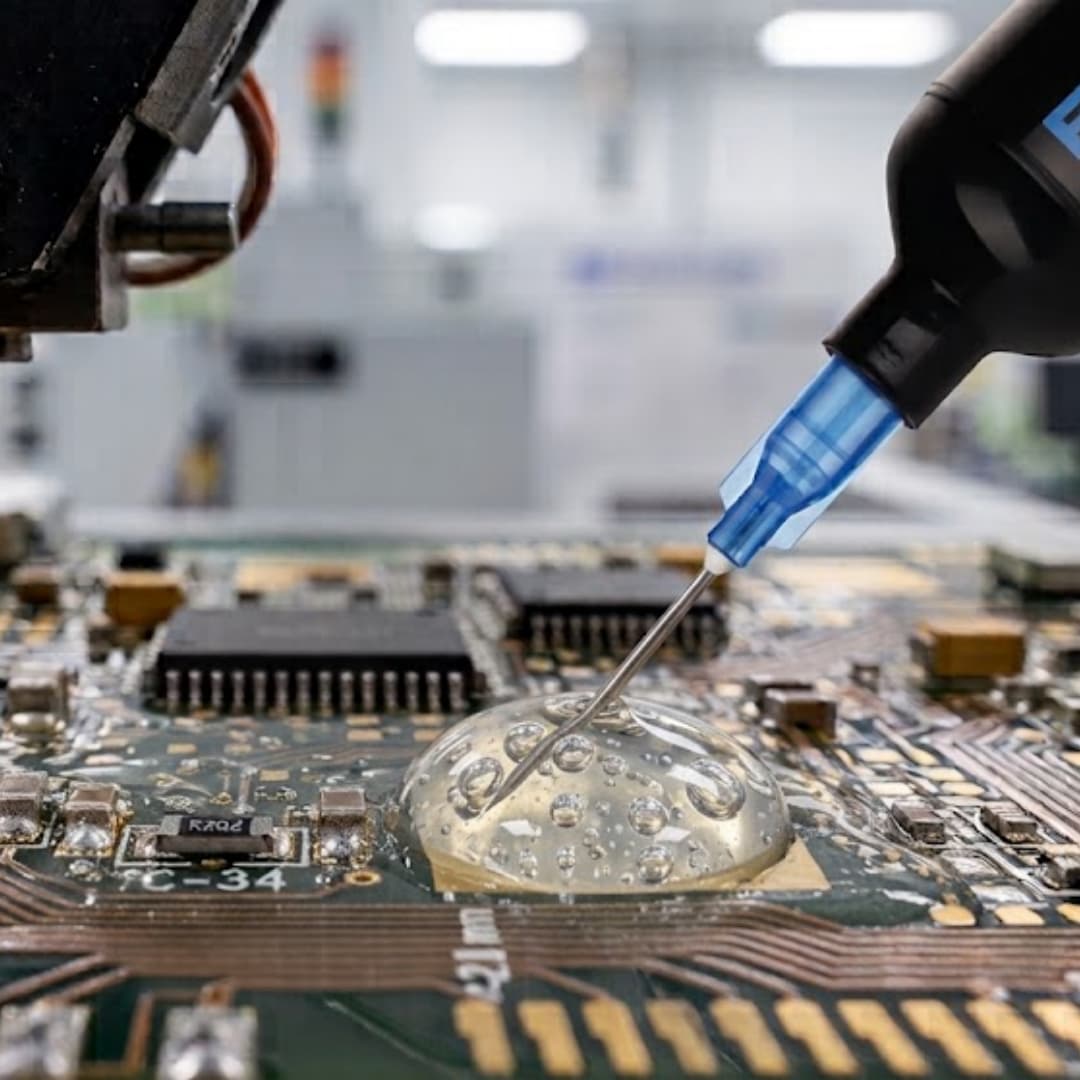
Датчики — датчики давления, инерции, температуры и положения — меньше по размеру, их больше, и они более чувствительны, чем электронные блоки управления (ЭБУ). Герметизация или инкапсуляция здесь заключается не столько в заполнении большой полости, сколько в нанесении контролируемого, воспроизводимого слоя или капли на крошечную поверхность без попадания воздуха.
Почему миниатюризация меняет процесс
В герметизации датчиков преобладают два типа отказов. Первый — это захваченный воздух: пузырек под уплотнением становится путем проникновения влаги или слабым местом при термическом ударе. Второй — это передозировка или недостаточное дозирование: слишком много материала может перекрывать контакты или мешать работе движущихся элементов; слишком мало оставляет зазор. Оба фактора связаны с контролем нанесения покрытия, а не с основным клеевым слоем.
Практический процесс герметизации датчиков
- Для предотвращения расширения растворенного воздуха во время нанесения или отверждения клея необходимо удалить его из воздуха или подготовить его к использованию.
- Выберите иглу или наконечник дозатора, размер которого соответствует размеру целевой бусины, используя наш наконечники и иглы для дозирования клея в качестве отправной точки.
- Установите объем и давление осаждения в соответствии с фактической геометрией детали, затем проверьте это с помощью первичной проверки образца.
- Проверяйте наличие пустот и плотность упаковки непосредственно в процессе производства — автоматизированные системы визуального контроля или весовые проверки выявляют отклонения до того, как вся партия будет запечатана.
Для очень мелких отложений ограничивающим фактором обычно является наконечник и подготовка материала, а не картридж. Двухкомпонентный материал по-прежнему требует правильного смешивания, но проблема точности возникает в точке осаждения.
Дозирование термоинтерфейсных материалов для аккумуляторных батарей: работа с высоковязкими термоматериалами.
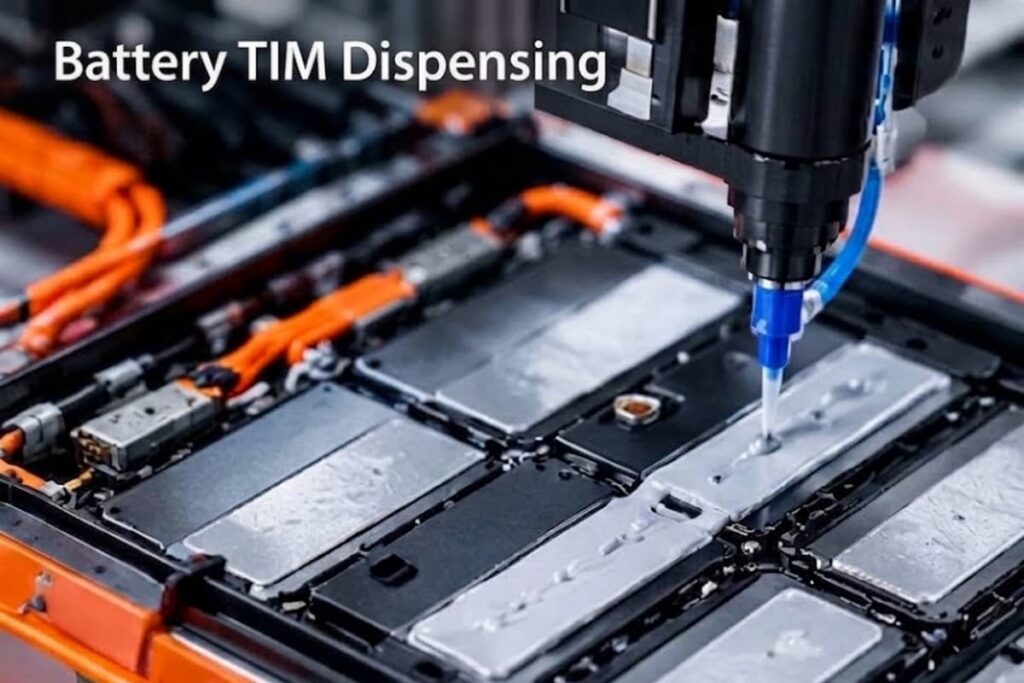
Из трех сценариев аккумуляторные батареи перемещают наибольшее количество материала и создают самые жесткие условия дозирования. Между ячейками или модулями и охлаждающей пластиной располагаются теплопроводящие материалы, отводящие тепло; многие из них представляют собой высоковязкие наполненные гели или наполнители зазоров.
Чем отличается термоинтерфейс батареи?
В отличие от текучей эпоксидной смолы, дозируемый термогель содержит керамический или нитрид-борный наполнитель для достижения полезной теплопроводности. Этот наполнитель повышает вязкость и абразивность, что увеличивает нагрузку на насосы, клапаны и измерительное/смесительное оборудование. Полезным источником информации о тепловой архитектуре батарей является обзор управления тепловыми процессами в литий-ионных батареях , в котором описывается, как позиционируются заполнители зазоров и компаунды для заливки в батарейном блоке. Сравнение термогеля и термопрокладок также полезно для понимания того, почему дозируемый гель становится все более распространенным по сравнению с предварительно нарезанными прокладками в автоматизированных линиях.
Матрица применения термоинтерфейсных материалов в батареях
| фактор применения | Требуемые возможности оборудования |
|---|---|
| Высокая концентрация наполнителя и вязкость | Износостойкий насос и клапан, стабильное дозирующее давление. |
| Переменное расстояние между клетками и планшетом (допустимые отклонения, набухание) | Программируемый рисунок расположения бусин и регулировка громкости. |
| Широкий охват модулей | Высокопроизводительная, часто устанавливаемая на робота дозирующая головка. |
| Интерфейс без пузырьков | Контролируемый путь заполнения и давление для предотвращения попадания воздуха в дыхательные пути. |
Для нанесения покрытий на охлаждающую пластину с помощью элементов питания обычно лучше подходит автоматизированный робот-дозатор , чем ручной пистолет, поскольку форма капель, объем и повторяемость зависят от размера аккумуляторного блока. Производители оборудования, такие как Henkel, также представили двухкомпонентные термостойкие материалы, специально разработанные для высокоскоростного нанесения покрытий на батареи при низком давлении, как описано в их пресс-релизе о материалах для батарей электромобилей.
Создание согласованной системы дозирования: картридж, смеситель, пистолет и робот
Все три сценария в конечном итоге сходятся к одной и той же системной логике. Для двухкомпонентного материала необходимы четыре согласованных элемента: картридж, который удерживает компоненты разделенными, статический смеситель, который их соединяет, пистолет или робот, который перемещает и наносит их, и процесс, который проверяет результат.
Логика выбора в зависимости от сценария
| Сценарий | Материальный характер | Типичный акцент системы |
|---|---|---|
| заливка ЭБУ | Эпоксидная/полиуретановая смола, средней вязкости. | Картридж с точным соотношением компонентов + подходящий смеситель; ручной или пневматический пистолет |
| Уплотнение датчика | Контролируемое мелкообъемное депозитирование | Тонкий дозирующий наконечник + подготовка; точная дозировка |
| Время работы батареи | Высоковязкий наполненный гель | Робот-дозатор/смеситель, износостойкие компоненты. |
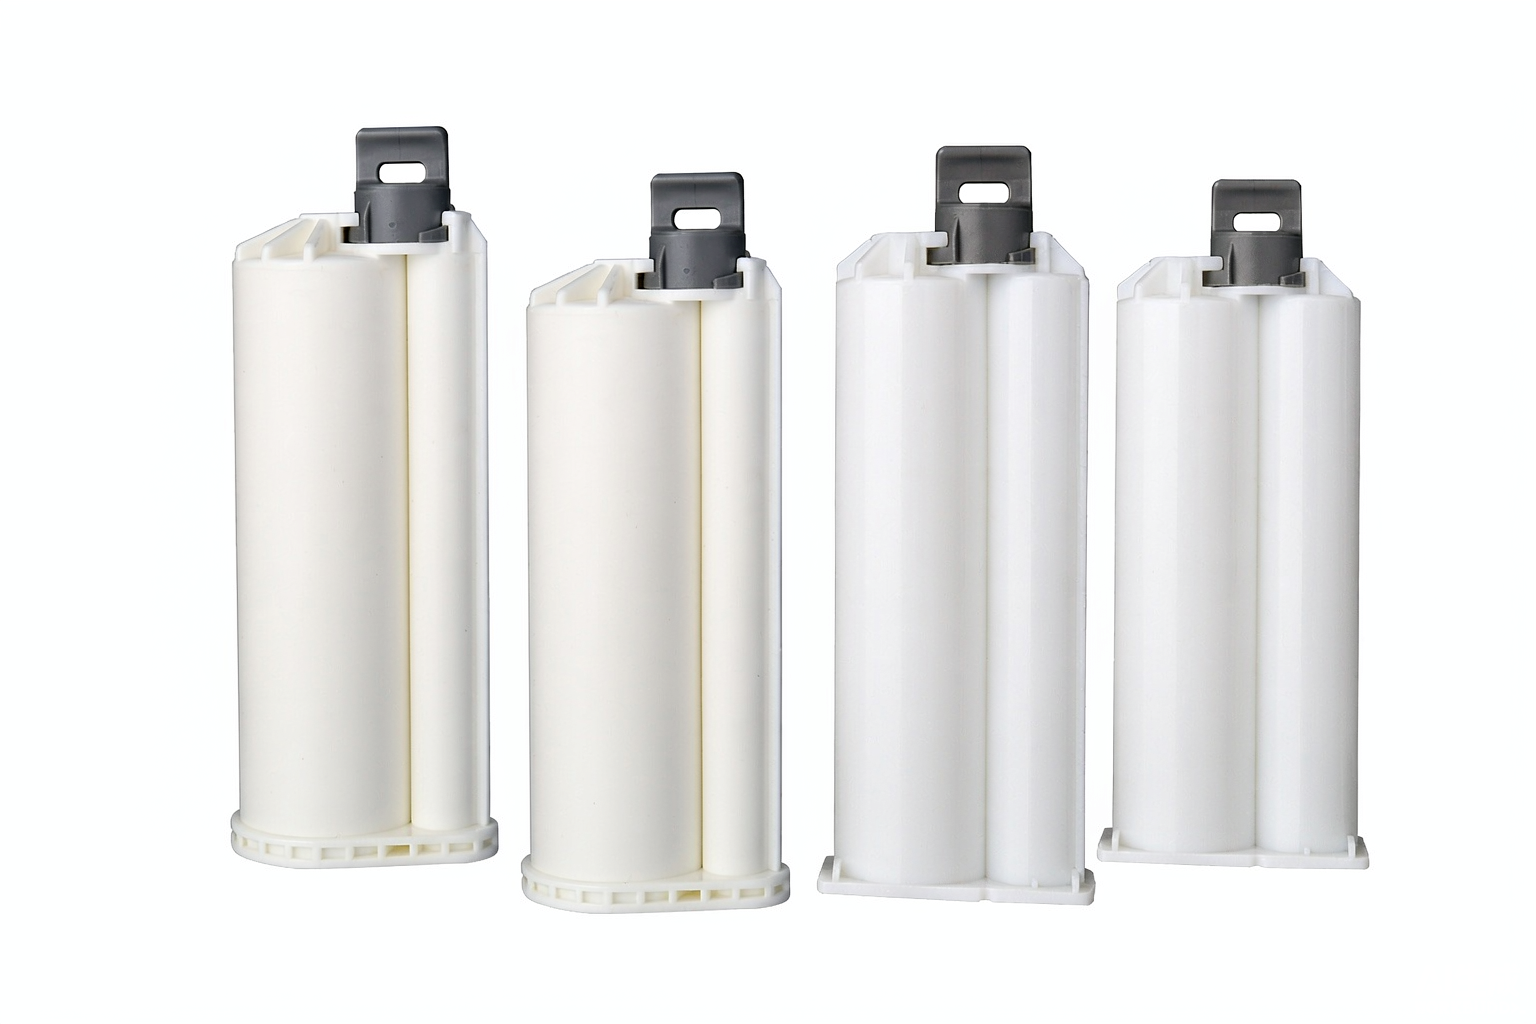
Картридж, статический смеситель и дозирующий пистолет должны быть выбраны как единая комбинация. Смеситель, физически крепящийся к картриджу, не обязательно является подходящим смесителем для данного клея и скорости потока, и пистолет должен принимать формат картриджа и обеспечивать правильное соотношение A/B. Руководство по подбору совместимости описывает последовательность проверки.
Ручное, пневматическое или роботизированное управление: соответствие уровня автоматизации объему производства
Уровень автоматизации должен соответствовать объему и точности, а не привычке. Приведенное ниже сравнение поможет определить компромисс.
| Фактор выбора | Ручной/пневматический пистолет | Робот для выдачи координат |
|---|---|---|
| Увеличить пропускную способность | Работа в темпе оператора, ограниченное время | Высокий, повторяемый цикл |
| Точность внесения депозита | Зависит от оператора | Программируемый, последовательный |
| переналадка | Быстрое приготовление с низким содержанием примесей | Программно-ориентированный, быстрый для всех товарных позиций. |
| Капитал | Низкий | Более высокая, амортизированная по объему |
| Наиболее подходящий | Прототипирование, мелкосерийное производство, доработка. | Серийное производство, сложные схемы. |
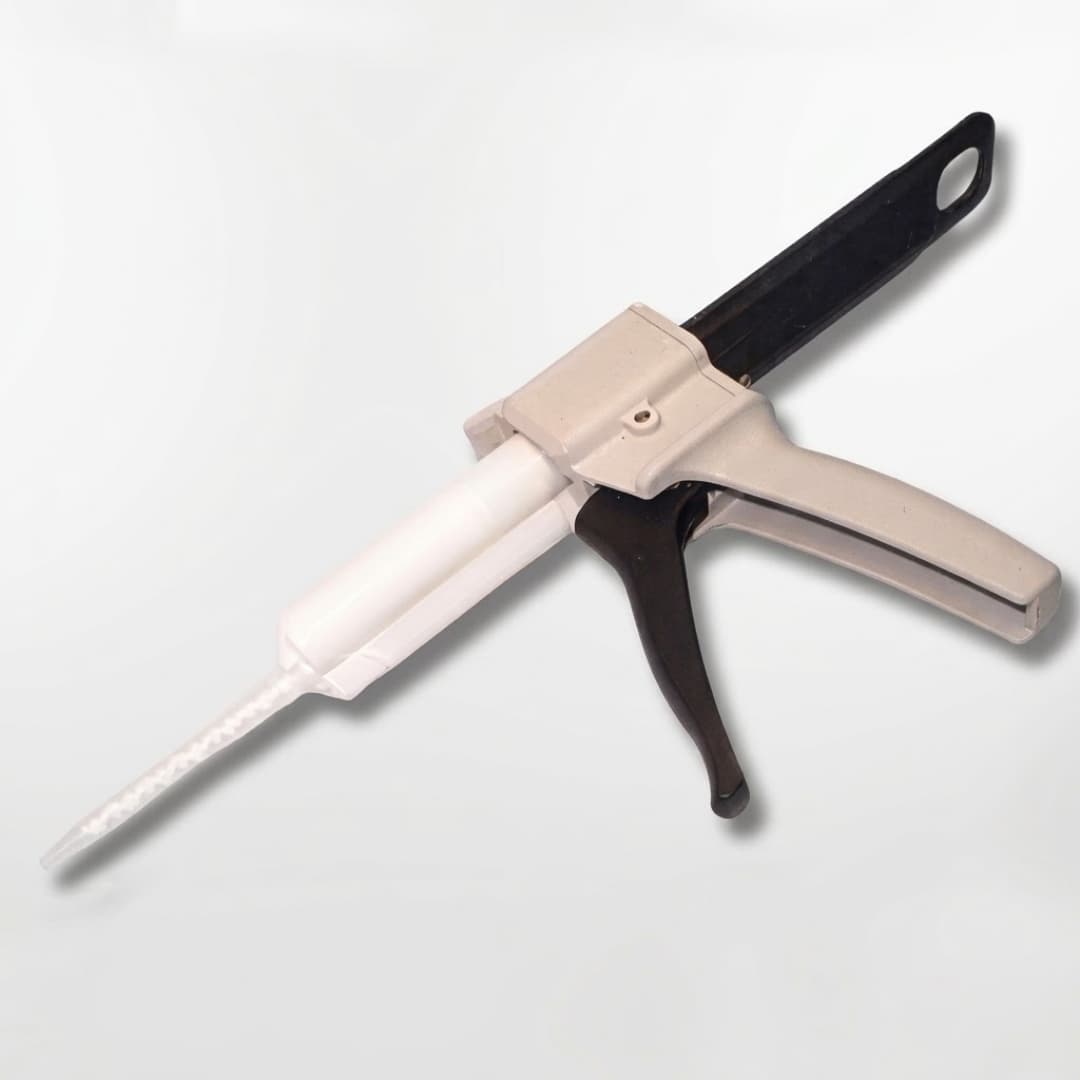
Для валидации или обслуживания небольших объемов продукции практичным решением является ручной или пневматический дозатор . Как только в линии производства батарей или датчиков достигается серийный объем с фиксированной траекторией нанесения, координатный аппликатор окупается за счет обеспечения стабильности и сокращения брака.
Распространенные дефекты при заливке автомобильных деталей компаундом и способы их предотвращения.
Большинство отказов в процессе эксплуатации обусловлены небольшим набором производственных причин. В таблице показано, где возник каждый дефект.
| дефект | Вероятная причина | Корректирующее действие |
|---|---|---|
| Воздушные пустоты / пузырьки | Захваченный воздух в материале или плохой путь заполнения | Дегазация материала; контроль пути осаждения и давления. |
| Неполное излечение | Несоответствие соотношения компонентов смеси или низкая температура | Проверьте соотношение компонентов и смеситель; отрегулируйте температуру линии. |
| Натяжка струн / концы | Настройка кончика или втягивания | Отрегулируйте режущую способность и наконечник; проверьте вязкость материала. |
| Отсутствует или недостача депозита | Ошибка дозирования или закупорка | Проверьте наконечник, давление и поток материала. |
| Плохое смешивание | Смеситель не подходит для данного материала. | Переоценить статический смеситель длина и тип элемента |
Практическое правило — изменять по одной переменной за раз. Замена картриджа, смесителя и пистолета одновременно делает невозможным определение того, какой именно элемент вызвал неисправность.
От поставок картриджей до интеграции производственных линий: масштабирование для автомобильного производства.
Изменение масштаба меняет ограничение с «выдается ли товар» на «выдается ли он таким же образом на десятитысячной единице». Процесс становится поэтапным.
- Отбор проб: проверьте работу клея и комплекта картридж-смеситель-пистолет на лабораторном стенде или в небольшой ячейке.
- Для мелкосерийного производства: используйте ручное или пневматическое дозирование, одновременно накапливая знания о процессе.
- Автоматизация: переход к роботизированной ячейке и машина для заправки картриджей для обеспечения бесперебойной подачи картриджей.
- Серийное производство: зафиксируйте конфигурацию, задокументируйте ее и контролируйте соотношение компонентов, вес и процесс отверждения на линии.
Когда команда самостоятельно заправляет картриджи, машина для заправки картриджей уменьшает попадание воздуха и колебания качества партий. Для нестандартных корпусов или интегрированной упаковки наши индивидуальные решения для дозирования включают разработку пресс-форм и материалов.
Что следует указать при запросе коммерческого предложения (контрольный список покупателя)
Полный запрос позволяет поставщику оценить систему, а не гадать, какую деталь выбрать. Предоставьте следующую информацию.
- Тип клея, вязкость и соотношение компонентов смеси.
- Время работы / время жизни смеси и профиль отверждения
- Объем и конфигурация картриджа или существующие артикулы.
- Требуемая схема, объем и точность внесения депозитов.
- Целевой объем производства и время производственного цикла
- Ручное, пневматическое или роботизированное управление
- Любые ограничения, касающиеся корпуса, интерфейса или чистоты.
Если точный тип смесителя или пистолета неизвестен, отправьте данные о клее и способе нанесения, и поставщик предложит подходящий комплект, как описано в разделе « Возможности индивидуальной настройки».
Часто задаваемые вопросы
Какой клей используется для заливки блока управления двигателем?
Двухкомпонентные эпоксидные и полиуретановые клеи являются распространенным выбором, поскольку они обеспечивают изоляцию, устойчивы к термическим циклам и хорошо склеивают корпуса. Конкретный химический состав следует проверить, сопоставив его с температурным диапазоном модуля и техническими характеристиками клея.
Может ли одна и та же система дозирования работать как с эпоксидными, так и с силиконовыми термоинтерфейсными материалами?
Не всегда. Химический состав отверждения, вязкость и содержание наполнителя различаются, поэтому требования к смесителю, дозированию и очистке могут отличаться. Систему следует оценивать для каждого материала отдельно, а не предполагать ее взаимозаменяемость.
Как предотвратить образование пузырьков в двухкомпонентном грунте?
Необходимо удалить газы или подготовить материал, контролировать путь осаждения и давление, чтобы избежать попадания воздуха, и проверить равномерность покрытия в потоке. Пузырьки обычно являются проблемой подготовки материала или пути заполнения, а не проблемой самого картриджа.
Статическое или динамическое смешивание: какой метод подходит для автомобильных клеев?
Статическое перемешивание подходит для большинства двухкомпонентных покрытий в картриджах и проще в использовании. Динамическое перемешивание рассматривается в случаях, когда очень высокая вязкость или специфические условия сдвига требуют активного перемешивания. Выбор зависит от материала и скорости потока.
Какую информацию должен предоставить поставщик, чтобы порекомендовать систему дозирования?
Минимум: тип клея, вязкость, соотношение компонентов смеси, объем и конфигурация картриджа, требуемый рисунок нанесения и точность, объем производства и способ применения. Наличие существующих артикулов ускоряет подбор.
Основные выводы
В автомобильной электронике, при нанесении клея для заливки ЭБУ, герметизации датчиков и термоинтерфейсных материалов для батарей, выбор материала и характера неисправности определяется выбором оборудования. Все три сценария используют согласованную двухкомпонентную систему, но различаются по вязкости, точности нанесения и производительности.
Последовательность принятия решений следующая: клей → соотношение компонентов смеси → картридж → статический смеситель → пистолет или робот → нанесение → проверка . Распространенные дефекты — пустоты, неполное отверждение, образование нитей и плохое смешивание — предотвращаются путем контроля подготовки материала, точности соотношения компонентов и пути заполнения, а не путем изменения отдельных продуктов.
Свяжитесь с инженерной командой Haijing.
Если вы заказываете дозирование термоинтерфейсного материала для ЭБУ, датчика или батареи, начните с выбора клея и защищаемого узла. Укажите тип клея, вязкость, соотношение компонентов смеси, требования к картриджу или объему, схему нанесения и точность, а также целевой объем производства . Наша инженерная команда порекомендует комбинацию картриджа, статического смесителя и системы дозирования и предоставит заключение о совместимости, как правило, в течение одного рабочего дня.